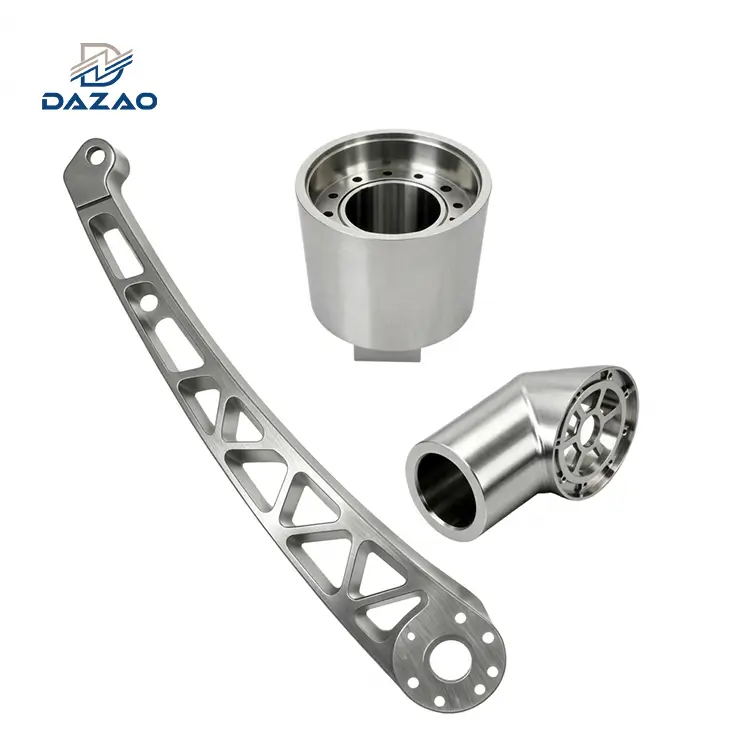
Usluga precizne CNC strojne obrade dijelova za nargile i nargile
Visoko{0}}precizna inženjerska rješenja koja eliminiraju otpor povlačenja, curenje toplinskih spojeva i vruće točke upravljanja toplinom.
Osnovne inženjerske točke:
Monolitna proizvodnja 6061-T6, SS304 i Ti-6Al-4V.
Završna obrada unutarnje površine stabljike potvrđena na Ra Manje od ili jednako 0,8 μm.
Dvo-temperaturno ispitivanje tlaka na 20 stupnjeva i 60 stupnjeva.
Provjera 100% pristajanja navoja s go/no{1}}go mjeračima utikača.
5-dnevna brza izrada prototipa s postavljanjem alata bez kalupa.
Minimalna količina narudžbe počevši od 1 jedinice za potvrdu.
Potpuna optimizacija toplinske topologije za CNC aluminijske HMD-ove.

Pregled proizvoda i napredne mogućnosti strojne obrade
Isporuka tokarenja s više{0}}osi i kontinuiranog glodanja s 5-osi za hardver za dimljenje visokih performansi.
Dazao isporučuje-strojnu obradu dijelova nargile u punoj mjeri koristeći više-osne glodalice-okretne centre isimultana 5-osna CNC obradaza komponente shisha. Proizvodimo šipke za nargile, donje šipke, temeljna srca, ventile za pročišćavanje, difuzore, posude za ugljen i uređaje za upravljanje toplinom (HMD) od čvrstih poluga.
Svaka komponenta prolazi kroz precizno bušenje provrta, pred{0}}kompenzaciju navoja i kontroliranu završnu obradu površine. Otklanjamo osnovne funkcionalne nedostatke u-sklopovima nargila s visokim izvlačenjem-uključujući otpor zraka unutarnjeg traga alata,-propuštanje spojeva na povišenoj temperaturi i neravnomjerno sagorijevanje ugljena.
Mogućnosti više{0}}glodanja i švicarskog tokarenja
Složene geometrije kao što su spiralni otvori za evakuaciju, bazne jezgre s više-priključcima i ergonomski usnici strojno se obrađuju u pojedinačnim postavkama kako bi se održale stvarne tolerancije položaja unutar ±0,010 mm.
Monolitna arhitektura gredica naspram tlačnog lijevanja
Sve strukturne komponente su CNC strojno obrađene od čvrstih kovanih trupaca, a ne od poroznih odljevaka, čime se sprječava širenje mikro-pukotina, upijanje vlage i kontaminacija okusa tijekom produženih radnih ciklusa.

Analiza korijena-uzroka kvara i inženjerska rješenja
Praktične inženjerske protumjere proizašle iz rigorozne dimenzionalne i pneumatske provjere polja.
Hidro-abrazivna završna obrada provrta za kalibraciju otpora na izvlačenje
· Analiza kvarova:Pu-izbušeni aluminijski donji stupovi od 300 mm imali su mikroskopske spiralne tragove alata. Pod volumetrijskim testovima izvlačenja, ovi su grebeni uzrokovali turbulenciju zraka u graničnom sloju, stvarajući do 20% varijacija otpora na izvlačenje i visoke stope povrata kupaca.
· Inženjerske protumjere:Uvedeno je obavezno hidro-abrazivno ekstruzijsko poliranje na svim stabljikama duljim od 200 mm. Završne obrade unutarnjih provrta održavaju se na Ra manje od ili jednako 0,8 μm. Prvi pregledi proizvoda podvrgavaju se kalibraciji diferencijalnog tlaka zraka kako bi se potvrdilo da varijacije otpora izvlačenja ostaju unutar ±5%.
Kompenzacija toplinske ekspanzije za navojne spojeve bez-propuštanja
· Analiza kvarova:Standardne mehaničke tolerancije G-navoja prošle su ispitivanje uranjanjem na sobnu-temperaturu, ali su pokazale stope kvarova spojeva od 15% tijekom operativne upotrebe. Toplinska vodljivost iz spremnika za ugljen podigla je temperaturu temeljnog spoja na 80 stupnjeva, uzrokujući nejednako širenje aluminija i curenje brtve.
· Inženjerske protumjere:Utvrđeno temperaturno-kompenzirano prethodno tokarenje-navoja s projektiranim negativnim dopuštenim odstupanjima. Validacija proizvodnje uključuje dvo-temperaturni test raspadanja pod tlakom (potopljeni dušik na 20 stupnjeva i 60 stupnjeva). Propuštanje navoja smanjeno je na 0%.
Optimizacija toplinske topologije za ravnomjerno izgaranje drvenog ugljena
· Analiza kvarova:Standardni 3-osni prorezi na aluminijskim HMD-ovima stvorili su lokalizirane hladnjake. Blokovi drvenog ugljena gorjeli su neravnomjerno po platformi, uzrokujući prerano izgaranje ugljena i lokalno pregrijavanje duhana.
· Inženjerske protumjere:Redizajnirani zračni putovi s više{0}}osnim polumjernim kanalima protoka za distribuciju toplinskog toka preko podne ploče. Svaka nova konfiguracija HMD-a kvalificirana je korištenjem infracrvene termalne kamere kako bi se potvrdilo da varijacija temperature preko površine izgaranja ostaje manja ili jednaka 5 stupnjeva.

Tehničke specifikacije i mogućnosti procesa
Točne tolerancije dimenzija, certificirani stupnjevi legura i provjereni parametri inspekcije.
|
Parametar |
Specifikacija |
Metoda inspekcije / Alat |
|
Ocjene materijala |
AL6061-T6, AL7075-T6, SS304, SS316L, Ti-6Al-4V (razred 5), C3604 mesing |
OES spektrometar, izvješća o ispitivanju mlina (MTR) |
|
Mogućnosti strojne obrade |
3-osno, 4-osno, 5-osno glodanje,Švicarsko CNC tokarenje |
DMG MORI 5-Os, Mazak Integrex Mill-Turn |
|
Maksimalna radna omotnica |
Glodanje: 850 × 700 × 500 mm; Tokarenje: Ø350 × 600 mm |
Digitalni čeljusti, laserski tragači |
|
Tolerancija dimenzija |
Do ±0,005 mm (provrti aktuatora, spojnice O-prstena, kritični navoji) |
Hexagon 3D CMM, Mitutoyo linearni visinomjeri |
|
Završna obrada unutarnje površine |
Ra 0,4 μm do Ra 0,8 μm (duboke rupe i donja debla) |
Mitutoyo Surftest SJ-410 tester hrapavosti |
|
Preciznost niti |
G-navoj, metrički M-navoj, NPT, brzo-zaključavanje više-starta |
Klasa 6H / 6g čepova i prstenastih mjerača |
|
Standard integriteta pečata |
Nulto oslobađanje mjehurića pod diferencijalnim tlakom od 0,2 MPa na 20 stupnjeva i 60 stupnjeva |
Dvo-komorni uronjeni pneumatski uređaj |
|
Toplinska delta (HMD) |
Razlika radne temperature temeljne ploče Manja ili jednaka 5 stupnjeva |
Fluke Precision Thermal Imaging Radiometer |
|
Površinske obrade |
Anodiziranje tvrdog premaza tipa II i tipa III, Pjeskarenje kuglica, PVD |
Debljina sloja Fischer Micro-Derm X-zraka |
|
Vrijeme isporuke prototipa |
5 radnih dana (uključen tehnički pregled DFM-a) |
Brzo-usmjeravanje proizvodnje |
|
Standardna proizvodnja |
10 do 15 radnih dana (ovisno o količini i doradi) |
ERP nadzor nad rasporedom radnih stanica |
Matrica odabira inženjerskih materijala
Svojstva materijala prilagođena za otpornost na koroziju, lagano rukovanje i raspodjelu topline.
· 6061-T6 legura aluminija:Standardni materijal za CNC mljevene komponente srca nargile, ukrasne drške i HMD platforme. Prihvaća eloksiranje u boji Tipa II i teksturiranje pjeskarenjem. Omogućuje visoko rasipanje topline i malu ukupnu masu sklopa.
· Nehrđajući čelik 304:Specificirano za sklopove koji zahtijevaju potpunu otpornost na kemijsko pranje, otpornost na pad i visoku otpornost na trošenje na kritičnim sučeljima navoja.
· Ti-6Al-4V (titan 5. stupnja):Odabrano za ograničene proizvodne platforme. Nudi vrhunsku čvrstoću--u odnosu na težinu, nisku toplinsku vodljivost na usniku i biokompatibilnost.
· C3604 besplatno-Mesing za rezanje:Primjenjuje se u sjedištima ventila za unutarnje pročišćavanje, brzo{0}}spojnicama i opterećenim umetcima jezgre koji zahtijevaju uključivanje s malim trenjem.
Protokoli osiguranja kvalitete i pneumatske inspekcije
AS9102-dimenzionalno mjeriteljstvo razine, dvotemperaturna ispitivanja curenja i validacija CMM-a.
1. Provjera ulaznog materijala:Svaka partija sirovog aluminija i šipki od nehrđajućeg čelika provjerava se spektrometrijom optičke emisije kako bi se potvrdili sastojci legure prije-rezanja.
2. Prva inspekcija proizvoda (FAI):Potpuna provjera dimenzija u formatu AS9102 uključenaMitutoyo 3D CMM inspekcijasustavi, provjera koraka navoja s optičkim komparatorima i HMD distribucija topline sign{0}}off.
3. U-kontroli procesa procesa:Mjerenje-zračnosti u stvarnom vremenu za unutarnje promjere provrta i automatizirana kompenzacija pomaka istrošenosti alata kroz kontinuirano švicarsko tokarenje.
4. 100% Ispitivanje funkcionalnog tlaka:Osnovni adapteri, kućišta ventila za ispiranje i više{0}}priključci vretena podvrgavaju se ispitivanju raspadanja pod potopljenim tlakom od 0,2 MPa kako bi se potvrdilo zadržavanje brtve pod toplinskim pomacima.
5. Zaštitno izvozno pakiranje:Ultrazvučno odmašćivanje, ugradnja silikonske kapice s navojem, pojedinačna izolacija s mjehurićima i ojačano kartonsko pakiranje sprječavaju oštećenja prilikom transporta.
Osnovni sektori primjene i pod{0}}kategorije sklopova
Precizno{0}}konstruirani hardverski sklopovi za luksuzne nargile i uređaje za paru.

Sklopovi držača za nargile
Više{0}}osno tokareni i duboko-izbušeni donji dijelovi s prilagođenim vanjskim uzorcima i integriranim otvorima za pročišćavanje.

CNC glodane baze srca za nargile
Monolitni više{0}}blokovi šasije s uravnoteženim priključcima crijeva, sjedalima-za otpuštanje tlaka i navojnim baznim adapterima.

Uređaji za upravljanje toplinom (HMD)
CNC aluminijski upravljači toplinom s unutarnjim kanalima za protok zraka, bočnim stijenkama-za zadržavanje topline i rotirajućim poklopcima za ventilaciju.

Precizni priključci i adapteri za crijeva
Brzo{0}}odspojne magnetske spojke, više-navojne adaptere i silikonske šiljke crijeva.

Difuzori i čepovi za prozračivanje
Kružni-nizovi s više rupa proizvedeni mikro-bušenjem velikom-brzinom za raspršivanje mjehurića niske-vibracije.

Prilagođeni pisci i ručke
Ergonomski ručni dijelovi od aluminija i titana s dubokim-aksijalnim rupama, nazubljenim teksturama i laserski-ugraviranim profilima.
FAQ

01.Kako spriječiti pojavu duhova okusa u CNC strojno obrađenim metalnim drškama?
02.Kako eliminirati nagrizanje navoja i grijanje od topline na osnovnim spojevima?
03.Što uzrokuje pretjerani otpor izvlačenja kod dugih nizbrdica i kako se to ispravlja?
04.Zašto ugljen crni u standardnim HMD-ovima i kako CNC dizajn to rješava?
05.Kako su sjedišta ventila za pročišćavanje strojno obrađena da bi se spriječilo lijepljenje i curenje zraka?
06.Kako geometrija otvora CNC difuzora smanjuje vibracije i buku u obliku mjehurića?
Pošaljite tehničke crteže za 24-satne povratne informacije o dizajnu i brzo planiranje prototipa.
Prenesite svoje 2D i 3D CAD datoteke (STEP, IGES ili DXF) našem inženjerskom timu.
Isporučujemo potpune DFM povratne informacije, volumetrijsku optimizaciju materijala i čvrste ponude cijena u roku od 24 sata.
Kontaktirajte nas

Popularni tagovi: Usluga CNC strojne obrade nargila, obrada dijelova nargile, obrada HMD aluminija, glodanje komponenti nargile, CNC obrada aluminijskih dijelova, CNC obrada metalnih dijelova, CNC obrađuje šest osi robotski pribor, CNC dijelovi glodanja, CNC plastični dijelovi, Precizni CNC dijelovi glodanja