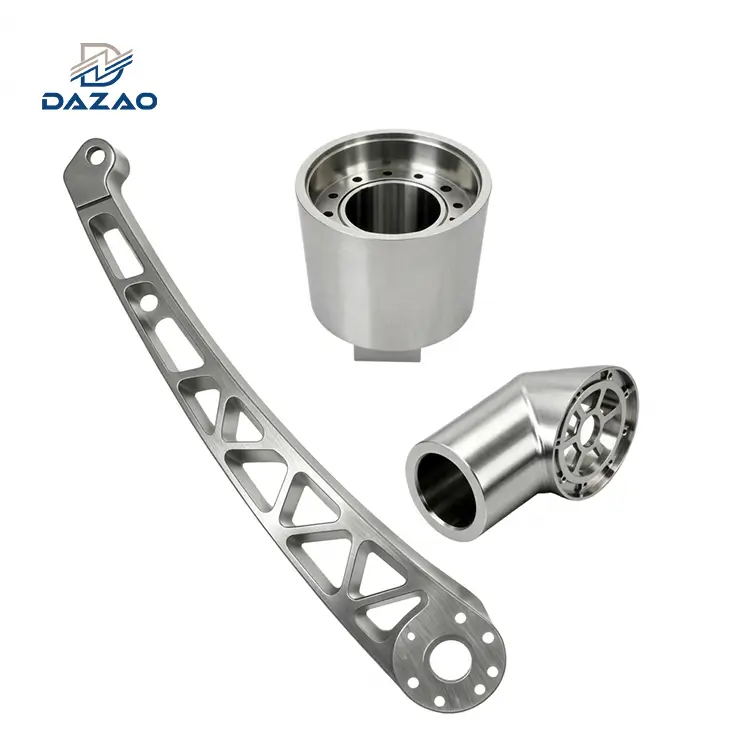
7075 aluminijska legura daje krajnju vlačnu čvrstoću do 570 MPa i granicu razvlačenja od 503 MPa u stanju T6, što je čini primarnom aluminijskom legurom visoke čvrstoće za strojnu obradu aluminija u zrakoplovima, automobilske utrke i strukturne obrambene komponente. Međutim, njegov visok sadržaj cinka (5,1–6,1%) i bakra (1,2–2,0%) dovodi do visokog unutarnjeg zaostalog naprezanja, brzog trošenja alata i osjetljivosti na koroziju naprezanja u usporedbi s 6061-T6.
Kako bi se spriječilo dimenzionalno izobličenje tijekom teškog uklanjanja zaliha, inženjeri moraju specificirati7075-T651(stres rastezanja-ublažen) umjesto standardnog7075-T6. Projektiranje za 7075-T6 CNC strojnu obradu zahtijeva specifične geometrije rezanja, modificirane posmake i specijalizirane parametre za završnu obradu površine. Prekomjerno-navođenje 7075 umjesto 6061 za ne-kritične strukturne dijelove povećava ukupne troškove proizvodnje za 150% do 220% zbog premija na cijenu materijala, smanjenog vijeka trajanja alata i potrebnih ciklusa toplinskog rasterećenja.
Zašto je aluminij 7075 inženjerski gral i izazov strojne obrade?
7075 aluminij nije samo jača varijacija 6061. To je legura aluminija s-dominacijom taloženja-koja je izrađena posebno za ekstremna konstrukcijska opterećenja gdje su uštede na težini kritične. Dok se 6061 prvenstveno oslanja na taloge magnezijevog silicida (Mg2Si) za čvrstoću, 7075 se oslanja na taloge eta-faze magnezija cinka (MgZn2). Ova metalurška razlika povećava granicu razvlačenja za više od 80% u usporedbi s 6061-T6, pozicionirajući 7075 uz konstrukcijske čelike u vlačnim svojstvima uz zadržavanje gustoće od 2,81 g/cm³.
Iz perspektive prodajnog prostora naStrojevi Xiamen Dazao, obrada aluminija 7075 zahtijeva potpuno drugačiju operativnu disciplinu od standardnih legura. Matrica s visokim sadržajem cinka čini materijal tvrđim (do 150 HB) i lomljivijim. Visoke temperature rezanja i asimetrično uklanjanje metala izazivaju velika oslobađanja energije unutarnjeg naprezanja. Inženjeri koji traže pouzdanu proizvodnju moraju se osloniti na specijaliziraneusluge CNC obrade po narudžbikoji razumiju postupke-olakšavanja od stresa.

Lekcija o otpadu materijala od 15.000 USD: studija slučaja Dazao inženjeringa
U 2018. Dazao Machinery preuzeo je proizvodni ugovor za 40 jedinica tankih-zidnih konstrukcijskih nosača za zrakoplove dimenzija 450 mm x 200 mm x 40 mm. Crtež kupca specificirao je standard7075-T6zaliha ploča. Plan proizvodnje zahtijevao je ubacivanje 78% neobrađenog volumena bloka korištenjem visoko-strategije mljevenja (HEM) naUsluge 5-osne CNC obradecentar.
Tijekom grube obrade, rezač je radio nominalno. Međutim, odmah nakon otpuštanja hidrauličkog steznog pritiska iz škripca, dijelovi su se svinuli prema gore duž uzdužne osi za 3,4 mm. Crtež je zahtijevao apsolutnu toleranciju ravnosti od±0,05 mm.
Pokušaji izravnavanja komponenata putem sekundarnog poravnanja preše nisu uspjeli zbog visoke granice razvlačenja i opružne karakteristike 7075-T6. Svih 40 sirovih trupaca je rashodovano, što je rezultiralo izravnim financijskim gubitkom od 15.000 USD u troškovima sirovina i 120 sati izgubljenog vremena vretena.
Analiza temeljnog uzroka i ispravak procesa
Timovi Dazao metalurgije i CNC inženjeringa izdvojili su tri ključna pokretača neuspjeha:
1. Odabir stanja materijala:Standardna ploča 7075-T6 sadrži zaključana-termalna naprezanja od kaljenja tijekom procesa toplinske obrade otopinom. Asimetrično uklanjanje metala uništava unutarnju ravnotežu naprezanja, uzrokujući makro-iskrivljenje.
2. Redoslijed obrade:Izvorni postupak izvodio je operacije grube i završne obrade u jednom stezanju, ne ostavljajući priliku za izjednačavanje naprezanja.
3. Upravljanje toplinom:Neadekvatna isporuka rashladne tekućine na sučelju alata-izratka stvorila je lokalne toplinske gradijente veće od 180 stupnjeva, dodajući toplinsko naprezanje mehaničkom zaostalom naprezanju.
Da bi ispravio ovaj kvar, Dazao je ažurirao proizvodni protokol:
· Promijenjena nabava sirovina sa 7075-T6 na7075-T651(ploča mehanički istegnuta za 1,5% do 3% nakon -kaljenja kako bi se neutralizirao zaostali stres).
· Podijelite proces strojne obrade u tri različite faze: gruba obrada (ostavljanje 1,5 mm zaliha na svim površinama), umjetno starenje/olakšanje toplinskog naprezanja na 120 stupnjeva tijekom 6 sati i završna obrada (završno glodanje).
· Integrirano rashladno sredstvo visokog{0}}tlaka kroz-vreteno (70 bara) za održavanje toplinske ravnoteže na cijelom obratku.
Naknadne stope otpada pale su na0%, a tolerancije spljoštenosti održavane su unutar±0,02 mmpreko cijelog raspona od 450 mm. Ovaj vodič detaljno opisuje inženjerske metode, fizička svojstva, parametre rezanja i kontrolu troškova potrebnih za proizvodnju pouzdanih preciznih dijelova od aluminija 7075.
Vodič za odabir metalurških svojstava i temperature za 7075 aluminij
Postizanje dosljednih rezultata s7075 obrada aluminijazahtijeva razumijevanje njegovog metalurškog sastava, toplinske obrade i mehaničkog ponašanja pod silama smicanja. Za širu analizu izbora materijala za različite obitelji legura, pregledajte našeopsežan vodič za kvalitete aluminija.
Analiza kemijskog sastava
Legirajući elementi u 7075 kontroliraju njegova mehanička ograničenja i profil korozije. Cink je primarni legirajući element, u kombinaciji s magnezijem u obliku taloga MgZn2. Bakar se dodaje kako bi se povećala čvrstoća i poboljšala učinkovitost zamora, iako ugrožava zavarljivost i otpornost na rupičastu koroziju.
|
Element |
Min. sadržaj (%) |
Maks. sadržaj (%) |
Metalurška funkcija u leguri 7075 |
|
Cink (Zn) |
5.10 |
6.10 |
Sredstvo za primarno jačanje; spaja se s Mg i nastaje MgZn2 (eta faza). |
|
magnezij (Mg) |
2.10 |
2.90 |
Ubrzava precipitacijsko otvrdnjavanje; povećava granicu razvlačenja i otvrdnuće. |
|
Bakar (Cu) |
1.20 |
2.00 |
Povećava krajnju vlačnu čvrstoću i izdržljivost; smanjuje osjetljivost na SCC kod T7 temperamenta. |
|
Krom (Cr) |
0.18 |
0.28 |
Kontrolira rast zrna tijekom rekristalizacije; poboljšava otpornost na naponsku koroziju. |
|
Željezo (Fe) |
0.00 |
0.50 |
Element nečistoće; stvara netopljivu Al7Cu2Fe fazu koja smanjuje lomnu žilavost. |
|
Silicij (Si) |
0.00 |
0.40 |
Element nečistoće; ograničava duktilnost ako se kombinira s Fe da iz otopine nastane Mg2Si. |
|
mangan (Mn) |
0.00 |
0.30 |
Pročišćivač strukture zrna; povećava temperaturu rekristalizacije. |
|
Titan (Ti) |
0.00 |
0.20 |
Pročišćivač zrna tijekom lijevanja gredica za sprječavanje pucanja skrućivanja. |
|
Aluminij (Al) |
Ravnoteža |
Ravnoteža |
Materijal osnovne matrice. |
Matrica fizičkih i mehaničkih svojstava
Tablica u nastavku prikazuje mehaničku osnovnu liniju od 7075 u različitim temperamentima u usporedbi s alternativnim konstrukcijskim aluminijskim legurama koje se koriste u CNC obradi.
|
Svojstvo / parametar |
7075-O |
7075-T6 |
7075-T651 |
7075-T7351 |
6061-T6 |
2024-T3 |
7050-T7451 |
|
Krajnja vlačna čvrstoća (MPa) |
220 |
570 |
570 |
505 |
310 |
470 |
524 |
|
Vlačna čvrstoća tečenja (MPa) |
103 |
503 |
503 |
435 |
276 |
325 |
469 |
|
Tvrdoća po Brinellu (HB) |
60 |
150 |
150 |
135 |
95 |
120 |
140 |
|
Istezanje pri lomu (%) |
16 |
11 |
11 |
13 |
12 |
20 |
11 |
|
Čvrstoća na zamor (MPa) |
110 |
160 |
160 |
150 |
96 |
138 |
160 |
|
Smična čvrstoća (MPa) |
150 |
330 |
330 |
290 |
207 |
283 |
303 |
|
Toplinska vodljivost (W/m·K) |
173 |
130 |
130 |
155 |
167 |
121 |
157 |
|
Indeks obradivosti (%) |
30% |
70% |
85% |
80% |
50% |
75% |
80% |
|
Gustoća (g/cm³) |
2.81 |
2.81 |
2.81 |
2.81 |
2.70 |
2.78 |
2.83 |

Sveobuhvatni vodič za odabir temperamenta za nabavu i inženjering
Odabir ispravnog koda temperiranja diktira stabilnost dijela, stope otpada od strojne obrade i performanse na terenu.
1. 7075-O (žareno stanje)
· Mikrostruktura:Meko, potpuno rekristalizirano stanje postignuto zagrijavanjem na 413 stupnjeva tijekom 3 sata nakon čega slijedi kontrolirano hlađenje.
· Mehaničke karakteristike:Granica razvlačenja pada na ~103 MPa; tvrdoća pada na 60 HB.
· Obradivost:Jadno. Meki metal dovodi do formiranja gustih-up rubova (BUE) i gumastog pakiranja komadića.
· Primarna primjena:Hladno oblikovanje, duboko izvlačenje ili složeno savijanje cijevi prije toplinske obrade pune otopine i starenja.
2. 7075-T6 (Peak Aged)
· Mikrostruktura:Otopina toplinski-tretirana na 465-480 stupnjeva,-prigušena vodom i umjetno odležana na 120 stupnjeva 24 sata da bi se dobio koherentni MgZn2 eta-primarni precipitat.
· Mehaničke karakteristike:Maksimalna granica razvlačenja (503 MPa) i tvrdoća (150 HB).
· Rizik obradivosti:Visoka unutarnja naprezanja gašenja. Prilikom strojne obrade asimetričnih dijelova, tankih stijenki ili dubokih džepova, materijal se nepredvidivo deformira.
· Primarna primjena:Jednostavni, simetrični čvrsti dijelovi koji zahtijevaju vršnu statičku čvrstoću s malim omjerima uklanjanja materijala (< 30%).
3. 7075-T651 (Stres istezanja-Ublažen - Dazao standardna osnovna linija)
· Mikrostruktura:Identična toplinska obrada kao kod T6, ali odmah nakon kaljenja u vodi, ploča ili šipka podvrgava se operaciji kontroliranog mehaničkog istezanja (1,5% do 3% trajno stvrdnjavanje).
· Mehaničke karakteristike:Identično razvlačenje i krajnja čvrstoća kao T6, ali tenzor unutarnjeg zaostalog naprezanja smanjen je do 85–90%.
· Obradivost:Izuzetna dimenzijska stabilnost tijekom velike-brzine7075 glodanje aluminijai okretanje.
· Primarna primjena:Visoko{0}}precizni 7075 aluminijski dijelovi, tanki-zrakoplovni konstrukcijski okviri, šasije medicinske opreme i složene komponente robotike.
4. 7075-T7351 (Prekomjerna starost za otpornost na pucanje od korozije)
· Mikrostruktura:Dvo-fazni proces umjetnog starenja (105–120 stupnjeva nakon čega slijedi 160–180 stupnjeva). Eta-prime talozi se zgrubljuju u stabilne, nekoherentne čestice eta-faze (MgZn2).
· Mehaničke karakteristike:Vlačna čvrstoća pada za 10% do 15% (iskorišćenje ~435 MPa), ali žilavost loma se povećava za 20% do 30%.
· Obradivost:Izvrsna stabilnost tijekom obrade; strugotine se lome čišće od T6.
· Primarna primjena:Brodski strukturni hardver, visokotlačne-komponente na moru i kritični strukturni-kontrolni otkovci letenja koji rade u-okruženjima slanog prskanja.
Matrica performansi 7075 nasuprot 6061 i zamke zamjene materijala
Uobičajena pogreška u dizajnu prilagođenih komponenti je specificiranje 7075-T6 CNC obrade za aplikacije gdje 6061-T6 pruža dovoljnu snagu. Kako biste detaljno razumjeli osnovnu leguru, pogledajte našu posvećenu6061 CNC vodilica za obradu aluminija. Ova zamjena često dovodi do nepotrebnih troškova proizvodnje i prerane degradacije komponenti zbog korozije.
Duboka inženjerska usporedba preko 4 kritične osi
Os 1: Omjer čvrstoće-prema-težini i modul elastičnosti
· Zatezno rastezanje:7075-T651 daje 503 MPa u odnosu na 276 MPa za 6061-T6. Za strukturne veze pod čistom napetosti ili kompresijom, komponenta 7075 može se projektirati s grubo45% manje površine-presjekanego dio 6061 za rukovanje ekvivalentnim radnim opterećenjima.
· Modul elastičnosti:Obje legure pokazuju gotovo identičan Youngov modul (71,0 GPa za 6061 u odnosu na 71,7 GPa za 7075).
· Upozorenje o dizajnu:Ako je način kvara dijela vođen isključivo elastičnim otklonom ili krutošću na izvijanje (koja upravlja momentom inercijeIi modul elastičnostiE), zamjena 6061 sa 7075 daje prednost nultom otklonu dok udvostručuje troškove sirovina.
Os 2: Otpornost na koroziju i degradacija okoliša
· 6061 legura:Stvara stabilan, samo-pasivirajući oksidni film (Al2O3). Pouzdano radi u teškim morskim uvjetima, industrijskim kemikalijama i vanjskim izloženostima bez površinske obrade.
· 7075 Legura:Sadrži 1,2% do 2,0% bakra. Intermetalne faze bakra stvaraju mikro-galvanske ćelije unutar aluminijske matrice. Pod-prskanjem soli ili vlažnim okruženjima, neobrađeni 7075 podliježe brzoj rupičastoj koroziji, interkristalnoj koroziji i pucanju uslijed korozije naprezanja (SCC).
· Inženjerski zahtjevi:Sve komponente 7075 rade na otvorenom ili u pomorskom okruženjumoraju biti pasivizirani ili premazani(npr. pretvorba kromata, eloksiranje tipa II, tvrdi premaz tipa III ili epoksidni temeljni premaz).
Os 3: Završna obrada površine i odgovor na eloksiranje
· Dekorativna anodizacija tipa II:6061 eloksira kako bi proizveo svijetle, vrlo ujednačene prozirne, crne ili jarke završne obrade. 7075 eloksira u tamniju, sivkastu donju nijansu zbog legure cinka i bakra, zbog čega je-usklađivanje boja u različitim proizvodnim serijama izazovno.
· Tvrda anodizacija tipa III (Mil-A-8625):6061 gradi guste slojeve oksida do 50 µm s razinama tvrdoće oko 60–65 HRC ekvivalenta. 7075 sporije formira slojeve tvrdog premaza zbog otapanja legure tijekom elektrolize, dajući maksimalne razine tvrdoće premaza oko 50–55 HRC.
Os 4: Obradivost, trošenje alata i trošak strojne obrade
· Formiranje čipova:7075 lomi strugotine čistije od 6061. 6061 ima tendenciju formiranja dugih, žilavih strugotina za koje postoji opasnost da se omotaju oko alata vretena bez agresivne geometrije lomljenja strugo-.
· Sile rezanja i toplina:7075 nameće ~40% veće specifične sile rezanja na CNC vretenima. Temperature u zoni rezanja brzo rastu, ubrzavajući abrazivno trošenje bokova i mikro-krhotine na karbidnim oštricama.

Matrica odluke kupca: Logika odabira materijala
Koristite ovu logiku odlučivanja za odabir između 6061-T6 i 7075-T651 prije puštanja tehničkih crteža u proizvodnju.
|
Sektor za primjenu |
Preporučena legura |
Temperament |
Primarno inženjersko obrazloženje |
|
Strukturalni okviri zrakoplovnih letova |
7075 |
T651 |
Maksimalni omjer granice istezanja-i-težine pod visokim G-sila statičkih tereta. |
|
Klackalice automobilskog ovjesa |
7075 |
T651 |
Visoka granica zamora pri dinamičkom cikličkom opterećenju. |
|
Brodska elektronička kućišta |
6061 |
T6 |
Izvrsna otpornost na rupičastu koroziju u okruženjima slane magle; niži trošak sirovine. |
|
Brzi-robotski end-efektori |
7075 |
T651 |
Niska inercija mase u kombinaciji s visokom čvrstoćom-na-konstrukciju težine. |
|
Razdjelnici tekućine (hidraulični/pneumatski) |
6061 |
T6 |
Vrhunska tlačna-čvrsta cjelovitost i lakše-ponašanje dubokog bušenja rupa. |
|
Optičke montažne ploče |
6061 |
T651 |
Niska cijena, nisko zaostalo naprezanje, izvrsna ujednačenost boje eloksiranja. |
|
Kočione čeljusti za automobilske utrke |
7075 |
T7351 |
Visoko zadržavanje toplinske čvrstoće u kombinaciji s otpornošću na pucanje od korozije. |
Zamka porasta troškova od 200%: Dazao Over-Inženjerski savjet
Uobičajeni problem pri kupnji javlja se kada inženjerski odjel prema zadanim postavkama crta naslovne blokove7075-T6za sve aluminijske komponente.
Kada je 7075 odabran bez funkcionalne potrebe, troškovi brzo rastu:
1. Premija za sirovine:Zalihe aluminija 7075 koštaju 7,50–9,50 po kg u usporedbi s 3,20–4,20 po kg za 6061.
2. Vrijeme ciklusa obrade:Brzine posmaka vretena tijekom grube obrade moraju se smanjiti za 20–30% kako bi se spriječilo prekomjerno savijanje alata i kršenje alata.
3. Troškovi trošenja alata:Puna glodala od tvrdog metala obrada 7075 imaju ubrzano trošenje, zahtijevajući česta podešavanja pomaka i izmjene alata.
4. Obavezni površinski premazi:7075 ne može se ostaviti sirov na otvorenom ili u industrijskom okruženju, dodajući obavezne korake procesa pasivizacije ili anodizacije.
Dazao savjet za dizajn:Navedite 7075-T651 samo kada izračunate sigurnosne granice s 6061-T6 padnu ispod 1,25 pod uvjetima maksimalnog opterećenja prinosa ili kada smanjenje težine izravno pokreće performanse sustava.
Četiri vlasnička 7075 bolna mjesta obrade i Dazao inženjerska rješenja
Generičke upute za strojnu obradu često tretiraju aluminij 7075 kao standardne aluminijske legure, zanemarujući kritične fizikalne pojave koje uzrokuju strukturni otpad, preuranjeni kvar na terenu ili estetska odbacivanja serije. Ispod su četiri specifična inženjerska izazova s kojima se susreće prilikom strojne obrade7075 aluminijski cnc dijelovi, popraćen dokazanim protokolima za ublažavanje razvijenih uDazao strojevi.

Točka boli 1: asimetrično otpuštanje zaostalog naprezanja i makro-iskrivljenost
Metalurški temeljni uzrok
Valjani 7075-T6 pločasti materijal zadržava složene unutarnje profile naprezanja od teških operacija kaljenja vodom. Vanjski slojevi nalaze se pod tlačnim naprezanjem, dok jezgra pokazuje visoko vlačno naprezanje. Kada operacije CNC glodanja uklone asimetričnost metala (kao što je obrada dubokih džepova ili unutarnjih rebara samo na jednoj strani), ravnoteža energije naprezanja preko neutralne osi je uništena.
Kao rezultat toga, neobrađeni kompresijski sloj na donjoj strani tjera preostali materijal da se savija prema gore, što dovodi do ozbiljne ravnosti, okomitosti i pogrešaka položaja.
Dazao standardno operativno rješenje
1. Specifikacija materijala Hard Lock:Dazao zahtijeva da se sva ploča debljine veće od 20 mm nabavlja isključivo kao 7075-T651 (naprezanje istezanja-oslobođeno prema AMS-QQ-A-250/12).
2. Strategija simetrične grube obrade:CNC programeri zrcale putanje grube obrade preko suprotnih površina, grubu obradu strane A (ostavljajući 1,5 mm zaliha), okrećući dio na grubu stranu B (ostavljajući 1,5 mm zaliha), osiguravajući uravnoteženo otpuštanje naprezanja.
3. Inter-Stage toplinskog rasterećenja:Za strukturalne komponente s debljinom stijenke manjom od 2,0 mm, dijelovi se podvrgavaju sredi-procesnom naprezanju-relaksirajućem toplinskom namakanju na 120 stupnjeva (±5 stupnjeva) tijekom 6 sati, nakon čega slijedi-hlađenje u zračnoj peći prije konačnog završnog glodanja.
4. Dinamička završna-brzina:Završni prolazi izvode se na malim radijalnim dubinama rezanja (npr. manje od ili jednako 0,25 mm) pri brzinama rezanja većim od 600 m/min, sprječavajući mehaničko umetanje novog površinskog naprezanja.
Točka boli 2: Degradacija vijeka trajanja od zamora mikro-pukotinama tvrdom anodizacijom
Metalurški temeljni uzrok
Inženjeri često navode tvrdu anodizaciju tipa III (MIL-A-8625 tip III, debljina 50 µm) na visokom naprezanju7075 aluminijski zrakoplovni dijelovikako bi se povećala otpornost na habanje. Međutim, tvrde anodne prevlake od aluminijevog oksida (Al2O3) su krte. Pod ciklusima vlačnog opterećenja, sloj glinice razvija fine, okomite mikro-pukotine.
Ove mikro{0}}pukotine djeluju kao mikro-urezi na granici između oksidnog sloja i podloge 7075-T6. Pod cikličkim dinamičkim opterećenjem, koncentracije naprezanja na ovim vrhovima pukotine izazivaju inicijaciju pukotine uslijed zamora, smanjujući vijek trajanja dijela zamorom30% do 50%.
Dazao standardno operativno rješenje
1. Pre-anodizirano penjenje:Prije eloksiranja, kritične dinamičke komponente podvrgavaju se kontroliranom shot peeningu pomoću keramičkih kuglica (Zirshot Z400, Almenov intenzitet 0,006–0,008 A, 200% pokrivenost). Ovaj proces daje sloj zaostalog tlačnog naprezanja (-200 MPa do -350 MPa) do dubine od 0,15 mm ispod površine metala, učinkovito zaustavljajući širenje mikropukotina.
2. Selektivno maskiranje područja:Visoko{0}}polumjeri zaobljenog naprezanja (R > 3,0 mm) i kritične rupe maskirane su korištenjem prilagođenih gumenih čepova ili kemijskih lakova kako bi se spriječilo stvaranje tvrdog eloksiranog sloja u lokaliziranim zonama visokog-zamora.
3. Duplex brtvljenje:Tvrdo-anodizirani dijelovi zapečaćeni su pomoću vruće otopine nikal acetata nakon čega slijedi PTFE impregnacija za brtvljenje za podmazivanje unutarnjih oksidnih pora i odgađanje širenja mikro-pukotina pod momentima savijanja.
Točka boli 3: Varijacije kemijskog sastava sirovog materijala i nestabilnost boje eloksiranja
Metalurški temeljni uzrok
7075 aluminij sadrži visoke postotke bakra (do 2,0%) i cinka (do 6,1%). Manje varijacije u lokalnoj kemijskoj koncentraciji kod različitih grijanja u mlinu (brojevi grijanja) ili dobavljača sirovina dovode do kemijske mikro-segregacije.
Tijekom kemijskog jetkanja i eloksiranja sumpornom kiselinom, područja s povišenim lokalnim sadržajem bakra otapaju se ubrzanim brzinama, uzrokujući tamne pruge, zamućene sive mrlje ili vidljive neusklađenosti boja serije-na-prilikom bojanja dijelova u crno ili prozirno.
Dazao standardno operativno rješenje
|
Inspekcija i faza obrade |
Dazao standard tehničke izvedbe |
Korištena oprema/alati |
|
1. Prijem sirovina |
spektro-analiza rendgenske fluorescencije (XRF) na svakoj dolaznoj aluminijskoj gredici; odbiti sirovinu ako sadržaj Cu varira > 0,3% u šarži. |
Olympus Vanta ručni XRF analizator |
|
2. Segregacija topline |
Strogo označavanje i odvajanje serije. Jedna proizvodna serija odprecizni 7075 aluminijski dijeloviobrađuje se isključivo iz jednog toplinskog broja. |
Sustav crtičnog kodiranja sljedivosti serije ERP |
|
3. Prethodni-tretman jetkanja |
Zamjena agresivnog natrijevog hidroksida (NaOH) kaustičnog jetkanja blagim postupkom kiselog uklanjanja -na bazi fluorida kako bi se spriječilo ponovno taloženje bakra. |
Kupka s kiselim fluorom za uklanjanje mutnosti |
Točka boli 4: Skidanje unutarnjeg navoja i galvanska korozija pod okretnim momentom
Metalurški temeljni uzrok
Inženjeri često projektiraju navojne slijepe rupe izravno uprilagođene 7075 aluminijske komponenteza pričvršćivanje vijcima od nehrđajućeg čelika (304 ili 316). To stvara dva različita načina kvara:
1. Smicanje konca / skidanje izolacije:Iako je 7075 tvrd, njegova čvrstoća na smicanje (330 MPa) niža je od očvrslog čelika. Pod visokim zateznim momentom ili dinamičkim vibracijama, unutarnji aluminijski navoji se skidaju.
2. Galvanska korozija:Galvanska razlika potencijala između aluminija 7075 (-0,75 V) i nehrđajućeg čelika 316 (-0,05 V) u vlažnom okruženju stvara aktivni galvanski par. Aluminijska podloga oko vrhova navoja djeluje kao žrtvena anoda, korodirajući u prah bijelog aluminijeva hidroksida i uzrokujući zapinjanje pričvršćivača ili kvar spoja.
Dazao standardno operativno rješenje
1. Formula za dubinu zahvaćanja konca:Za izravno narezivanje navoja u 7075-T651, minimalna duljina zahvaćanja unutarnjeg navoja (Hmin) mora zadovoljiti:
HminVeći ili jednak 2,0×D
(gdjeDje nominalni promjer glavnog navoja).
2. Helicoil & Keensert integracija:Za sve kritične strukturne spojeve ili navoje koji se povremeno rastavljaju, Dazao ugrađuje čvrste umetke za zaključavanje-od nehrđajućeg čelika 304 (Keensert) ili umetke za žičane navoje (Helicoils).
3. Prevlaka za galvansku izolaciju:Svi umetci od nehrđajućeg čelika postavljeni u 7075 matrice ugrađeni su pomoću spojne mase na bazi -kromata (AMS 3374) ili temeljnog premaza s cink-kromatom za brtvljenje mikro-razmaka od prodora vlage i prekida galvanskog električnog kruga.
Praktični vodič za izvođenje CNC obrade 7075
Izvršenje visoke-učinkovitosti7075 obrada aluminijazahtijeva odabir namjenske geometrije alata za rezanje, optimiziranje brzine vretena i posmaka te implementaciju toplinske kompenzacije-u stvarnom vremenu. Za temeljne strategije o parametrima mljevenja pregledajte naše sveobuhvatneCNC vodič za proces glodanja aluminija.

Odabir alata i geometrije rezanja
Standardna glodala od tvrdog metala s 2 žljeba dizajnirana za mekani 6061 aluminij će klepetati i pretrpjeti prerano pucanje uglova prilikom rezanja 7075-T651.
|
Parametar alata za rezanje |
Glodanje 7075-T651 (puni karbid) |
Tokarenje 7075-T651 (umetak od karbida) |
Duboko bušenje 7075-T651 |
|
Vrsta podloge |
Sub{0}}mikronsko zrno volfram karbida (10% Co) |
Mikro{0}}karbid (K10-K20) |
Puni karbid s unutarnjim otvorima za rashladno sredstvo |
|
Premaz alata |
DLC (Diamond-Like Carbon) ili Uncoated Polished |
TiB2 (titan diborid) / bez premaza |
ZrN (cirkonijev nitrid) |
|
Broj svirala / rub |
3 žljebovi (uvlačenje u džep), 4 žljebovi (bočni završetak) |
Umetak s jednom točkom (VCGT / CCGT) |
Geometrija parabolične svirale s 2 žljeba |
|
Helix / Kut nagiba |
Varijabilna spirala od 45 stupnjeva / pozitivni nagib od 12 stupnjeva |
Pozitivan gornji nagibni kut od 15 stupnjeva |
Kut zavojnice od 30 stupnjeva |
|
Reljefni kut |
Primarni radijalni reljef od 10 stupnjeva |
Kut zazora od 7 stupnjeva |
Kut razdvojene točke od 135 stupnjeva |
Parametri rezanja velike-brzine (HSM matrica)
Ispod su osnovni parametri obrade utvrđeni na Dazao 5-osnim CNC obradnim centrima koji koriste rashladno sredstvo visokog-tlaka kroz vreteno (70 bara).
|
CNC rad |
Brzina rezanja Vc (m/min) |
Posmak po zubu fz (mm/zub) |
Radijalna dubina ae (mm) |
Aksijalna dubina ap (mm) |
Napomena o smanjenju trošenja alata |
|
Teško čeono glodanje |
450 - 650 |
0.12 - 0.20 |
0,70 x promjer rezača |
2.5 - 4.0 mm |
Održavajte stalni angažman; uvaljati u rez. |
|
Visoko{0}}učinkovito ubacivanje u džepove |
500 - 800 |
0.08 - 0.14 |
0,10 x promjer rezača |
2,0 x promjer rezača |
Koristite trohoidne putanje alata za glodanje; izbjegavajte pune utore. |
|
Precizna bočna završna obrada |
600 - 900 |
0.04 - 0.08 |
0.15 - 0.30 mm |
1,5 x promjer rezača |
Mlaz zraka ili rashladno sredstvo od 70 bara za sprječavanje ponovnog -rezanja strugotine. |
|
7075 Tokarenje aluminija |
350 - 550 |
0.15 - 0.30 mm/okretaj |
0,50 x polumjer umetka |
1.5 - 3.0 mm |
Koristite polirane VCGT umetke kako biste eliminirali BUE. |
|
Bušenje dubokih rupa |
150 - 220 |
0.08 - 0.15 mm/okretaj |
Dia otvora |
Kljuvanje na 3xD |
Obavezno-unutarnje rashladno sredstvo pod visokim pritiskom (70 bara). |
Termalna kontrola i matematička kompenzacija CTE
7075 aluminij pokazuje visok koeficijent toplinskog širenja (CTE):
=23.4×10⁻⁶K−1(0,0234 mm/m po ∘C)
Ako toplina zone rezanja poveća temperaturu konstrukcijskog obratka duljine 500 mm za 15 stupnjeva tijekom dugotrajnog ciklusa glodanja, fizički metal se širi za:
ΔL=L××ΔT=500mm×0,0000234×15=0.1755mm
Ako je dio gotov dok je topao i kasnije pregledan u laboratoriju kvalitete na 20 stupnjeva, skupit će se za0,1755 mm, puše preko uskih tolerancija. Za detaljne strategije o održavanju granica preciznosti preko temperaturnih promjena, pogledajte našvodič za tolerancije CNC obrade aluminija.
Dazao standard upravljanja toplinom
· Prodavnica s kontroliranom klimom:Obrada svih CNC strojevaaluminijska legura visoke čvrstoćedijelovi rade unutar temperaturno-otvorenih kućišta koja se održavaju na 20 stupnjeva ±1 stupanj.
· Hlađenje temperature rashladnog sredstva:Spremnici tekućine za rezanje opremljeni su aktivnim rashladnim uređajima koji održavaju temperaturu rashladnog sredstva na 19 stupnjeva ±0,5 stupnjeva.
· CMM toplinska termalizacija:Dijelovi obrađeni u Dazaou namaču se u CMM mjernom laboratoriju najmanje 4 sata prije konačnog označavanja dimenzija.
Odabir završne obrade i načela tolerancije za 7075 komponente
Za zaštitu je ključan odabir odgovarajuće završne obrade površine7075 aluminijski cnc dijeloviprotiv korozije iz okoliša, a istovremeno osigurava očuvanje strogih tolerancija izvlačenja nakon-obrade.

Usporedna tablica procesa završne obrade površina
|
Završni postupak |
Specifikacija debljine |
Dimenzionalni rast (po površini) |
Površinska tvrdoća |
Primarna korozija / funkcionalna korist |
|
Alodine 1200 / Chem Film |
mikroskopski (< 1 µm) |
0,00 mm (zanemarljivo) |
Isto kao supstrat |
Zadržava punu električnu vodljivost; odlična baza za boju. |
|
Anodiziranje tipa II (prozirno/u boji) |
15 µm - 25 µm |
+7.5 µm do +12.5 µm |
~300 HV |
Standardna atmosferska zaštita; dekorativna identifikacija boja. |
|
Tvrda anodizacija tipa III |
50 µm (±5 µm) |
+25.0 µm (±2.5 µm) |
450 - 550 HV (50-55 HRC) |
Ekstremna klizna otpornost na trošenje; 1000+ h ocjena slanog spreja. |
|
Bezelektrično poniklavanje |
10 µm - 25 µm |
Jednaka debljini oplate |
600 - 900 HV (prije/poslije pečenja) |
Ujednačena pokrivenost unutar dubokih slijepih rupa; visoka kemijska otpornost. |
|
Pjeskarenje perli (staklene perle #8) |
N/A (oduzimanje) |
-2 µm do -5 µm |
N/A |
Uklanja tragove CNC alata; stvara ujednačenu satensku mat teksturu (Ra 1,6 µm). |
Dimenzionalni rast i kompenzacija promjera koraka
Anodiziranje je proces pretvorbe: 50% konačne debljine oksidnog filma prodire u aluminijsku podlogu, dok se 50% nakuplja prema van od izvorne dimenzije.
Vanjski dimenzionalni rast po površini=0.5×ukupna debljina premaza
Podešavanje promjera koraka za navojne rupe
Kod tvrde anodizacije unutarnjih navoja, promjer koraka (Dp) skuplja se u omjeru 4:1 u odnosu na rast premaza s jedne-strane (Δtbuild):
ΔDp=4×Izgradnja prema van-Gore=4×(0,5×Ukupna debljina premaza)
Za tvrdi premaz od 50 µm (Build-Up=25μm), unutarnji promjer koraka smanjuje se za:
ΔDp=4×0,025 mm=0.100 mm
Dazao CNC pravilo za izvođenje:Strojari moraju koristiti posebneprevelike slavine(kao što su GH-6 ili posebni rezači promjera koraka) prije eloksiranja tako da unutarnji navoji dospiju točno unutar standardnih ograničenja klase navoja 6H nakon nakupljanja čvrstog eloksiranog sloja.
Visoko{0}}inženjering aplikacija u svemiru, obrani i utrkama
Zbog svoje visoke granice razvlačenja, dinamičke otpornosti na zamor i uštede težine, obrada aluminija 7075 služi kritičnim primjenama u visoko-tehnološkim industrijama.
1. Zrakoplovstvo i obrana (strojna obrada aluminija u zrakoplovstvu)
· Komponente:Priključci krila zrakoplova, okviri strukturnih pregrada, spone za aktiviranje peraja projektila, nosači stajnog trapa.
· Inženjerski zahtjevi:Maksimalni omjer-na-težinu, 100% sljedivost serije materijala (MTR), obavezno 100% ultrazvučno otkrivanje nedostataka prema AMS-STD-2154.
2. Motosport i automobilske utrke
· Komponente:Prilagođeni nosači poprečnih nosača ovjesa, adapteri za kočnice, vretena zglobova upravljača, klipnjače motora (drag racing aplikacije).
· Inženjerski zahtjevi:Dinamička otpornost na zamor pod više-aksijalnim cikličkim opterećenjima, mala težina bez opruge, čvrsta tolerancija pritisnih spojeva.
3. Vrhunska-robotika i automatizacija
· Komponente:Zglobni zglobovi-robotske ruke za veliko-opterećenje, kućišta redukcije harmonijskog pogona,-krajnji-okvir efektora velike{1}}brzine.
· Inženjerski zahtjevi:Niska rotacijska inercija u kombinaciji s ekstremnom krutošću za sprječavanje strukturne rezonancije tijekom naglog usporavanja.
4. Precizni medicinski i kirurški instrumenti
· Komponente:Prijenosne potporne ruke kirurškog robota, strukturna šasija egzoskeleta, visoko{0}}razdjelnici tekućine.
· Inženjerski zahtjevi:Biokompatibilne pasivizirane površine, mala strukturna težina za ergonomsko pozicioniranje u ruci.
Pravila pokretača troškova i dizajna za proizvodnost (DFM) za dijelove 7075
Razumijevanje kako odluke o strojnoj obradi utječu na konačne cijene komada omogućuje timovima za nabavu i dizajnerskim inženjerima da optimiziraju proračune bez ugrožavanja performansi.
Raščlamba pokretača troškova za 7075 strojnu obradu
Visoka{0}}preciznost proizvodnje7075 aluminijski cnc dijeloviuključuje značajno povećanje troškova u usporedbi sa standardnim komercijalnim legurama. Dazao Machinery rastavlja 5 primarnih pokretača troškova u nastavku kako bi pomogao direktorima nabave optimizirati ukupne jedinične troškove nabave.
1. Zalihe sirovina i omjer kupnje-na-letjeti (35% ukupnih troškova)
· Premija za trošak osnovnog materijala:Zaliha sirovih ploča 7075-T651 ima vrhunsku tržišnu cijenu od 7,50 do 9,50 dolara po kilogramu, u usporedbi s 3,20 do 4,20 dolara po kilogramu za standardnu ploču 6061-T6.
· Učinkovitost iskorištenja materijala:Za složene nosače zrakoplovne konstrukcije, omjer uklanjanja materijala (omjer kupnje-na-letenja) često prelazi 6:1 ili 8:1 (što znači da se 85% sirovog bloka pretvara u strugotinu). Recikliranje aluminijskog otpada vraća samo ~1,20 dolara po kilogramu, što rezultira trajnim gubitkom vrijednosti sirovine tijekom teškog skupljanja.
2. Vrijeme obrade vretena i stopa rada (42% ukupnih troškova)
· Ograničenja brzine rezanja:Zbog veće tvrdoće (150 HB) i veće otpornosti na rezanje, volumetrijske stope uklanjanja metala (MRR) za grubu obradu za 7075-T651 moraju se smanjiti za 25% do 35% u odnosu na 6061 kako bi se održala toplinska ravnoteža i vijek trajanja alata.
· Više{0}}ciklusi postavljanja osi:Složene geometrije u zrakoplovstvu zahtijevaju višestruke postavke stezanja ili staze alata za kontinuirano glodanje u 5 osi, povećavajući stope naplate sata stroja u usporedbi s jednostavnim glodanjem u 3 osi.
3. Potrošnja i trošenje alata za rezanje (10% ukupnog troška)
· Ubrzano trošenje boka i kuta:Visok sadržaj cinka (do 6,1%) i bakra (do 2,0%) uzrokuje abrazivno trošenje na oštricama alata. Standardna neobložena glodala brzo pate od mikro{3}}krhotina.
· Cijena alata:Dazao nalaže rezače od čvrstog karbida s pod-mikronskim zrnom opremljene dijamantnim-kao ugljikom (DLC) ili TiB2 premazima. Ovi specijalizirani alati koštaju 3 puta više od standardnih čeonih glodala i pokazuju 40% kraći efektivni vijek trajanja rezanja pri rezanju 7075-T651.
4. Ublažavanje naprezanja i među-fazna toplinska obrada (5% ukupnih troškova)
· Sekundarno termičko pečenje:Kako bi se spriječilo savijanje asimetričnog džepa, dijelovi koji su podvrgnuti uklanjanju teških metala zahtijevaju sredi-olakšanje toplinskog naprezanja na 120 stupnjeva tijekom 6 sati. Ovo dodaje naknade za rad peći, djelomični rad i 24 sata ukupnog vremena isporuke.
5. Završna obrada površine i inspekcija kvalitete CMM (8% ukupnih troškova)
· Zahtjevi za tvrdi premaz tipa III:Obavezna pasivizacija ili MIL-A-8625 Tip III tvrda eloksacija zahtijeva preciznu kontrolu elektrolitskog spremnika, specijalizirano maskiranje za dinamičke zone zamora i provjeru koraka navoja nakon nanošenja.
· Precizna CMM revizija:Visoko{0}}precizne komponente s tolerancijama do ±0,005 mm zahtijevaju obaveznu 4-satnu toplinsku stabilizaciju nakon koje slijedi potpuno 3D CMM ispitivanje i dokumentacija spektroanalize materijala.
DFM popis za provjeru: Smanjenje troškova dijela 7075 do 35%
Primjena praktičnih pravila Design for Manufacturability (DFM) izravno smanjuje vrijeme rada stroja, produljuje vijek trajanja alata za rezanje i eliminira rizik od otpada.
1. Optimizirajte polumjere unutarnjih kutova:Izbjegavajte oštre unutarnje okomite kutove (R<0.1×Depth). Set internal radii to R≥0.2×Pocket Depth. This allows larger diameter end mills to run at high feed rates without triggering corner chatter.
2. Ograničite omjere dubokog džepa:Održavajte omjer dubine-na-širinu unutarnjih džepova ispod 4:1. Dublje šupljine zahtijevaju -rezače od tvrdog metala dugog dohvata koji rade sa smanjenim parametrima rezanja, povećavajući vrijeme vretena do 200%.
3. Standardizirajte unutarnje dubine navoja:Dubine navoja kapice na 2,0×D. Navoji dublji od 2,5 × D drastično povećavaju stope loma navoja u čvrstom 7075-T651 materijalu.
4. Razborito navedite dopuštena odstupanja:Pridržavajte se strogih tolerancija (±0,010 mm) isključivo za kritična dosjeda ležaja ili klinove za poravnanje. Pogledajte naš vodič za tolerancije CNC obrade aluminija kako biste procijenili realne kompromise-cijena u odnosu na-tolerancije.
5. Standardizirajte iskošene zazore alata:Koristite 45∘skošenja umjesto složenih 3D radijusa na vanjskim rubovima dijelova kako bi se omogućilo skidanje ivica izravno na CNC stroju pomoću jednog glodala za skošenje.
Partnerstvo s tvrtkom Dazao Machinery
Strojevi Xiamen Dazaodjeluje kao ISO9001:2015 i IATF16949:2016 certificirana tvornica izvora specijalizirana za visoku-preciznost7075 usluga strojne obrade aluminijarješenja.

Dazao proizvodnja i jamstvo kvalitete
· 100% sljedivost materijala:Potpuna izvješća o ispitivanju mlina (MTR) s praćenjem toplinskog broja i certifikatima o kemijskom sastavu isporučuju se uz svaku pošiljku.
· Napredna više{0}}osna flota:3-osni, 4-osni i simultani 5-osni CNC obradni centri (DMG MORI / Haas) koji mogu držati tolerancije do ±0,005 mm.
· Integrirana kontrola procesa:-kućna-toplinska obrada za ublažavanje naprezanja, CMM dimenzionalna inspekcija (Zeiss), XRF validacija materijala i specijalizirana završna obrada površine.
· Globalno logističko pakiranje:Prilagođeno vakuumsko-zapečaćeno, anti-korozivno VCI pakiranje za-oceanski i zračni prijevoz na velike udaljenosti.
Zaključak
7075 aluminij je izuzetan izbor materijala za komponente koje zahtijevaju ultra-visoku granicu razvlačenja, dinamičku otpornost na zamor i minimalnu težinu. Međutim, svladavanjecnc obrada 7075 aluminijazahtijeva specijalizirane inženjerske kontrole za prevladavanje krivljenja, trošenja niti, mikro-segregacije i krtosti premaza.
Određivanjem7075-T651, primjenom DFM smjernica i partnerstvom s iskusnim preciznim proizvođačem poputStrojevi Xiamen Dazao, direktori nabave i inženjerski timovi mogu postići visoko{0}}prilagođene komponente na vrijeme i unutar proračuna.

Često postavljana pitanja
01.Kako spriječiti da se dijelovi od tankog{0}}aluminija 7075 savijaju tijekom glodanja džepova?
02.Koja vrsta navoja i dubina navoja najbolje odgovaraju za narezivanje navoja 7075-T651 bez lomljenja navoja?
03.Zašto tvrda eloksacija tipa III uzrokuje rano oštećenje zbog zamora u komponentama 7075?
04.Zašto se aluminij 7075 smatra nezavarljivim u usporedbi s 6061?
05.Zašto je 7075 CNC obrada znatno skuplja od 6061 obrade?
06.Što uzrokuje varijacije boje s mrljama prilikom eloksiranja 7075 dijelova u crno ili prozirno?