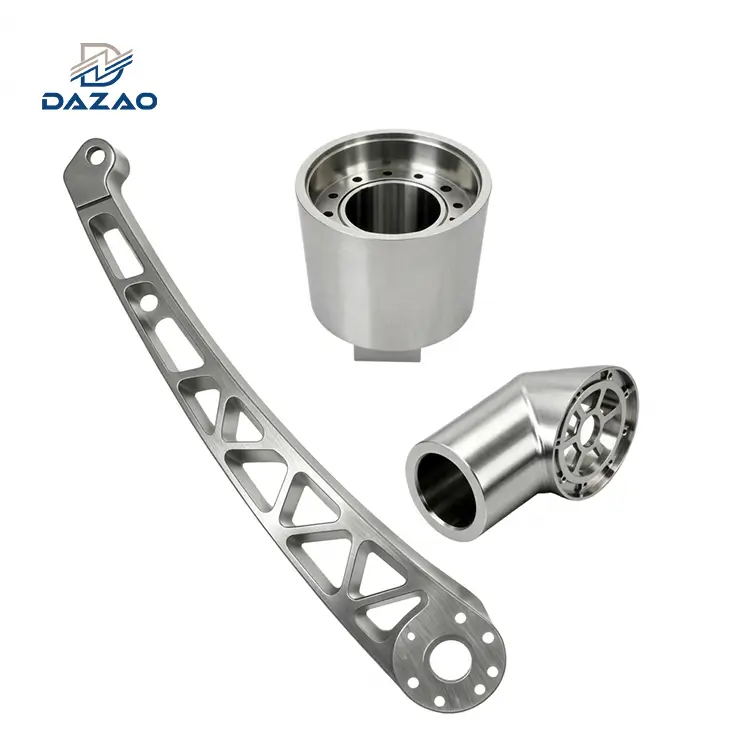
Odabiromnajbolja aluminijska legura za zrakoplovstvozahtijeva balansiranje specifične granice tečenja, žilavosti loma (KIC) i otpornost na pucanje od korozije pod naponom (SCC) protiv obradivosti i omjere kup-to-fly. Dokzrakoplovni aluminij 7075-T6pruža maksimalnu čvrstoću razvlačenja (503 MPa), tanko-mrežno strukturno uvlačenje u džepove zahtijeva naprezanje-olakšanoaerospace aluminium temperstanja kao što su T7351 ilizrakoplovni aluminij 7050-T7451 za uklanjanje asimetričnog iskrivljenja dijela. Preciznostzrakoplovna obrada aluminijaovisi o upravljanju smjerom valjanja sirove gredice (L-LT-ST anizotropija), potvrđivanju sirovine putem AMS-STD-2154 ultrazvučnog ispitivanja klase A i kontroli dinamičkog uključivanja alata velike brzine za održavanje tolerancija užih od ±0,025 mm.
Inženjerski vodič za odabir legure, temperaturu toplinske obrade i preciznu CNC obradu

Strukturni letački hardver radi pod agresivnim cikličkim opterećenjem, toplinskim gradijentima (-55 stupnjeva do 120 stupnjeva) i korozivnim okruženjima. Dok polimeri ojačani ugljičnim vlaknima (CFRP) dominiraju primarnim aerodinamičkim oblogama na modernim okvirima zrakoplova,zrakoplovni aluminijostaje temeljni strukturni materijal za unutarnje kosture-nošenja opterećenja, poluge krila, šasije avionike i-priključke za visoko opterećenje.
NaStrojevi Xiamen Dazao, preko dva desetljeća proizvodnjeprecizni zrakoplovni aluminijski dijelovipokazali su da listovi s certificiranjem materijala (MTR) govore samo pola priče. Postizanje-kritične dimenzionalne stabilnosti zahtijeva duboko usklađivanje između metalurgije zrna sirovog materijala, dinamike otpuštanja i putanja alata za 5-osnu obradu, slijedećinapredne strategije u našem vodiču za CNC obradu aluminija.
Zašto je aluminij za aplikacije u zrakoplovstvu nezamjenjiv?
Kontinuirano korištenjealuminijske legure koje se koriste u zrakoplovstvuusredotočuje se na pet mehaničkih osnova:
1. Specifična snaga u odnosu na volumensku učinkovitost: Aluminij kvalitete za zrakoplovepruža omjer-na-težine konkurentan legurama titana uz trećinu cijene sirovina i obrade.
2. Predvidljiva mehanika loma i tolerancija oštećenja:Za razliku od kompozitnih struktura koje katastrofalno otkazuju zbog unutarnjeg, ne-vidljivog raslojavanja pod udarom,aluminij zrakoplovne kvalitetepokazuje linearno elastičnu mehaniku loma (LEFM). Stope širenja pukotina (da/dN) slijede predvidljive režime Pariškog zakona, dopuštajući intervale ne-destruktivne inspekcije (NDI) tijekom planiranog održavanja konstrukcije zrakoplova.
3. Toplinska i električna vodljivost:Letne strukture zahtijevaju kontinuirane petlje vodljivosti za disipaciju udara groma, statičko pražnjenje i EMI zaštitu.Zrakoplovni aluminijpruža izvornu elektromagnetsku atenuaciju bez sekundarnih vodljivih mreža.
4. Obradivost i tanka-web monolitna integracija:Brzi -centri za obradu postižu stope uklanjanja materijala (MRR) veće od 3500 cm3/min inzrakoplovni aluminij pločaizrakoplovna aluminijska gredica, pretvarajući monolitni sirovi materijal u složene okvire s džepovima debljine rebra od 0,8 mm.
5. Stabilnost radne temperature:Tamo gdje kompoziti trpe degradaciju matrice blizu 100 stupnjeva, strukturnazrakoplovni konstrukcijski aluminijzadržava predvidljive granice zamora i istezanja kroz tipične komercijalne i obrambene operativne omotnice.
Kemijski sastavi, dinamika temperamenta i razmjene-vlastina
Odabiromnajbolji aluminij za zrakoplovesklopovi zahtijevaju razumijevanje metalurških pokretača iza serija 2xxx, 6xxx i 7xxxzrakoplovni aluminijski materijali.

Zrakoplovni aluminij 2024 (Al-Cu-Mg sustav): Referentna vrijednost tolerancije oštećenja
Legura 2024 ostaje mjerilo za komponente koje rade pod cikličkim vlačnim naprezanjem. Bakar (3,8–4,9%) i magnezij (1,2–1,8%) tvore S-fazu (Al2CuMg) precipitati koji blokiraju gibanje dislokacija tijekom cikličkog opterećenja.
· Dominantne osobine:Vrhunska otpornost na lom (KIC≈34–44 MPam u T351 temperamentu) i spore stope rasta pukotine od zamora.
· Ograničenja:Visok sadržaj bakra ozbiljno smanjuje opću otpornost na atmosfersku i interkristalnu koroziju. Neoblačene komponente 2024 zahtijevaju eloksiranje kromnom kiselinom (MIL-A-8625 Tip I) ili sumpornom kiselinom (Tip II) u kombinaciji s epoksidnim primerima.
· Tipične komponente zrakoplova:Zatezne oplate donjeg krila, oplate trupa trupa, pregrade tlačne kabine i zatezne spone, s posebnim proizvodnim parametrima navedenim u našimdetaljan-vodič za CNC obradu aluminija 2024.
Zrakoplovni aluminij 7075 (Al-Zn-Mg-Cu sustav): vršna statička čvrstoća i SCC kompromisi-
Legura 7075 tradicionalni je izbor za ultra-visoka statička tlačna i posmična opterećenja. Cink (5,1–6,1%) i magnezij (2,1–2,9%) talože se kao η-faza (MgZn2) i njegov prekursor η′, generirajući granice razvlačenja veće od 500 MPa u stanju T6.
· Kritičnost temperamenta (T6 naspram T7351):Dokzrakoplovni aluminij7075-T6 nudi maksimalnu statičku vlačnu čvrstoću, podložan je korozijskom pucanju (SCC) duž kratkih poprečnih granica zrna. Pretjerano staro stanje T7351 ogrubljuje taloge na granicama zrna, žrtvujući otprilike 10–12% vršne granice razvlačenja kako bi se podigao SCC prag naprezanja (σth) od<50 MPa to >300 MPa.
· Tipične komponente zrakoplova:Kapice gornjeg dijela krila (pod opterećenjem kompresije), produžeci trupa, piloni naoružanja i visoko{0}}opterećeni strukturni nosači stajnog trapa, potkrijepljeni podacima o alatima u našemnamjenski 7075 aluminijski CNC vodič za obradu.
Zrakoplovni aluminij 7050 (Al-Zn-Mg-Cu-Zr sustav): duboka kaljivost za teške presjeke
Razvijen za rješavanje problema osjetljivosti na gašenje koji se nalaze u debelim dijelovima 7075,zrakoplovni aluminij 7050zamjenjuje krom s cirkonijem (0,08–0,15%) kao formiranjem disperzoida za pročišćavanje zrna-.
· Nadmoćnost-ploče: When quenching heavy cross-sections (>75 mm debljine), 7050 sprječava prerano taloženje tijekom-hlađenja, čuvajući ujednačena mehanička svojstva jezgre u teškimzrakoplovna aluminijska pločazaliha.
· Dominantna ćud:T7451 (bivši T73651) pruža optimalnu kombinaciju visoke granice razvlačenja (430–460 MPa u ploči debljine 100 mm), vrhunske otpornosti na koroziju ljuštenja i visoke otpornosti na lom.
· Tipične komponente zrakoplova:Velike monolitne unutarnje pregrade krila, glavni okviri trupa, rebra krila i teški otkovci, s potpunim formulama -brzine punjenja danim u našemtehnička obrada CNC aluminija 7050.
Zrakoplovni aluminij 6061 (Al-Mg-Si sustav): Otpornost na koroziju, zavarljivost i svestranost kućišta
Iako posjeduju nižu mehaničku čvrstoću od legura 2xxx i 7xxx,zrakoplovni aluminij 6061je najsvestraniji stupanj za sekundarne strukture.
· Ključne prednosti:Visoka otpornost na koroziju, izvrsna zavarljivost (TIG/MIG i miješanje orbitalnim trenjem), niska osjetljivost na gašenje i povoljan odziv završne obrade površine.
· Tipične komponente zrakoplova:Rashladna šasija kućišta avionike, razvodni blokovi sustava kontrole okoliša u kabini (ECS), tijela hidrauličkih ventila, nosači senzora i vodovi za ne-strukturalne tekućine, kao što je pregledano u našempraktična vodilica za CNC obradu aluminija 6061.
Mehanička svojstva i matrica odabira: vrste aluminija u zrakoplovstvu
Usporedite osnovne parametre dizajna u ovim legurama pomoću sažetka u nastavku ili pogledajte našmaster aluminium grade CNC vodič za obraduza potpune podatke o industrijskim zalihama:
|
Oznaka legure i temperature |
Glavni legirajući elementi |
Krajnja vlačna čvrstoća (MPa) |
Vlačna čvrstoća tečenja (MPa) |
Istezanje pri lomu (%) |
Žilavost loma KIC(MPa√m) |
Otpornost na naponsku koroziju |
Indeks obradivosti (baza 100) |
Primarni slučaj uporabe u zrakoplovstvu |
|
2024-T351 |
Cu 4,4%, Mg 1,5%, Mn 0,6% |
470 |
325 |
18 |
37 |
Niska |
75 |
Donje obloge krila, ploče trupa, zatezna rebra |
|
7075-T651 |
Zn 5,6%, Mg 2,5%, Cu 1,6% |
570 |
503 |
11 |
29 |
Nisko-Umjereno |
80 |
Statičke strukture visoke-kompresije, zaštitne kapice |
|
7075-T7351 |
Zn 5,6%, Mg 2,5%, Cu 1,6% |
505 |
435 |
13 |
34 |
visoko |
85 |
Nosači-visokog opterećenja, strukturna krilna rebra, priključci |
|
7050-T7451 |
Zn 6,2%, Mg 2,3%, Cu 2,3%, Zr 0,1% |
525 |
460 |
11 |
36 |
Vrlo visoko |
80 |
Pregrade-teških presjeka, monolitni okviri krila |
|
6061-T651 |
Mg 1,0%, Si 0,6%, Cu 0,3%, Cr 0,2% |
310 |
275 |
12 |
29 |
visoko |
90 |
Avionička šasija, razvodnici tekućine, unutarnji okviri |
Analiza- kvarova na podu: tri kritične inženjerske zamke u zrakoplovnoj CNC proizvodnji
Standardni katalozi dobavljača i priručnici o osnovnom dizajnu često zanemaruju dinamičke fizičke interakcije koje se javljaju između debelih sirovih gredica, mehanike zahvaćanja alata i operacija dubokog urezivanja.
Zamka 1: Anizotropija smjera zrna (L-LT-ST) i asimetrično otpuštanje naprezanja u dubokim-džepastim rebrima
Certificirano izvješće o ispitivanju materijala (MTR) obično navodi mehaničku čvrstoću izvedenu striktno duž uzdužne (L) osi kotrljanja. Međutim, valjana zrakoplovna aluminijska ploča pokazuje izraženo anizotropno ponašanje preko svoje tri glavne osi:
· Fizički mehanizam:Kako se debljina povećava preko 50 mm, kratka transverzalna (ST) os pokazuje 15-25% smanjenje u krajnjem produljenju i 20% pad u graničnim vrijednostima korozije naprezanjem u usporedbi sa smjerom L-. Nadalje, zaostali profili naprezanja prigušenja unutar ploče čine paraboličnu raspodjelu: tlačna naprezanja na vanjskim oblogama uravnotežena visokim vlačnim naprezanjima u jezgri.
· Studija slučaja kvara-poda u Dazaou:Klijent Tier-2 aerostrukture isporučio je ne-razvučenu gredicu 7075-T6 (debljine 120 mm) za mljevenje unutarnjeg rebra ukrućenja zrakoplova s 1,2 mm šupljinama i šupljinama dubokim 65 mm. Kada je neobrađena gredica ubačena s jedne strane, uklanjajući gornji kompresivni sloj, uravnoteženo unutarnje polje naprezanja se urušilo. Nakon otpuštanja hidrauličkog škripca, obradak je iskočio u luk sedlastog oblika od 3,4 mm, premašujući zahtijevanu toleranciju profila od ±0,10 mm.
· Protokol ublažavanja:
1. Mandatnarav-olakšana od stresakorištenjem oznake 51 (npr. T7351 ili T7451), koja jamči 1,5% do 3,0% trajnog mehaničkog istezanja nakon-toplinske obrade u otopini za neutralizaciju polja naprezanja prigušenja.
2. Implementirajte analternativni ciklus grube obrade: Strana stroja A do 50% dubine rezanja, okretanje i strana stroja B, nakon čega slijedi stabilizirajući sub{1}}kritični naprezanje-toplinski ciklus rasterećenja prije pokretanja završnih rezova na konstantnim dubinama zahvata.
Zamka 2: Specifikacije krivotvorenog AMS materijala i kvarovi podpovršinske ultrazvučne poroznosti
Nabavkazrakoplovne aluminijske legureiz ne-pedigreiranih opskrbnih lanaca predstavlja rizik od unakrsne-kontaminacije materijala ili komercijalne-razredne sirovine maskiranja pod zrakoplovne AMS specifikacije (kao što je AMS 4045 za 7075 ili AMS 4050 za 7050).
· Fizički mehanizam:Commercial grade aluminum billets allow higher hydrogen gas solubility limits and particulate inclusions (>0,05 mm) tijekom lijevanja ingota. Ove mikro-šupljine ostaju nevidljive tijekom standardnog površinskog glodanja s 3-osi. Međutim, tijekom konačnog stvaranja stijenke u 5 osi visokog{6}}omjera-stjenke, mikroporoznost presreće tanke stijenke, ugrožavajući granice pritiska.
· Način kvara tijekom završne obrade površine:U značajnom projektu, 40 složenih zrakoplovnih radarskih šasija izrađenih od komercijalne-klase zaliha prošlo je mehaničku inspekciju dimenzija s najboljim ocjenama. Međutim, tijekom MIL-A-8625 tipa II eloksiranja sumpornom kiselinom, kiselinska kupelj je selektivno napadala mikroinkluzije vodika, stvarajući široko rasprostranjene rupičaste rupe (promjera 0,05–0,2 mm) duž površina brtvene prirubnice. Cjelokupna proizvodna serija od 120.000 dolara odbijena je na konačnoj izvornoj inspekciji.
· Dazao Protokol provjere osiguranja kvalitete:
1. Sve sirovozrakoplovna aluminijska gredicai ploča mora stići sa sljedivost-izravnog porijekla, popraćena certificiranim ispitnim izvješćima koja izravno povezuju toplinu/broj serije s ASTM/AMS standardima.
2. Ultrazvučna imerziona inspekcija poAMS-STD-2154 Klasa A ili Klasa AAobavezan je za svu sirovinu koja prelazi 25 mm debljine kako bi se identificirale unutarnje šupljine, uključci i diskontinuiteti prije kontakta s vretenom.
3. -Unutarnja optička emisijska spektrometrija (OES)-provjerava koncentracije elemenata (Zn, Cu, Mg, Zr) prije rezanja zaliha materijala.
Zamka 3: Thin{1}}Wall Geometric Over-Stanjivanje i 30:1 Buy{5}}to-Fly Ratio Eskalacija troškova
Projektantski inženjeri često nastoje minimizirati konstrukcijsku težinu izrezujući složene monolitne džepove iz čvrste ploče, potičućiomjer kupnje-i-letjeti(omjer početne težine sirovog materijala i težine gotovog dijela) iznad 25:1 ili 30:1.
· Pokretači skrivenih troškova:
1. Vrijeme vretena i obrada strugotine:Transformacija zrakoplovne aluminijske ploče od 150 kg u gotovu komponentu od 6 kg zahtijeva uklanjanje 144 kg aluminija. Čak i pri agresivnim -brzinama obrade, gruba obrada, dinamičko čišćenje i završna obrada zidova višestruko povećavaju vrijeme ciklusa vretena.
2. Dinamičko otklanjanje alata i tresenje:Strojna obrada okomitih rebara od 0,8 mm dubljih od 30 mm izaziva harmonijske vibracije i klepetanje osim ako se brzine posmaka ne smanje za 70%, što zahtijeva mikro-stepene prolaze (ap<0.5 mm) with custom damped tooling.
· DFM optimizacija na Dazao:
1. Tamo gdje omjeri kupnje-na-letjeti prelaze 15:1, radimo izravno s timovima za nabavu na procjeni zatvorene-matrike ili otvorene-matrike unaprijed-formiranezrakoplovni aluminijotkovci.
2. Kada je strojna obrada čvrstih gredica neizbježna, redizajniranje kutnih radijusa unutarnjeg džepa s R=2.0 mm na R Veći ili jednak 5,0 mm omogućuje upotrebu čeonih glodala većeg promjera, visoke -krutoće (npr. ∅16 mm u odnosu na ∅6 mm). Ova modifikacija smanjuje vrijeme ciklusa grube obrade do 45% dok eliminira tragove otklona alata duž perimetra džepova.
Precizna CNC zrakoplovna i svemirska obrada aluminija: alati, posmaci velike-brzine i kontrola vibracija
Strojna obrada konstrukcijaaluminijski dijelovi zrakoplovazahtijeva preciznu kontrolu nad dinamikom rezanja, odvođenjem topline i dinamičkim otklonom alata. Zbog velike-snagezrakoplovne aluminijske legureposjeduju visoke koeficijente toplinske ekspanzije (≈23,4×10⁻⁶/K za 7075), manje toplinske fluktuacije tijekom grube obrade mogu uništiti niske proračune tolerancije (±0,015 mm) tijekom završnih prolaza. Postavljanje namjenskogusluge više{0}}osne precizne 5-osne CNC obradeomogućuje strojnu obradu složenih prizmatičnih geometrija u pojedinačnim postavkama, eliminirajući naslagane sekundarne referentne pogreške pričvršćivanja.

Geometrije alata za rezanje i podloge
· Struktura supstrata i mikrozrna:Vrhunske pod-mikronske podloge od volfram karbida (veličina zrna 0,5 μm) sa 6–8% sadržaja kobaltnog veziva pružaju potrebnu ravnotežu oštrine rubova i otpornosti na lomljenje.
· Geometrija svirale:Glodala s 3 žljeba i promjenjivim kutovima zavojnice (37∘/41∘) ometaju akustične harmonike i potiskuju dinamičko regenerativno klepetanje prilikom postavljanja tankih mreža.
· Premazi alata:Izbjegavajte standardne premaze titan aluminij nitrida (TiAlN); aluminij kemijski reagira s titanom i aluminijem u matrici premaza pri povišenim temperaturama rezanja, uzrokujući ozbiljno prianjanje materijala (BUE - izgrađen-gornji rub). Umjesto toga, primijenite neobložene polirane-rezne rezače sa završnom obradom površine ispod Ra0,05μm ili koristite dijamantne-kao ugljične (DLC) premaze za fizičko taloženje iz pare (PVD) s koeficijentima trenja μ<0.1.
Preporučeni parametri strojne obrade: Aluminij za zrakoplovstvo
Podaci u nastavku predstavljaju provjerene osnovne parametre korištene naDazaoza 5-osne grube i završne operacije nazrakoplovni konstrukcijski aluminij:
|
Vrsta operacije |
Konfiguracija alata |
Brzina rezanja vc(m/min) |
Opterećenje strugotine fz(mm/zub) |
Aksijalna dubina ap(mm) |
Radijalna širina ae (mm) |
Isporuka rashladne tekućine |
|
Visoko{0}}učinkovita gruba obrada (7075-T7351) |
∅20 mm 3 žljeba DLC od tvrdog metala |
450–650 |
0.18–0.25 |
Do 2,0 × D (40 mm) |
5–10%D(1,0–2,0 mm) |
Visok{0}}tlačna poplava (70 bara) |
|
Pocket Clearing (2024-T351) |
∅16 mm 3 žljebne polirane žljebove |
380–520 |
0.12–0.18 |
Do 1,5 × D (24 mm) |
10–15%D(1,6–2,4 mm) |
Visok{0}}tlak kroz-vreteno |
|
Završna obrada-tankih zidova (web<1.0 mm) |
∅12 mm 4 žljeba DLC kutni radijus |
500–700 |
0.04–0.08 |
0.50–1.00 |
Završni prolaz pune visine zida |
Unutarnja magla + mlaz zraka |
|
Završna obrada profila -duboke šupljine (7050-T7451) |
∅10 mm 3-Kanelura dugog vrata |
350–480 |
0.05–0.09 |
Do 3,0×D stepenasto |
0.15–0.25 |
Visok{0}}tlačna poplava (70 bara) |
Visok{0}}tlačno rashladno sredstvo i upravljanje toplinom
· 70-bara visokotlačne rashladne tekućine (HPC):Isporučuje filtrirane,-vodotopive sintetičke emulzije (8-10% koncentracije) izravno u zonu smicanja. Visoki tlak lomi dugačke, žilave aluminijske strugotine u segmente kojima se može upravljati i izbacuje ih iz dubokih strukturnih džepova, sprječavajući ponovno -rezanje strugotine, površinsko nagrizanje i lokalizirano toplinsko širenje.
· Protokoli toplinske normalizacije:Strojno obrađenoaluminijske zrakoplovne komponentemora se normalizirati u klimi-kontrolnom laboratoriju (20∘C±0.5∘C) najmanje 4 sata po 25 mm debljine poprečnog-presjeka prije konačne inspekcije koordinatnim mjernim strojem (CMM).
Strategije držanja za tanke-strukturne komponente weba
Standardno stezanje škripcem uvodi lokalizirano tlačno naprezanje koje se očituje kao dimenzionalna izvan--ravnosti nakon što se gotovi dio oslobodi.Dazaorješava ovo s tri napredne metode pričvršćivanja:
1. Porozno vakuumsko stezanje:Rasprostranjenost ravnomjerno drži-pritiske na velikim donjim pločama, eliminirajući deformaciju stezanja tijekom površinskih prolaza.
2. Žrtveni jezičak i uokvirivanje perimetra:Zadržava strukturnu krutost tijekom umetanja u više{0}}osne džepove držeći komponentu usidrenom unutar primarnog perimetra zrakoplovne aluminijske ploče putem mikro-jezičaka, koji se uklanjaju tijekom namjenske operacije konačnog odvajanja.
3. Faza-promjene legura za pričvršćivanje:Legure-tališta-bizmuta-kositra podržavaju tanke, duboke šupljine tijekom-završne obrade stražnje strane, prigušujući vibracije na 0,5 mm mrežama i zatim se čisto tope u 75∘C vruća vodena kupka.
Osiguranje kvalitete, tolerancije eloksiranja i AS9102 protokoli sljedivosti
Svaka isporuka preciznih zrakoplovno-svemirskih aluminijskih dijelova zahtijeva rigoroznu provjeru i površinsku obradu kako bi preživjeli ciklički mehanički zamor i teške atmosferske uvjete.

Dimenzijska kvaliteta i GD&T verifikacija
· Mjeriteljstvo CMM:Automatizirani CMM sustavi mostova koji pokreću dinamičko kontinuirano skeniranje kontakta provjeravaju stvarne položaje (stvarna pozicija ∅0,025 mm na MMC) na kritičnim rukavcima ležaja i obrascima rupa za montažu.
· Hrapavost površine:Kritične spojne površine zahtijevaju završne obrade do Ra0,4 μm (16 μin), što se postiže uravnoteženim dijamantnim-obloženim-kugličastim vrhom alata.
Zrakoplovne površinske obrade i tolerancija Stack-Up Control
Površinske obrade mijenjaju dimenzije dijelova. Inženjeri strojarstva moraju uzeti u obzir prilagodbe debljine premaza na CAD modelima prije generiranja CNC putanje alata, strogo slijedeći utvrđeneobrada površine u zrakoplovstvu i specifikacije anodizacije:
|
Specifikacija |
Vrsta procesa |
Debljina premaza (μm) |
Dimenzionalni rast po površini |
Inženjerska funkcija |
Pre-pravilo kompenzacije ploča |
|
MIL-A-8625 Tip I |
Anodiziranje kromnom kiselinom |
0.5–2.0 |
Minimalno (≈0,5 μm) |
Umor{0}}osjetljive letne kože, primarni spojevi |
Strojno izravno na nazivne dimenzije |
|
MIL-A-8625 Tip II |
Anodiziranje sumpornom kiselinom (klasa 1/2) |
5.0–15.0 |
50% penetracije/50% rasta (+2.5 do +7.5μm) |
Opća zaštita od atmosferske korozije, šasija avionike |
Smanjite vanjske promjere osovine za 1 × rast; povećanje promjera provrta za 1×Rast |
|
MIL-A-8625 Tip III |
Anodizacija tvrdog premaza |
25.0–50.0 |
50% penetracije/50% rasta (+12.5 do +25.0μm) |
Visoko{0}}istrošene hidraulične klizne površine, spojne tračnice pokretača |
Primijenite precizno maskiranje ili pre-promjere koraka navoja i čvrste provrte |
|
MIL-DTL-5541 |
Kemijska pretvorba (Tip I/II, Klasa 1A/3) |
<1.0 |
Zanemarivo (<0.2μm) |
Električno uzemljenje, mali kontaktni otpor, temeljni premaz za boju |
Nije potrebna kompenzacija dimenzija |
Stroga sljedivost materijala i usklađenost sa AS9102
· Provjera certifikacije materijala:Izvještaji o ispitivanju materijala (MTR) usklađuju se izravno s partijama toplinske sirovine, dokumentirajući kemijski sastav i granice rastezanja prema standardima AMS/ASTM.
· AS9102 Inspekcija prvog artikla (FAI):Proizvodne serije uključuju kompletnu dokumentaciju AS9102 Form 1, Form 2 i Form 3, povezujući svaku značajku nacrta izravno s certificiranim kontrolnim točkama.
· Trajna oznaka dijela:Nisko-stres dot peen ili Fiber Laser žarenje bilježi brojeve dijelova, kodove kaveza i brojeve serija na ne-napregnutim strukturalnim jastučićima prema MIL-STD-130.
Procjena dobavljača za strojnu obradu zrakoplova
Voditelji nabave i direktori opskrbnog lanca trebali bi procijeniti ove temeljne sposobnosti prije sklapanja ugovora za kritičnezrakoplovne aluminijske komponente:
Certifikacija sustava kvalitete:Provjereni, aktivni AS9100D i ISO 9001:2015 certifikati s uspostavljenim okvirom interne revizije.
Pravi 5{1}}strojevi za više zadataka:Integrirani 5-osni obradni centri (npr. Hermle, DMG MORI, Mazak) sposobni za rezanje dinamičkih složenih kontura u pojedinačnim postavkama kako bi se eliminirale sekundarne greške u fiksiranju.
Kontrola pedigrea sirovina:Izravni kanali nabave do ovlaštenih tvornica s integriranim ultrazvučnim ispitivanjem (AMS-STD-2154 klasa A) i postupcima odvajanja sirovina.
Kućna-metrološka oprema:Namjenski, klimatski-stabilizirani laboratoriji za inspekciju kvalitete u kojima se nalaze kalibrirani CMM-ovi, projektori optičkih profila i profilometri hrapavosti površine.
Povratne informacije o dizajnu za proizvodnost (DFM):Inženjerski timovi koji procjenjuju vaše STEP/IGES datoteke za-cikluse rasterećenja, orijentaciju zrna, pristup alatu i smanjenje-to-fly prije rezanja sirovog metala.
Kontrolirani opskrbni lanac obrade površina:Partnerstvo s Nadcap-akreditiranim postrojenjima za završnu obradu za galvaniziranje, bojanje i-destruktivna ispitivanja (NDT fluorescentna penetrantska inspekcija prema ASTM E1417).
Usklađivanje cijene, težine i pouzdanosti
Visoka-učinakzrakoplovna proizvodnja aluminijaje integrirana disciplina koja balansira metalurgiju legura, odabir temperature i strogu kontrolu procesa. Odabir optimalne legure-bilo da je -otporna na zamorzrakoplovni aluminij 2024, ultra-jakzrakoplovni aluminij 7075, debeli-presjek stabilanzrakoplovni aluminij 7050, ili otporan-na korozijuzrakoplovni aluminij 6061-je samo prvi korak.
Prava konstrukcijska pouzdanost zahtijeva kontrolu anizotropije smjera kotrljanja, uklanjanje zaostalog-naprezanja sirovog materijala i izvršavanje strategija obrade velikom-brzinom s krutim-fiksiranjem više osi. Spajanjem ovih metalurških i strojnih disciplina, građevinski inženjeri i stručnjaci za nabavu pretvaraju ambiciozne konstrukcije zrakoplova u-stvarnost spremnu za let.

FAQ: Zrakoplovna obrada i odabir aluminija
01.Kako 7075-T7351 sprječava savijanje tankih stijenki u usporedbi s 7075-T6 tijekom CNC glodanja dubokih džepova?
02.Zašto crteži u zrakoplovstvu nalažu MIL-A-8625 kromnu eloksaciju tipa I za strukturne dijelove 2024 u odnosu na tip II?
03.Što uzrokuje strukturalne kvarove duž smjera kratkog poprečnog zrna (ST) kod teške ploče 7075?
04.Kada bi inženjeri trebali odrediti 7050-T7451 umjesto 7075-T7351 za monolitne pregrade konstrukcije zrakoplova?
05.Kako tvornice strojeva kompenziraju CAD modele za MIL-A-8625 tip III rast tvrdog sloja na provrtima ležajeva?
06.Koji je najveći prihvatljivi omjer kupovine-i-proizvodnje prije prelaska sa strojne obrade gredica na aluminijske otkovke?