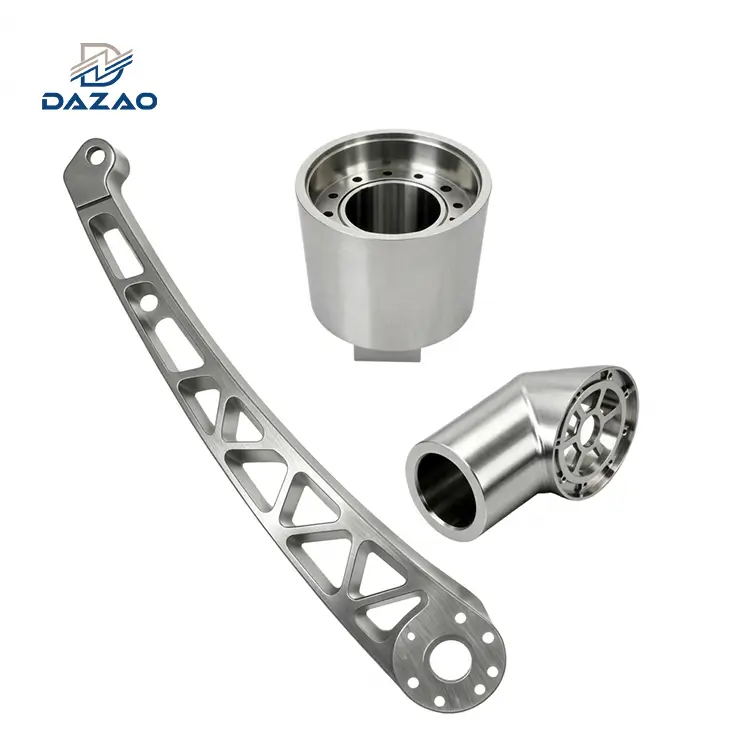
Odabirautomobilski aluminijzahtijeva balansiranje granice tečenja, cikličkih granica zamora, toplinske vodljivosti i mikrostrukturne stabilnosti. Za strukturalnealuminijski dijelovi za električna vozila, 6061-T6 i 6082-T6 ekstruzije uparene s preciznošćuCNC aluminijski automobilski dijelovistrojna obrada daje osnovu za police za baterije i kućišta motora. Visok-stresaluminijski dijelovi ovjesapotražnja kovana 6082-T6 ili gredica 7075-T6, dok je velika količinaaluminijske komponente motoraoslonite se na lijevani A380 ili toplinski{1}}obrađen A356-T6. Strojna obrada tank{5}}zidnih EV kućišta zahtijeva kontrolirane cikluse grube-završne obrade i smanjenje naprezanja nakon strojne obrade kako bi se održala geometrijska ravnost brtvljenja unutar 0,05 mm preko raspona većih od 1000 mm.
Automobilski aluminijski materijali u modernoj laganoj težini: Strukturna evolucija od ICE do EV platformi
Integracija automobilskog aluminija pomaknula se s osnovnog smanjenja mase na više-fizičku funkcionalnu optimizaciju. Moderne arhitekture vozila zahtijevaju konstrukcijske metale za istovremeno upravljanje mehaničkim opterećenjima, raspršivanje toplinske energije iz energetske elektronike, osiguravanje prigušenja elektromagnetskih smetnji (EMI) i održavanje strukturalnog integriteta tijekom sudara.
Zahtjevi za više-fizičke performanse: Baterijska električna vozila (BEV) naspram sustava pogona
Zahtjevi za materijalima značajno se razlikuju među pogonskim arhitekturama:
· Pogonski sklopovi s unutarnjim izgaranjem:Usredotočite se na otpornost-na povišene temperature, stalnu otpornost na izloženost ugljikovodicima i akustičnu prigušivanje pod harmonijskim vibracijama. Komponente kao što su blokovi cilindara, kućišta mjenjača i nosači alternatora rade u toplinskim režimima u rasponu od 90 stupnjeva do 220 stupnjeva, zahtijevajući dimenzionalnu stabilnost pod stalnim toplinskim ciklusima.
· Arhitekture električnih vozila (EV):Dajte prednost omjerima-i-težine kako biste nadoknadili baterije od 400 kg do 700 kg, visoku toplinsku vodljivost za-tekućinom hlađene toplinske ploče i strogo hermetičko brtvljenje. Analuminijsko kućište baterijeilialuminijsko kućište motoramoraju imati IP67 i IP68 stupnjeve zaštite od prodora pod jakim torzijskim savijanjem tijela, dok također djeluju kao EMI zaštita od frekvencija prebacivanja pretvarača iznad 20 kHz.
Spektar proizvodnih ruta: precizna CNC obrada, ekstruzija, lijevanje i kovanje
Postizanje potrebnih mehaničkih performansi u fazama prototipa, male{0}}količine i masovne-proizvodnje zahtijeva različite procesne rute:
1. 5-CNC precizna obrada osi:Služi kao primarna metoda izrade za prototipove, male{0}}platforme performansi i visoko{1}}preciznu naknadnu-obradu lijevanih i kovanih proizvoda. Iskorištavanje uspostavljenogaluminijska CNC vodilica za obraduprotokoli omogućuju provjeru valjanosti prototipa bez skupih početnih ulaganja u alate, zadržavajući GD&T tolerancije do ±0,010 mm.
2. Ekstruzija i hidroformiranje:Temelj za uzdužne šine šasije, bočne pragove i bočne okvire baterije. Dizajn profila ima unutarnje mreže s više-ćelija projektirane za predvidljivo savijanje pod aksijalnim udarnim silama.
3. Lijevanje pod visokim-tlakom (HPDC) i Giga-lijevanje:Dominira visoko{0}}konstrukcijskom proizvodnjom konsolidacijom više-sklopova utisnutih limova u jednodijelne-stražnje podvozje i amortizere pomoću specijaliziranih duktilnih aluminijskih legura.
4. Zatvoreno{1}}precizno kovanje:Rezervirano za sigurnost-kritičnoaluminijske komponente šasijepodložni ozbiljnom višesmjernom cikličkom naprezanju, uključujući upravljačke poluge ovjesa, glavčine kotača i zglobove upravljača.
U proizvodnom pogonu Dazao, proizvodnja automobilskih komponenti zahtijeva rješavanje metalurškog stanja sirovina prije rezanja. Ublažavanje zaostalog naprezanja, optimiziranje orijentacije granica zrna i primjena preciznih brzina posmaka po zubu sprječavaju neočekivano pomicanje dimenzija tijekom završne montaže.
Matrica odabira aluminijskih legura za automobile: svojstva kovanog u odnosu na lijevani materijal
Odabiromnajbolja aluminijska legura za automobilske dijelovezahtijeva procjenu čvrstoće tečenja, istezanja pri prekidu, korozivnog ponašanja u sredi-soli na cestama i obradivost velike-brzine.

Automobilski dijelovi od kovanog aluminija:-dubinska procjena serija 5xxx, 6xxx i 7xxx
Serija 5xxx (Al-Mg sustav: 5052, 5083)
Legure koje se -toplinski- ne mogu obraditi ojačane čvrstom otopinom i hladnom obradom.
· 5052-H32:Nudi izuzetnu otpornost na koroziju-izazvanu kloridom i visoku otpornost na zamor (ograničenje obrnutog savijanja od 115 MPa). Uobičajeno u limenim zaštitnim pločama podvozja i duboko-spremnicima tekućine.
· 5083-H111:Sadrži visok sadržaj magnezija (4,0% do 4,9% Mg), pružajući vrhunsku zavarljivost i apsorpciju energije. Koristi se u zavarenim baznim policama paketa baterija i strukturama -šasije autobusa otpornim na udarce.
Serija 6xxx (Al-Mg-Si sustav: 6061, 6082, 6063)
Precipitacijsko-očvrsnute legure koje služe kao industrijski standard za CNC aluminijske automobilske dijelove i ekstruzije strukturnih okvira.
· 6061-T6: Granica razvlačenja veća ili jednaka 276 MPa, krajnja vlačna čvrstoća veća ili jednaka 310 MPa. Fina disperzija Mg2Precipitati Si osiguravaju izvrsno stvaranje strugotine tijekom-brzinskog glodanja. Slijedeći standardizirani6061 smjernice za CNC obradu aluminijaomogućuje strojarima postizanje završne obrade površine do Ra 0,8 µm dok istovremeno sprječava da se iver-gniježde na vretenima velike-brzine. Koristi se za strukturnealuminijski automobilski nosači, kućišta senzora i razvodnici za distribuciju tekućine.
· 6082-T6: Europski standard za konstrukcijske primjene, pruža 10% do 15% veću granicu tečenja (veću ili jednaku 310 MPa) i vrhunsku udarnu žilavost u usporedbi s 6061. Standardni izbor zaaluminijski dijelovi ovjesa, karike za montažu podokvira i kuke za vuču.
· 6063-T6:Niža čvrstoća (prinos veći od ili jednak 170 MPa), ali superiorna mogućnost ekstrudiranja i kvaliteta površine. Pregled specijaliziran6063 prakse strojne obrade aluminijapomaže inženjerskim timovima u održavanju precizne debljine stijenki na zamršenim profilima za hlađenje tekućinom s više- praznina i perimetralnim barijerama od sudara.
Serija 7xxx (Al-Zn-Mg-Cu sustav: 7075)
Zrakoplovni-materijal ultra{0}}visoke-čvrstoće koji se koristi tamo gdje je smanjenje mase primarno inženjersko ograničenje.
· 7075-T6: Granica razvlačenja prelazi 500 MPa s krajnjom vlačnom čvrstoćom od 570 MPa, što odgovara ili premašuje konstrukcijske meke čelike pri jednoj-trećini gustoće. Primjenjuje se u trkaćim stupovima ovjesa,-nagibnim krakovima visokog opterećenja i nosačima za ugradnju diferencijala. Uključivanje dokazano7075 CNC tehnike obrade aluminijasprječava lokaliziranu koncentraciju naprezanja tijekom operacija dubokih džepova na visoko{0}}opterećenim stupovima ovjesa.
· Inženjersko ograničenje: 7075-T6 pokazuje osjetljivost na pucanje od korozije pod naponom (SCC) duž granica zrna pod trajnim vlačnim naprezanjem i korozivnim okruženjima. Ne može se zavarivati topljenjem i zahtijeva tvrdu anodizaciju ili konverzijske premaze kada je izložen prskanju s ceste.
Automobilski dijelovi od lijevanog aluminija: A380 u odnosu na A356-T6 Strukturni integritet i fluidnost
· A380 / ADC12 (Al-Si-Cu sustav):Legura-za-lijevanje pod visokim tlakom s velikom fluidnošću i dimenzijskom stabilnošću. Sadržaj silicija (7,5% do 9,5%) pomaže u punjenju kalupa za dijelove s tankim-stjenkama, dok bakar (3,0% do 4,0%) povećava tvrdoću i obradivost. Usvajanje naprednihpostupci CNC obrade lijevanog aluminijaminimizira trošenje alata uzrokovano tvrdim silikonskim inkluzijama u A380 i ADC12 tlačnim odljevcima. Koristi se za poklopce razvodnog lanca, kućišta mjenjača i mala kućišta e-pogonskih motora.
· A356 / AlSi7Mg0.3 (Al-Si-Mg sustav):Nisko{0}}legura za trajno lijevanje u kalupe. Kada se podvrgne T6 temperatu (toplinski-otopina obrađena, kaljena i umjetno starena), istezanje doseže 6% do 10% s granicom razvlačenja većom ili jednakom 205 MPa. Koristi se zaautomobilski dijelovi od lijevanog aluminijakoji zahtijevaju apsorpciju energije udarca, kao što su zglobovi upravljača, čvorovi podokvira i kotači.
Matrica mehaničkih i toplinskih performansi za automobilske aluminijske legure
|
Legura i kaljenje |
Oblik |
Granica razvlačenja (MPa) |
Krajnja vlačna čvrstoća (MPa) |
Istezanje pri lomu (%) |
Toplinska vodljivost (W/m·K) |
Ocjena obradivosti (indeks 1-100) |
Primarna automobilska primjena |
|
5052-H32 |
Kovani list |
195 |
230 |
12 |
138 |
55 (gumasti) |
Štitovi podvozja, spremnici goriva |
|
6061-T6 |
Kovana gredica/ploča |
276 |
310 |
12 |
167 |
85 (Izvrsno) |
CNC strojno obrađeni automobilski dijelovi, zagrade |
|
6082-T6 |
Kovana ekstruzija/šipka |
310 |
340 |
10 |
170 |
80 (dobro) |
Karike ovjesa, poprečni nosači šasije |
|
6063-T6 |
Ekstrudirani profil |
170 |
215 |
12 |
200 |
70 (umjereno) |
Hladne ploče akumulatora, kutije za sudare |
|
7075-T6 |
Kovana gredica/ploča |
503 |
572 |
11 |
130 |
75 (kratki žetoni) |
Visoko{0}}nosivi stupovi ovjesa, središta motosporta |
|
A380 (kao lijevani) |
Visok{0}}lijev pod pritiskom |
160 |
330 |
3.5 |
96 |
70 (abraziv) |
Poklopci motora, kućišta mjenjača |
|
A356-T6 |
Lijevanje pod-niskim pritiskom |
205 |
290 |
8 |
150 |
75 (Uniforma) |
Zglobovi upravljača, podokvir ovjesa |
Automobilske aluminijske komponente: Raščlamba sustava i usklađivanje proizvodnog procesa
Odabir odgovarajućeg materijala i procesa izrade zahtijeva usklađivanje funkcionalne dinamike komponenti s fizikom proizvodnje.

Aluminijske EV komponente: aluminijsko kućište baterije i kućišta-motora hlađena tekućinom
Aluminijsko kućište baterije
Kućišta za baterije služe kao primarni strukturni pod modernih EV platformi dok istovremeno štite ćelije od mehaničkih upada i toplinskih bježanja.
· Materijalna strategija:Perimetarski okviri koriste šuplje više-komoreautomobilska ekstruzija aluminijaprofili u 6063-T6 ili 6082-T6, zavareni putem zavarivanja trenjem uz miješanje (FSW) kako bi se smanjila degradacija u zoni utjecaja topline (HAZ). Donja ploča kućišta koristi 5083-H111 lim za otpornost na probijanje.
· Izazovi obrade:Gornja i donja spojna prirubnica zahtijevaju post{0}}zavarivanjeusluge visoko{0}}preciznog 5-osnog CNC glodanjaza uspostavljanje kontinuirane brtvene površine s tolerancijom ravnosti manjom od ili jednakom 0,05 mm preko raspona od 1500 mm do 2000 mm, sprječavajući ispuhivanje silikonske brtve pod unutarnjim impulsima tlaka.
Aluminijsko kućište motora i inverterska kućišta
Statori vučnog-motora velike snage generiraju gustoću toplinskog toka veću od 10 W/cm², što zahtijeva integrirane-rashladne plašteve tekućine.
· Dizajn i materijal:Monolitna 6061-T6 gredica ili niskotlačno lijevani A356-T6 s kontinuiranim unutarnjim spiralnim kanalima rashladnog sredstva.
· Tolerancije strojne obrade:Unutarnji promjeri provrta statora zahtijevaju strojnu obradu prema granicama tolerancije ISO H7 (obično +0.025/-0,000 mm) uz okruglost i cilindričnost unutar 0,008 mm. Ovo sprječava neusklađenost ležaja i varijacije zračnog raspora pri brzinama rotacije većim od 18 000 okretaja u minuti.
Dinamički aluminijski dijelovi ovjesa i aluminijske komponente šasije pod cikličkim naprezanjem
Aluminijski dijelovi ovjesa i upravljačke ruke
Karike ovjesa podnose kombinirana ciklička opterećenja koja se sastoje od-visokofrekventnih vibracija na cesti i ekstremnih udaraca od udarca o ivičnjak.
· Odabir materijala:Zatvoreno-kovanje 6082-T6 za-velika vozila; 5-osno mljevena gredica 7075-T6 za male izvedbe.
· Inženjerski parametri:Provrti kuglastog-zgloba kontrolne ruke i sjedišta čahure zahtijevaju unutarnju površinsku hrapavost Ra manju ili jednaku 0,4 µm kako bi se spriječilo trošenje zbog trzanja i mikro-nastanak pukotina tijekom dinamičke artikulacije ovjesa.
Aluminijske komponente šasije i upravljački zglobovi
· Strukturna mehanika:Zglobovi moraju održavati visok nagib i krutost prstiju pod velikim -g opterećenjima u zavojima bez katastrofalnog krhkog loma tijekom bočnih udaraca.
· Usklađivanje procesa:Lijevane A356-T6 ili kovane 6082-T6 komponente prolaze višeosno CNC glodanje kako bi se obradile precizne montažne čeljusti, provrti za ležajeve kotača i konusi za pričvršćivanje spone. Putanje alata moraju pomiješati unutarnje polumjere ugla (minimalno R 3,0 mm) kako bi se eliminirale lokalizirane dizalice naprezanja.
Aluminijske komponente motora i visoko{0}}precizni aluminijski automobilski nosači
Aluminijske komponente motora
· Glave cilindra i blokovi motora:A356-T6 ili polukruto oblikovane aluminijske legure projektirane za održavanje otpornosti na zamor pod vršnim tlakom izgaranja cilindra koji doseže 180 bara.
· CNC obrada sjedišta i vodilice ventila:-Razvrtanje PCD (polikristalni dijamant) velike brzine i rezanje kružnom interpolacijom za postizanje koncentričnosti sjedišta ventila unutar 0,012 mm u odnosu na središnju crtu provrta za vođenje.
Aluminijski automobilski nosači i kućišta
· Nosač motora i dodatni nosači:Lijevani ADC12 ili CNC strojno obrađeni 6061-T6 nosači dizajnirani optimizacijom strukturne topologije. Debljina rebra, prijelazi suženja-stijenke i odstupanja između vijaka i vrha proporcionalni su tako da pomiču frekvencije prirodne rezonancije komponenti iznad 400 Hz, izolirajući kabinu vozila od pogonskog sklopa NVH (buka, grubost i vibracije).
CNC proizvodnja aluminijskih automobilskih dijelova: 3 kritične zamke u gradnji-podova
Inženjerski udžbenici i mrežni birači materijala obično pretpostavljaju homogene izotropne materijale i idealizirane geometrije. U stvarnoj proizvodnji u Dazaou, pretvaranje sirovogautomobilski aluminijski materijaliu funkcionalne sklopove otkriva teške fizičke načine kvara ako se zanemare konstrukcijska mehanika i toplinska dinamika.

Zamka 1: Oslobađanje zaostalog naprezanja i savijanje u tankostjednim aluminijskim automobilskim kućištima-
Velik-otisakaluminijske EV komponente, kao što su inverterski hladnjaki i poklopci prijenosa, često zahtijevaju do 85% volumetrijskog uklanjanja materijala s čvrste kovane ploče 6061-T6.
· Mehanizam fizičkog kvara:Hladno{0}}valjana i otopinom-tretirana ploča serije 6000-sadrži duboke unutarnje gradijente zaostalog naprezanja. Asimetrične-putnje alata velike brzine uklanjaju materijal vanjske površine, narušavajući unutarnju mehaničku ravnotežu. Kada se vakuumska ili mehanička stezaljka otpusti nakon-strojne obrade, dio pokazuje nelinearno savijanje, poznato kao učinak čipsa. Perimetralne brtvene površine deflektiraju se za 0,50 mm do 2,50 mm, uništavajući osnovnu liniju od 0,05 mm ravnosti koja je potrebna za kompresiju elastomerne brtve IP67/IP68.
· Praktično Dazao rješenje:
1. Dvo-fazna gruba obrada: Grubo-glodanje svih džepova i vanjskih profila ostavljajući ujednačenu završnu obradu od 1,50 mm na svim površinama.
2. Otklanjanje toplinskog stresa i kriogena stabilizacija: Podvrgnite polu{0}}obrađene dijelove toplinskom ciklusu (zagrijavanje na 160 stupnjeva tijekom 3 sata, nakon čega slijedi kontrolirano hlađenje zrakom i srednja stabilizacija ispod-nule na -40 stupnjeva). Ovo redistribuira unutarnje dislokacije rešetke bez pada T6 otporne tvrdoće ispod 95 HBW.
3. Završni prolazi s dinamičkim učvršćivanjem: Izvršite konačne brze -rezove (brzina vretena > 14.000 RPM, niska radijalna dubina rezanja ae manja ili jednaka 0,20 mm) pomoću prilagođenih vakuumskih steznih glava s raspodijeljenom silom držanja, sprječavajući mehaničko stezanje-izazvano elastično skretanje.
Zamka 2: Galvanska korozija i mikro-pukotine u aluminijskim ovjesnim dijelovima
Aluminijski dijelovi ovjesai strukturalnealuminijske komponente šasijezahtijevaju -navojne spojeve visoke čvrstoće za pričvršćivanje čeličnih kuglastih zglobova, vijaka podokvira i nosača senzora.
· Mehanizam fizičkog kvara: To prevent thread stripping in soft 6082-T6 or 7075-T6 aluminum, engineers frequently install stainless steel or carbon steel wire thread inserts (Helicoils or Keenserts). When exposed to wet, salted road conditions (aqueous NaCl electrolyte), the standard electrode potential differential between aluminum (-1.66 V vs. SHE) and steel (-0.44 V vs. SHE) creates an active galvanic cell. The aluminum parent material surrounding the steel insert experiences rapid pitting corrosion, leading to complete thread pull-out under dynamic shock loads. Additionally, applying thick (>50 µm) Tvrda anodizacija tipa III za sprječavanje trošenja stvara mikro-pukotine u krhkom sloju aluminijevog oksida, smanjujući granicu zamora osnovne legure do 30%.
· Praktično Dazao rješenje:
1. Galvanska izolacija: Odredite čelične umetke presvučene cink-niklom (Zn-Ni) obložene organskim zaštitnim brtvilom ili prijeđite na hardver od -titana (Ti-6Al-4V) visoke čvrstoće kako biste smanjili elektrokemijski potencijalni jaz.
2. Kontrolirani parametri anodizacije: Navedite certificiranoautomobilska obrada tvrdog premaza eloksiranjem površines debljinom premaza koja je strogo ograničena na 25 do 30 µm na dinamičkim ovjesnim nosačima, nakon čega slijedi brtvljenje vrućim nikal acetatom ili PTFE za popunjavanje mikroskopskih površinskih pukotina i očuvanje otpornosti na ciklički zamor.
Zamka 3: Metalurški prekid pri prelasku s CNC gredica na automobilski aluminijski lijev
Tijekom početnog istraživanja i razvoja, razdjelnici strukturnih tekućina, adapteri filtera ulja ialuminijsko kućište motoraprototipovi su strojno izrađeni od čvrste kovane gredice 6061-T6. Prilikom prelaska na -veliku proizvodnju, timovi za nabavu izravno prelaze na visokotlačni tlačni lijev (HPDC) A380 ili ADC12.
· Mehanizam fizičkog kvara:Kovani 6061-T6 ima ujednačeno strujanje zrna, nultu unutarnju plinsku poroznost i izotropnu vlačnu čvrstoću (istezanje 12%). Prototipovi lako prolaze testove hidrauličkog pucanja od 10 bara i test pulsacije tlaka od 2.000.000{10}}ciklusa. Međutim, standardni HPDC lijevani dijelovi pate od unutarnjeg zarobljavanja plina, segregacije dendrita i poroznosti zbog toplinskog skupljanja na sjecištima debelih-na tanke presjeke. Kada su podvrgnute istim impulsima tlaka, lijevane komponente razvijaju mikro-puknuće duž unutarnjih pletenih linija, što rezultira katastrofalnim istjecanjem tekućine na tlačnim otvorima.
· Praktično Dazao rješenje:
1. DFM-Modeliranje prototipa: Dizajnirajte početni CNC prototip gredice s ujednačenom nominalnom debljinom stjenke (3,0 mm do 4,5 mm), unutarnjim kutovima nagiba (1,5 stupnjeva do 3,0 stupnjeva) i kontinuiranim radijusima zaobljenja (R veći od ili jednak 3,0 mm), oponašajući ograničenja toka -kokičnog lijevanja umjesto upotrebe blokičaste prizmatične geometrije.
2. Validacija posredničkog alata: Za validaciju malog-volumena (50 do 500 jedinica), upotrijebite nisko{3}}tlačno gravitacijsko lijevanje u pijesak ili polu-ponovno lijevanje pomoću legure A356-T6. To odgovara metalurškoj gustoći i strukturnoj duktilnosti odljevaka u masovnoj proizvodnji prije rezanja skupog alata od HPDC čelika.
Ekonomika procesa i smanjenje volumena-Ravnomjerno: CNC strojno obrađeni automobilski dijelovi naspram ekstruzije i lijevanja
Odabir optimalne metode proizvodnje zaaluminijske automobilske komponenteovisi o obujmu proizvodnje, tolerancijama dimenzija, strukturnim opterećenjima i početnim kapitalnim izdacima koji se ne ponavljaju (NRE).

Mjerni podaci o tehničkim i kapitalnim izdacima na rutama automobilske proizvodnje
|
Metoda proizvodnje |
Ulaganje u alat (NRE) |
Tipično vrijeme isporuke |
Ostvariva tolerancija (mm) |
Hrapavost površine (Ra) |
Strukturna gustoća i integritet |
Najbolje geometrije dijelova |
|
5-osna CNC obrada |
Nula ($0) |
3 - 10 dana |
±0,005 do ±0,025 |
0.4 - 1.6 µm |
100% (puna kovana gredica, bez šupljina) |
CNC strojno obrađeni automobilski dijelovi, složena kućišta, nosači |
|
Ekstruzija aluminija + CNC |
Nisko ($2,000 - $8,000) |
3 - 5 tjedana |
Ekstruzija: ±0,30; CNC: ±0,010 |
1.6 - 3.2 µm |
Visoko (jednosmjerni protok zrna) |
Okviri paketa baterija, zaštitne grede, ograde za sjedala |
|
Visok{0}}lijev pod pritiskom (HPDC) |
Visoko (30 USD, 000 - 150 000 USD) |
10 - 16 tjedana |
Lijevanje: ±0,20; CNC: ±0,015 |
1.6 - 6.3 µm |
Umjeren (Rizik od unutarnje pod-površinske poroznosti) |
Tanki{0}}poklopci motora, kućišta mjenjača |
|
Zatvoreno-precizno kovanje |
Visoko ($20,000 - $80,000) |
8 - 14 tjedana |
Kovanje: ±0,50; CNC: ±0,010 |
3.2 - 6.3 µm |
Maksimalno (usklađeni kontinuirani tok granice zrna) |
Zglobovi upravljača, upravljačke poluge ovjesa, glavčine kotača |
Razine skalabilnosti: od brze CNC izrade prototipa do-velikog lijevanja pod pritiskom
· Razina 1: 1 do 500 jedinica (izrada prototipa, specijalna vozila, moto sport):Puna 5{1}}osna CNC obrada automobilskih aluminijskih dijelova izravno iz gredica je najisplativiji put. Izbjegava amortizaciju alata od 30 USD000+ dok dopušta iterativne izmjene dizajna unutar 24 sata.
· Razina 2: 500 do 5000 jedinica (platforme malog-volumena, luksuzni paketi opreme):Hibridna proizvodnja donosi najniže ukupne troškove. Iskoristitiautomobilska ekstruzija aluminijaalat za oblikovanje dugih, stalnih profila-presjeka, nakon čega slijedi sekundarna 4-osna CNC obrada za montažne rupe, izreze i spojne površine.
· Razina 3: 5,000+ jedinica (masovna-tržišna putnička vozila):Lijevanje pod visokim-tlakom ili automatizirano kovanje u kombinaciji s namjenskim CNC prijenosnim linijama s više-vretena minimiziraju vremena ciklusa i smanjuju troškove po-dijelu.
Protokol kontrole kvalitete za automobilske aluminijske komponente: Dazao IATF 16949 standardi
Osiguravanje visoke-pouzdanostialuminijski auto dijelovizahtijeva više{0}}fizikalnu i kemijsku provjeru u svakoj fazi proizvodnje, uz potporu sustava upravljanja kvalitetom IATF 16949:2016.

Sljedivost sirovina: spektroskopija i ultrazvučno ne{0}}destruktivno ispitivanje
· Provjera kemijskog sastava:Optička emisijska spektroskopija (OES) ispitivanje prema ASTM E1251 na svakoj dolaznoj seriji materijala kako bi se potvrdilo da legirajući elementi (Mg, Si, Cu, Zn, Mn) strogo spadaju u specifikacije EN 573-3 i ASTM B221.
· Skeniranje unutarnjih grešaka: Ultrasonic non-destructive testing (UT) per AMS-STD-2154 Class A on thick billet stock (>50 mm debljine) za otkrivanje šupljina ispod površine, inkluzija i šupljina skupljanja prije početka strojne obrade.
U-procesnoj kvaliteti strojne obrade: toplinska kompenzacija i ISO 16232 čistoća
· U-procesnoj kompenzaciji toplinskog pomaka:Rad CNC obradnih centara-visoke krutosti opremljenih toplinskim senzorima-vretena i kugličnog{2}}navoja u stvarnom vremenu. Koordinatni sustavi stroja dinamički kompenziraju kolebanja tvorničke temperature okoline od ±5 stupnjeva, osiguravajući ponovljivost dimenzija unutar ±0,005 mm.
· Ispitivanje čistoće kanala za tekućinu:Pregled unutarnjih rashladnih galerija baterijskih hladnih ploča i kućišta pretvarača prema VDA 19 i ISO 16232 standardima. Tekuća ekstrakcija i analiza gravimetrijske membrane osiguravaju da veličina zaostalih čestica ne prelazi 200 µm, sprječavajući blokiranje električne pumpe za vodu.
Završna inspekcija: CMM dimenzionalna metrologija i helijeva masena spektrometrija otkrivanje curenja
· GD&T dimenzionalna inspekcija:Provjereno kroz certificiranoprotokoli pregleda koordinatnog mjernog strojapomoću Zeissovih visoko{0}}preciznih CMM sondi za provjeru valjanosti složenih površinskih profila slobodnog oblika, pravih položaja i odstupanja u usporedbi s izvornim 3D CAD datotekama koraka.
· Ispitivanje nepropusnosti zraka i tlačnog curenja:Ispitivanje opadanja diferencijalnog tlaka suhog{0}}zraka i otkrivanje curenja helijevim masenim spektrometrom (metoda vakuumske komore) kojim se provjerava da stope curenja ostaju ispod 1,0 x 10⁻⁴ mbar·l/s pod probnim tlakom od 3,5 bara na svim zapečaćenimaluminijska automobilska kućišta.
· Ispitivanje korozije:Ispitivanje neutralnim slanim sprejom (NSS) prema ASTM B117 / ISO 9227 do 1000 sati kako bi se potvrdilo da nema mjehurića ili stvaranja bijele hrđe na anodiziranom, pasiviranom ili e-presvučenomaluminijski dijelovi automobila.
Strateški plan nabave: određivanje najbolje aluminijske legure za automobilske dijelove
Osiguravanje visoke{0}}učinkovitostiautomobilski aluminijkomponente zahtijevaju balansiranje znanosti o materijalima, strukturne dinamike, površinske kemije i mehanike obrade:
1. Uskladite temperaturu legure s dinamičkim stanjima naprezanja:Navedite 6061-T6 ili 6082-T6 za opću strukturnu krutost i jednostavnost strojne obrade. Rezervirajte 7075-T6 isključivo za elemente ovjesa pod visokim naprezanjem gdje se o vršnoj granici razvlačenja ne može pregovarati i nanesite odgovarajuće premaze za zaštitu od korozije kako biste spriječili pucanje od korozije pod naponom.
2. Rano osmislite-protokole za ublažavanje stresa:Kada projektirate tanko{0}}inverterske kutije EV i kućišta baterija, uključite simetrične zidove i planirajte više{1}}faznu CNC grubu obradu i srednju toplinsku stabilizaciju kako biste izbjegli neispravljivo savijanje dijelova.
3. Rano angažirajte DFM Engineering:Uključite proizvodni inženjerski tim u Dazao prije zamrzavanja dizajna alata za proizvodnju. Podešavanje polumjera ugla, pristupnih kutova alata i prijelaza zidova u fazi CAD-a smanjuje vrijeme ciklusa, eliminira nepotrebna podešavanja 5 osi i sprječava preuranjeni kvar lijevanja.
Često postavljana pitanja: Strojna obrada i nabava aluminija za automobile
01.Koja je najbolja automobilska aluminijska legura za upravljanje strukturalnim udarima?
02.Zašto je 6061-T6 bolji od 7075-T6 za kućišta baterija za EV?
03.Kako spriječiti savijanje pri CNC obradi tankih-stijenih aluminijskih automobilskih kućišta?
04.Što uzrokuje neuspjehe testa tlaka pri prelasku s CNC prototipova na dijelove od lijevanog aluminija?
05.Mogu li se dijelovi automobilskog aluminijskog ovjesa zavarivati nakon CNC obrade?
06.Koji površinski tretman osigurava najbolju otpornost na koroziju za aluminijske automobilske dijelove izložene soli za ceste?