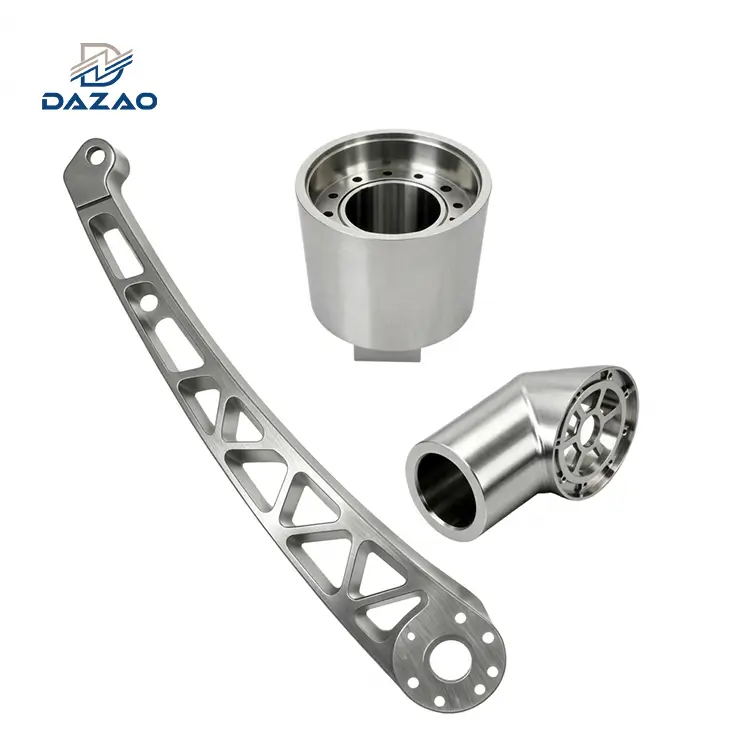
Odabir izmeđuCNC obrada vs tlačni lijevovisi o obujmu proizvodnje, ograničenjima kapitala unaprijed, toleranciji dimenzija i statusu zamrzavanja dizajna. CNC glodanje i CNC tokarenje pružaju nulu unaprijedtrošak alata, brza isporuka od 3 do 7 dana, uske tolerancije od ±0,005 mm i puna fleksibilnost zaprototipiproizvodnja male količinekorištenjem izotropnih legura poput Al6061-T6. Obrnuto,lijevanje pod visokim pritiskom (HPDC)zahtijeva veliki unaprijedtrošak kalupa(15.000 do 65.000 USD) i 4 do 8 tjedana vremena izrade alata, ali postiže brzvrijeme ciklusa(ispod 60 sekundi) i niske jedinične cijene za masovnu proizvodnju koja prelazi 2500 do 5000 jedinica. Za lijevana kućišta s-niskom tolerancijom, korištenje hibridnog tijeka radaCNC obrada nakon tlačnog lijevanjapruža optimalnu ravnotežu brzine i preciznosti.
Subtraktivno glodanje u odnosu na mrežasto-lijevanje pod pritiskom: temeljna metalurška i procesna fizika
Odabir optimalne proizvodne rute za konstrukcijske aluminijske komponente ključni je kompromis-u strojarstvu. Voditelji projekata i timovi za nabavu često se suočavaju s dilemom izboraCNC obrada ili lijevanje pod pritiskomkada su količine proizvodnje u sivoj zoni između 500 i 3000 jedinica. Prerano ulaganje kapitala u trajni alat riskira troškove otpada ako dođe do revizija, dok oslanjanje isključivo na subtraktivno glodanje za srednje serije rezultira pretjeranim troškovima-strojnih sati i velikim gubitkom materijala. Za potpunu skalabilnost projekta pregledajte našeusluge tlačnog lijevanja pod visokim pritiskomza procjenu automatiziranih proizvodnih kapaciteta.

Fizička priroda ove dvije proizvodne metode diktira njihovu mehaničku izvedbu i geometrijska ograničenja:
· CNC obrada (CNC glodanje / CNC tokarenje):Subtraktivni postupak koji radi na kovanim, ekstrudiranim ili kovanim čvrstim trupcima (obično Al6061-T6, Al7075-T7351 ili Al2024). Kontinuirani protok zrna proizveden tijekom valjanja ili kovanja daje predvidljivu, izotropnu vlačnu čvrstoću, nulto zadržavanje plina i jednoliku toplinsku vodljivost. Za dublje materijalne uvide, pogledajte naškonstrukcijski aluminijski CNC vodič za obradu. Uklanjanje materijala odvija se čeonim glodalicama obloženim karbidom ili -dijamantom koje se okreću brzinom od 8000 do 24000 okretaja u minuti, pretvarajući izravne 3D CAD geometrije u gotove metalne dijelove bez zahtjeva za promajom kroz preciznostCNC glodanjei posvećenaCNC tokarenjesredišta.
· Visokotlačni lijev pod pritiskom (HPDC):Proces-mrežnog lijevanja u hipereutektičkom rastaljenjulijevanje aluminija pod pritiskomlegure (kao što su A380, ADC12 ili A383) ubrizgavaju se pod hidrauličkim tlakom u rasponu od 300 do 1.200 bara pri brzinama izlaza većim od 30 do 60 metara u sekundi. Rastaljeni metal ispunjava šupljinu otvrdnutog H13 alatnog čelika za 20 do 80 milisekundi i skrućuje se pod ekstremnim pritiskom. Iako to omogućuje formiranje složenih geometrija tankih{13}}stjenki u nekoliko sekundi, turbulentno strujanje uzrokuje zarobljavanje plina, a skrućivanje uzrokuje mikro-poroznost unutar jezgre komponente.
|
Mehanička/fizička svojstva |
CNC obrađeni Al6061-T6 |
Lijev pod visokim pritiskom A380 |
|
Oblik sirovine |
Ekstrudirana/valjana gredica |
Ingot (pretopljeno rastaljenje) |
|
Vlačna čvrstoća (krajnja) |
310 MPa |
324 MPa |
|
Granica razvlačenja (0,2% pomaka) |
276 MPa |
160 MPa |
|
Istezanje pri lomu |
12% do 17% |
3.5% |
|
Modul elastičnosti |
68,9 GPa |
71,0 GPa |
|
Rizik od unutarnje poroznosti |
0% (Hermetički/gusto) |
Visoko (plin i skupljanje) |
|
Strukturna jednolikost |
Potpuno izotropno |
Gusta koža / porozna jezgra |
Prilikom ocjenjivanjaCNC naspram tlačnog lijevanja za aluminijske dijelove, inženjeri strojarstva moraju uzeti u obzir granicu tečenja i istezanje. Dok lijevani A380 pokazuje visoku krajnju vlačnu čvrstoću u statičkim uvjetima, njegovo nisko rastezanje (3,5%) čini ga krhkim pod udarnim opterećenjima ili visokim-vibracijama u zrakoplovnim i automobilskim okruženjima. Kovani Al6061-T6 strojno obrađen na višeosnim CNC platformama pruža vrhunsku otpornost na zamor i strukturnu pouzdanost pod dinamičkim naprezanjem.
Dinamika raščlanjivanja troškova: kapitalizacija alata, stope strojeva i dinamičko prekid-Ravnomjerni volumen
Razlike u raspodjeli kapitala između CNC glodanja i HPDC temeljno oblikuju ekonomiju jedinice proizvoda u različitim proizvodnim količinama. Za detaljnu financijsku analizu subtraktivnog strojnog vremena pogledajte našCNC vodič za troškove obrade aluminija.
Troškovi ulaganja i postavljanja alata
OcjenjivanjeCNC obrada u odnosu na cijenu lijevanja pod pritiskommodeli otkrivaju ključna odstupanja u fazi početne kapitalizacije:
1. Kapitalizacija CNC obrade:Troškovi alata su minimalni. Držanje se oslanja na standardne modularne škripce, mekane čeljusti ili vakuumske pričvršćivače. Unaprijed se trošak sastoji od programiranja CAM putanje alata, postavljanja rutine inspekcije CMM-a i troškova postavljanja stroja (obično 150 do 500 USD po operaciji). Ovo činilijevanje pod pritiskom vs CNC obrada za prototips i pilot serije jednostavan financijski izbor: CNC izbjegava sve-tisuće-dolarski angažman alata.
2. Velika slova za lijevanje pod pritiskom:Ulaganje u alat (također se nazivaumrijeti trošak) predstavlja veliki kapitalni izdatak. Jedan -čelični kalup H13 s jednom šupljinom za kućište-veličine dlana košta između 12.000 i 25.000 USD. Složeni više-klizni, više-udubljeni kalupi za kućišta mjenjača ili robotske šasije često premašuju 60.000 do 120.000 USD. Ove matrice zahtijevaju obradu električnim pražnjenjem (EDM), kaljenje na 46 do 50 HRC, preciznu kliznu montažu jezgre i pištolj-bušenje kanala za toplinsku regulaciju.
|
Opseg proizvodnje |
Cijena CNC obradne jedinice |
Jedinična cijena lijevanja pod pritiskom (HPDC). |
|
1 do 10 kom |
180,00 USD / kom (Bez alata) |
N/A (previsoka amortizacija alata) |
|
50 do 200 kom |
85,00 USD / kom |
420,00 USD / kom (amortizacija 20 000 USD alata) |
|
500 kom |
55,00 USD / kom |
48,00/kom (40 alata amort. + $8 dio) |
|
2.000 kom |
42,00 USD / kom |
16,00/kom (10 Troškovi alata. + 6 USD dio) |
|
10.000 kom |
36,00 USD / kom |
7,50/kom (2 alata amort. + 5,50 $ dio) |

Dinamička prijelomna-točka ravnomjernosti
Za standardne konstrukcijske nosače (dimenzije 150 mm x 120 mm x 45 mm), statičkiravnomjerna količina-obično pada između 1200 i 2500 jedinica. Ispod ovog praga,CNC u odnosu na lijevanje pod pritiskom za mali volumenostaje ekonomičniji. Iznad ovog volumena, kratko vrijeme ciklusa od 40 sekundi HPDC-a nadoknađuje početni trošak alata u odnosu na 25-minutni ciklus glodanja čvrste strojne gredice.
Nalozi za izmjene inženjera (ECO) i zamke za izmjene alata
Velika financijska zamka uCNC obrada u odnosu na obujam tlačnog lijevanjaplaniranje uključuje izračun krivulje-rentabilnosti pomoću statičkih CAD modela bez faktoriranja vjerojatnostipromjene dizajnaputem Naloga za promjenu inženjeringa (ECO).
U radnim procesima uvođenja novih proizvoda (NPI) u sektorima robotike i automobilske industrije, revizije hardvera često se događaju između početnihpilot proizvodnjaizvodi i konačno povećanje-veličine. U CNC obradi, implementacija ECO-a zahtijeva ažuriranje parametarskog 3D modela, regeneriranje CAM post{3}}putova alata procesora i podešavanje odstupanja rezača, što košta minimalno vrijeme inženjeringa bez odbačenog alata.
U tlačnom lijevanju, mijenjanje šupljine u otvrdnulom čeliku H13 uvelike ovisi o tome je li geometrija -sigurna za čelik (uklanjanje čelika radi dodavanja metala u dio) ili nije -čelik-sigurna (dodavanje čelika za uklanjanje metala iz dijela):
· Čelične-sigurne promjene:Dodavanje izbočine ili povećanje debljine stjenke uključuje CNC eroziju za utapanje ili glodanje postojećeg čelika za šupljinu kalupa. Trošak: 1500 do 4000 USD; rok izrade: 5 do 10 radnih dana.
· Sigurne promjene koje nisu -čelične-:Smanjenje debljine stjenke, premještanje utora O-prstena prema unutra ili smanjenje promjera izbočine zahtijeva precizno lasersko zavarivanje alatnog čelika nakon čega slijedi ponovno-EDM i ponovno-poliranje ili proizvodnja cijelog zamjenskog pod-umetka. Trošak: 6.000 do 18.000 USD; vrijeme isporuke: 3 do 5 tjedana.
Ako se dogodi neočekivani ECO nakon T1 probe kalupa, financijska kazna i prekid rada alatničara odmah pomiču stvarnu točku rentabilnosti-projekta s početnih 1800 jedinica na 4500 ili 6000 jedinica. Za komponente s aktivnom revizijom geometrije, Dazao preporuča da se proizvodnja drži na preciznim CNC centrima dok se dizajn potpuno ne zamrzne.
Geometrijske tolerancije, rastavne linije i fizika učvršćenja
Razumijevanje kada koristiti CNC strojnu obradu u odnosu na lijevanje pod pritiskom zahtijeva analizu mogućnosti tolerancije dimenzija, geometrijskih ograničenja i krutosti strukturnih dijelova. Pregledajte naševodič za dizajn CNC obrade aluminijai naše tehničkeprecizne tolerancije CNC obrade aluminijaza detaljna pravila oblačića za crtanje.
|
Metrički / parametar dizajna |
Mogućnost CNC obrade |
Standard za tlačno lijevanje (HPDC). |
|
Tolerancija linearne dimenzije |
±0,025 mm (standardno) |
±0,15 mm (standard NADCA) |
|
Precizni promjer provrta/rupe |
±0,005 mm do ±0,012 mm |
±0,05 mm (jezgrene rupe) |
|
Ravnost / Planarnost na 100 mm |
0,015 mm |
0,10 mm do 0,25 mm |
|
Zahtjevi za kut gaza |
0,0 stupnjeva (dopušten nulti propuh) |
1,0 stupanj do 3,0 stupnja Obavezno |
|
Dostižna završna obrada površine (Ra) |
Ra 0,8 µm do Ra 1,6 µm |
Ra 1,6 µm do Ra 3,2 µm |
|
Minimalna debljina tanke stijenke |
0,50 mm (krute postavke) |
1,20 mm do 1,50 mm |
|
Potencijal neusklađenosti linije razdvajanja |
Ništa (jedno postavljanje/datum) |
Pomak od 0,10 mm do 0,25 mm |

Geometrijska DFM pravila za lijevanje pod pritiskom
Dizajniranje dijelova za lijevanje pod visokim pritiskom zahtijeva strogo pridržavanje pravila Dizajna za proizvodnju (DFM) kako bi se omogućilo pravilno punjenje kalupa i čisto izbacivanje:
· Kut gaza:Vertikalni zidovi zahtijevaju 1,0 do 3,0 stupnja pozitivakut gaza. Džepovi bez propuha uzrokuju nagrizanje aluminija, kidanje površine i prerano trošenje alata.
· Linija razdvajanja i bljesak:Spoj gdje se pokretna i fiksna polovica matrice zatvaraju pod tonažom neizbježno ostavlja svjedokalinija razdvajanjai tanki metalni bljesak (0,05 do 0,20 mm), koji zahtijeva ručno de-bljeskanje ili posebne matrice za podrezivanje.
· Otisci igle za izbacivanje:Mehaničkiigle za izbacivanjegurnite vrući, stvrdnuti dio iz polovice izbacivača, ostavljajući kružne tragove (spuštene ili podignute za 0,2 do 0,5 mm) koji se moraju držati podalje od tragova brtve i kozmetičkih površina.
· Uniformna debljina stijenke:Nagli prijelazi između debelih dijelova itanki zidrebra generiraju različite stope hlađenja, uzrokujući toplinsko naprezanje, savijanje i tragove površinskog tonuća.
CNC glodanje u potpunosti zaobilazi ova geometrijska ograničenja. Udubljenja, okomite površine s nultim-nacrtom, oštre unutarnje stepenice i dinamičke varijacije zidova mogu se izrezati izravno iz čvrste gredice pomoću više-osnih putanja alata koje podržava našviše{0}}mogućnosti glodanja s 5 osi.
Progib stezanja u sekundarnoj obradi odljevaka s tankom{0}}stjenkom
Dok lijevanje pod pritiskom brzo proizvodi složene profile skoro{0}}neto oblika, sekundarne operacije strojne obrade neophodne su kako bi se zadovoljile tolerancije preciznog pristajanja. Obrada lijevanih dijelova predstavlja jedinstven fizički izazov: stezna deformacija.
Komponente od lijevanog aluminija dizajnirane s tankim strukturalnim stijenkama (1,2 do 2,0 mm) nemaju mehaničku krutost čvrstih kovanih blokova. Kada operater stegne-lijevani dio u standardni pneumatski škripac s 4 do 8 kN sile držanja, tanke stijenke se elastično savijaju:
1. Otklon pod stezanjem:Čeljusti škripca sabijaju tanke lijevane stijenke prema unutra za 0,03 do 0,08 mm tijekom ciklusa obrade.
2. Rezanje:CNC čeono glodalo reže kružni provrt za ležaj na točan nazivni promjer od 35.000 mm (±0,005 mm).
3. Elastična opruga:Kada pritisak potpora popusti, stisnute stijenke se vraćaju u svoje opušteno stanje. Prethodno kružni provrt iskrivljuje se u ovalni profil, prekoračujući zaobljenost i tolerancije odstupanja do 0,040 mm.
Kako bi spriječio-nesukladne dijelove na-sekundarnim strojnim linijama velikog{1}}obujma, Dazao dizajnira i proizvodi prilagođena konformna gnijezda-izlivena poliuretanom,-hidraulične rubove-zahvata s više-točaka i namjenske vakuumske stezne glave. Ovi alati ravnomjerno raspoređuju sile stezanja po obodu lijevanja. Uzimanje u obzir ovog specijaliziranog učvršćenja izbjegava neočekivane troškove alata tijekom sekundarnih CNC operacija na tanko{7}}stjenkama lijevanim komponentama.
Metalurgija materijala, rizici poroznosti i estetske zamke eloksiranja
Odabir materijala u strukturnoj metalnoj proizvodnji izravno upravlja unutarnjom strukturom zrna, zadržavanjem tlaka, vlačnim ponašanjem i površinskom kemijskom pretvorbom. Da biste odabrali odgovarajući post-tretman, pregledajte naševodilica za završnu obradu aluminijske površine.

Kemijski sastav i strukturni integritet
Prilikom odabira materijala, inženjeri moraju procijeniti metalurški kontrast između kovanih legura i hipereutektičkih legura za ljevanje:
· Kovane legure gredica (Al6061-T6, Al7075-T651):Ovi materijali prolaze kontinuirano mehaničko valjanje ili ekstruziju tijekom proizvodnje gredica. Ovaj proces drobi praznine, pročišćava intermetalna zrnca i poravnava mikroskopske granice u predvidljivim smjerovima. Sadržaj silicija u Al6061 je strogo kontroliran između 0,4% i 0,8%, čime se osigurava duktilnost, otpornost na lom i dosljedno odvođenje strugotine strojne obrade.
· Legure za ljevaonice pod pritiskom (A380, ADC12, AlSi10Mg):-Punjenje kalupa pod visokim pritiskom zahtijeva visoku pokretljivost tekućine pri temperaturama taljenja između 650 i 700 stupnjeva Celzijusa. Ljevačke legure postižu ovu fluidnost ugradnjom velikih koncentracija silicija (9,0% do 12,0% u ADC12 i 7,5% do 9,5% u A380) uz bakar (3,0% do 4,0%). Dok silicij smanjuje površinsku napetost taline i toplinsko širenje tijekom lijevanja, stvara tvrde, lomljive mikro-sastojke unutar skrutnute matrice, spuštajući mehaničko istezanje ispod 3,5%.
|
Kemijski/fizički parametar |
Kovana gredica Al6061-T6 |
Tlačno lijevana legura A380 / ADC12 |
|
Sadržaj silicija (Si). |
0,40% do 0,80% |
7,5% do 12,0% (visoki Si) |
|
Sadržaj bakra (Cu). |
0,15% do 0,40% |
3,0% do 4,0% |
|
Tolerancija na nečistoće željeza (Fe). |
Maks. 0,70% |
Do 1,3% (spriječava lijepljenje) |
|
Volumetrijsko skrućivanje skupljanja |
Ništa (pret-očvrsnuto) |
5,5% do 6,8% |
|
Granica vlačnog zamora (10^7 ciklusa) |
96 MPa |
60 do 75 MPa |
|
Hermetičko zadržavanje tlaka |
100% Dense (>200 bara) |
Sklon mikro-curenju |
Poroznost tlačnog lijevanja: zadržavanje plina u odnosu na šupljine skupljanja
Interniporoznost za lijevanje pod pritiskompotječe iz dva različita fizikalna mehanizma:
1. Poroznost plina:Visoko{0}}brzinsko turbulentno ubrizgavanje metala (brzine vrata od 40 metara u sekundi) zarobljava okolni zrak, isparena maziva-za otpuštanje i otopljeni vodik unutar šupljine. One se očituju kao sferične mikro-praznine s glatkim-stjenkama u rasponu od 0,05 mm do 0,50 mm u promjeru.
2. Stvrdnjavanje Skupljanje Poroznost:Aluminij se skuplja za otprilike 6% u volumenu dok prelazi iz tekuće u krutu fazu. Ako debeli unutarnji dijelovi ili teška izbočina izgube hidraulički dovodni tlak prije nego što se vrata smrznu, stvaraju se nepravilne, nazubljene dendritične šupljine u sporije-hlađenoj geometrijskoj jezgri.
U razvodnicima hidrauličkih ventila, pneumatskim regulatorima visokog{0}}tlaka ili vakuumskim komorama, plin i poroznost skupljanja stvaraju puteve curenja kroz unutarnje stijenke. Kovane gredice obrađene pomoću preciznog CNC-a u potpunosti eliminiraju ovaj način kvara jer ekstrudirani materijal sadrži nultu unutarnju poroznost.
Visok-neuspjeh eloksiranja silicija i neslaganje više-materijala
Česti inženjerski propusti u kozmetičkim potrošačkim uređajima i optičkim kućištima uključuju eloksiranje komponenti od lijevanog aluminija:
· Silicijska anodizirajuća barijera:Anodizacija se oslanja na elektrolitičku kupku sumporne kiseline za pretvaranje metalnog aluminija u porozni, prozirni sloj aluminijevog oksida (Al2O3) koji apsorbira organske boje. Čestice silicija prisutne u A380 ili ADC12 ne otapaju se niti tvore jednolične okside; umjesto toga, oni ostaju ugrađeni u anodni film kao inertne, netopljive inkluzije.
· Vizualni rezultat:Kada se A380 ili ADC12 podvrgne eloksiranju tvrdog premaza tipa II ili tipa III, završna obrada postaje blatnjava, ugljen-siva, s prugama i mrljama. Prozirna anodizacija postaje tamno siva, a svijetle kozmetičke boje (plava, crvena, zlatna) djeluju mutno i mutno.
· Zamka neusklađenosti boja sklopa:Ako sklop proizvoda upari CNC-strojno obrađenu gornju prednju ploču 6061-T6 s šasijom od lijevanog aluminija i usmjeri oboje na liniju za šaržnu anodizaciju, dva će dijela pokazati oštre razlike u boji i sjaju. Komponenta 6061 imat će ujednačenu metalik satensku završnicu, dok će lijevano kućište izgledati bez sjaja i bez boje.
Kako bi se spriječilo nepodudaranje boja na masovno-proizvedenim lijevanim kućištima, Dazao savjetuje kupcima da prebace specifikacije završne obrade površine s dekorativne anodizacije na bojenje tekućim poliuretanskim sprejom, termoreaktivno premazivanje prahom ili katodno elektroforetski taloženje (e-premaz).
Hibridna paradigma: CNC obrada nakon tlačnog lijevanja i zamka hladnog sloja
Za -mehaničke sklopove velike količine koji zahtijevaju uske tolerancije spajanja, moderna proizvodnja kombinira oba procesa:lijevanje pod pritiskom ili CNC obrada za proizvodnjuprelazi u objedinjeni tijek rada gdje lijevanje stvara kompleksblizu-neto oblikatijelo, nakon čega slijedi automatiziranosekundarna strojna obradana namjenskim 4-osnim ili 5-osnim CNC učvršćenjima. Za operativne pojedinosti o postavkama referentnih točaka učvršćenja, proučite našeCNC vodilica za obradu od lijevanog aluminija.

Tijek rada Near-Net Shape
Korištenjem HPDC-a velike{0}}brzine, proizvođači oblikuju rebra za hlađenje, duboke šupljine, džepove-za smanjenje težine i vanjske montažne izbočine u 40-sekundi pritiska. Kalup za lijevanje je namjerno predimenzioniran za 0,5 mm do 1,0 mm preko kritičnih referentnih točaka. CNC centri za glodanje velike brzine zatim izvode ciljane završne operacije:
· Brtvene brtve glodanjem se spuštaju do ravnine od 0,02 mm s površinskom obradom od Ra 0,8 µm.
· Izbušite precizna sjedišta ležajeva i rupe za lociranje tipli prema ISO H7 ili g6 tolerancijama (±0,008 mm).
· Rezanje finih{0}}unutarnjih navoja od M2.5 do M12, zaobilazeći konus i dimenzionalne varijacije lijevanih-navoja.
Zamka rashladnog sloja: strojno{0}}propuštanje izazvano pritiskom
Kritični način kvara u hibridnoj proizvodnji je probijanje sloja za hlađenje lijevanja.
Kada rastaljeni aluminij dođe u kontakt sa vodom-hlađenom šupljinom kalupa od alatnog čelika, vanjska se površina hladi brzinom većom od 500 stupnjeva Celzijusa u sekundi. Ovaj brzi toplinski udar stvara kožni sloj: hladni sloj.
· Debljina hladnog sloja:0,50 mm do 0,80 mm od vanjske površine.
· Fizičke karakteristike:Fino zrnasta struktura, visoka površinska tvrdoća, nulta makro{0}}poroznost i hermetička plinonepropusnost.
· Unutarnja struktura jezgre:Ispod ove površine od 0,80 mm, brzine hlađenja naglo padaju, dopuštajući otopljenim plinovima i volumetrijskom skupljanju da formiraju mikroskopske mreže poroznosti.
|
Strukturni sloj |
Dubina od površine |
Metalurška država |
|
Vanjska hladna koža (hermetička) |
0,00 mm do 0,60 mm |
Gusto, fino zrnato, bez šupljina |
|
Prijelazna zona |
0,60 mm do 0,90 mm |
Mješoviti mikro-dendritik |
|
Regija porozne jezgre |
0,90 mm do centra dijela |
Gruba zrna, mikro-šupljine |
Mehanizam kvara kvalitete
Kada se CNC programeri suoče s iskrivljenim kao -lijevanim referentnim točkama ili teškim kutovima naprezanja, mogu programirati prolaze obrade koji režu od 1,2 mm do 1,8 mm duboko kako bi osigurali potpuno čišćenje površine. Ova pretjerana dubina reza skida gustu hladnu kožu i otkriva poroznu unutarnju jezgru.
Rezultirajući dio će izgledati vizualno prihvatljivo i proći će inspekciju dimenzija koordinatnog mjernog stroja (CMM). Međutim, nakon što sklop uđe u pneumatsko ili hidrauličko ispitivanje tlaka na 2 do 6 bara, komprimirani zrak ili tekućina migriraju kroz izloženu unutarnju poroznost, uzrokujući neočekivani kvar brtvila i visoke stope otpada. Dazao potvrđuje integritet sirovog odljevka i brtvljenje gotovog dijelain-inspekcija dimenzija CMM-a i ispitivanje nepropusnostiprije puštanja serija masovne proizvodnje.
Dazao inženjerske protumjere
Kako bi se uklonilo kršenje poroznosti hladnog{0}}sloja tijekom sekundarnog CNC glodanja, Dazao primjenjuje stroge protokole kontrole kvalitete:
1. Ograničena zaliha strojne obrade:Modeli šupljina za lijevanje izračunavaju se korištenjem toplinske simulacije protoka-kalupa kako bi se sekundarna CNC obrada ograničila strogo između 0,30 mm i 0,50 mm na svim brtvenim površinama.
2. Precizno izravnavanje lijevanja:Odljevci se podvrgavaju automatiziranim operacijama hidrauličkog ravnanja ili kovanja prije CNC učitavanja, čime se eliminira-iskrivljenje odljeva bez potrebe za dubljim prolazima rezača.
3. Anaerobna vakuumska impregnacija:Kada je duboko glodanje džepova u jezgri neizbježno na kućištima s tekućinom pod pritiskom, gotovi dijelovi podvrgavaju se impregnaciji pod vakuumskim pritiskom prema američkom vojnom standardu MIL-I-17563C. Ovaj proces stvara vakuum od -0,09 MPa kako bi se ispraznile unutarnje šupljine, ubrizgava termoreaktivnu polimernu smolu niske viskoznosti duboko u mrežu poroznosti i stvrdnjava je na 90 stupnjeva Celzija kako bi se trajno zatvorili mikrokanali.
Rizik izrade prototipova, dinamika vremena isporuke i matrica odluka o životnom ciklusu proizvoda
Strategija proizvodnje razvija se zajedno s fazama životnog ciklusa proizvoda. Prije dovršetka crtanja naslovnih blokova, konzultirajte našeVodič tolerancije CNC aluminijskog prototipa.

|
Stadij životnog ciklusa i ciljni volumen |
Preporučena ruta procesa |
Primarno inženjersko obrazloženje |
|
Faza 1: Prototip (1 do 50 komada) |
100% 5-osna CNC obrada |
Nulti troškovi alata; brzi 3-dnevni obrt; puna ECO sloboda. |
|
Faza 2: Pilot (50 do 1000 komada) |
Brza-CNC obrada (ili Rapid Bridge Tooling) |
Izbjegava zaključavanje alata-tijekom beta testiranja i ispitivanja na terenu. |
|
Phase 3: Production (>3000 komada) |
HPDC + sekundarni CNC |
Brzo vrijeme ciklusa od 45 s smanjuje trošak jedinice na apsolutni minimum. |
|
Faza 4: Ekstremna preciznost/aero (bilo koji volumen, ekstremna tolerancija) |
Namjenske više{0}}ćelije za CNC automatizaciju |
Zahtijeva nula unutarnjih šupljina, provrta ±0,005 mm, puni 6061-T6. |
Matrica usporedbe vremena isporuke
Projektni rasporedi često diktiraju odabir procesa bez obzira na teorijsku ekonomiju jedinice:
· CNC obrada:Potrebno je postavljanje i rezanje prvih-prototipova proizvoda3 do 7 radnih danaizravno iz step CAD datoteka. Male-serije od 200 jedinica dovršavaju se za 10 do 14 radnih dana u automatiziranim više-paletnim horizontalnim obradnim centrima (HMC).
· Plan proizvodnje tlačnog lijevanja:Inženjering alata, nabava čelika, CNC gruba obrada, vakuumska toplinska-obrada do 48 HRC, EDM za utapanje i postavljanje klizača zahtijevaju4 do 6 tjedana. Početni T0/T1 probni odljevi zahtijevaju dodatnih 1 do 2 tjedna za inspekciju svih-dimenzija CMM-a, podrezivanje vrata i podešavanje parametara prije pokretanja masovne proizvodnje.
|
Parametar projekta |
CNC obrada (glodanje/okretanje) |
Visokotlačni lijev pod pritiskom (HPDC) |
|
Vrijeme izrade alata |
0 dana (trenutačno postavljanje) |
4 do 8 tjedana (H13 čelična matrica) |
|
Isporuka prvog dijela artikla |
3 do 7 dana |
5 do 9 tjedana (nakon T1 uzorka) |
|
Spretnost promjene dizajna |
Instant (ažuriranje putanje CAM alata) |
Sporo (2 do 5 tjedana prerada/zavarivanje) |
|
Rizik kapitala unaprijed |
Izuzetno nizak |
Visoko (15.000 USD do 80 USD, 000+ NRE) |
|
Svestranost sirovina |
Neograničeno (Al, čelik, mesing) |
Ograničeno (A380, ADC12, Zamak) |
|
Granice debljine stijenke |
Lokalno do 0,4 mm |
Minimalno 1,2 mm do 1,5 mm |
|
Rizik od unutarnjih strukturnih praznina |
Nula (100% čvrsta gredica) |
Inherentno (zahtijeva nadzor) |
|
Najbolja produkcija |
1 do 2000 jedinica |
3000 do 500,000+ jedinica |
Precizni alati i masovna proizvodnja u Xiamen Dazao Machinery
Osnovano 2000. godine,Strojevi Xiamen Dazaoupravlja integriranim proizvodnim pogonom certificiranim zaISO9001:2015iIATF16949:2016standardi kvalitete. Dazao pruža proizvodnju metalnih komponenti, premošćujući jaz između brzog razvoja i globalnih opskrbnih lanaca velike-volume.

Mogućnosti-kućne proizvodnje:
· Precizna CNC obrada:Preko 60-CNC alatnih strojeva velike brzine, uključujući Mazak i DMG MORI 5-osi, 4-dvoosne-paletne vodoravne obradne centre (HMC) i visokoprecizne CNC centre za tokarenje i glodanje koji isporučuju položajne točnosti unutar ±0,005 mm.
· Automatizirano visokotlačno lijevanje pod pritiskom:HPDC strojevi s hladnom{0}}komorom u rasponu od 280 tona do 1600 tona sile zaključavanja, opremljeni automatskim livačkim lijevanjem, robotskim ekstraktorima i automatiziranim -podmazivanjem raspršivačem.
· Sekundarna završna obrada i sklapanje čistih soba:Unutarnje-kućne CNC prilagođene sekundarne linije za učvršćivanje, automatizirane-jedinice za narezivanje navoja s više-vretena, pjeskarenje-, vibracijsko skidanje srha, ultrazvučne linije za pranje i oprema za vakuumsku impregnaciju -smolom MIL-.
· Mjeriteljstvo i osiguranje kvalitete:Zeissovi koordinatni mjerni strojevi (CMM), optički video mjerni sustavi, ne-destruktivna inspekcija poroznosti rendgenskim-zrakama u stvarnom-vremenu, spektralni analizatori legura i ispitivači curenja slabljenja hidrostatskog tlaka.
Dazao inženjerski timovi provode sustavne DFM preglede svake poslane CAD datoteke. Procjenjujemo kutove nacrta, rasporede linija razdvajanja, dodatke za sekundarnu strojnu obradu, prijelaze zidova i ravnine stezanja kako bismo eliminirali kašnjenja u proizvodnji i dodatne troškove alata prije rezanja metala.
Ubrzajte svoju proizvodnju uz Dazao
Premjestite svoj projekt s inženjerskog dizajna na serijsku proizvodnju uz potpuno osiguranje kvalitete. Pošaljite svoje 3D CAD modele (STEP, IGES ili Parasolid) inženjerskom timu tvrtke Xiamen Dazao Machinery za brzu DFM procjenu i točnu ponudu.

FAQ
01.Zašto precizni provrti u tlačno lijevanim kućištima gube okruglost nakon sekundarne CNC obrade?
02.Zašto hidrauličke ili pneumatske komponente lijevane pod pritiskom cure nakon čeonog glodanja?
03.Mogu li visokotlačni dijelovi lijevani pod pritiskom odgovarati CNC dijelovima trupaca u eloksiranju u boji?
04.Kako nalozi za promjenu inženjeringa (ECO) mijenjaju -razmjer rentabilnosti između CNC-a i tlačnog lijevanja?
05.Jesu li izravni-navoji u tlačno lijevanom aluminiju dovoljno čvrsti za konstrukcijske pričvrsne elemente?
06.Je li brzo tlačno lijevanje mekih alata bolje od CNC obrade za 200 prototipnih jedinica?