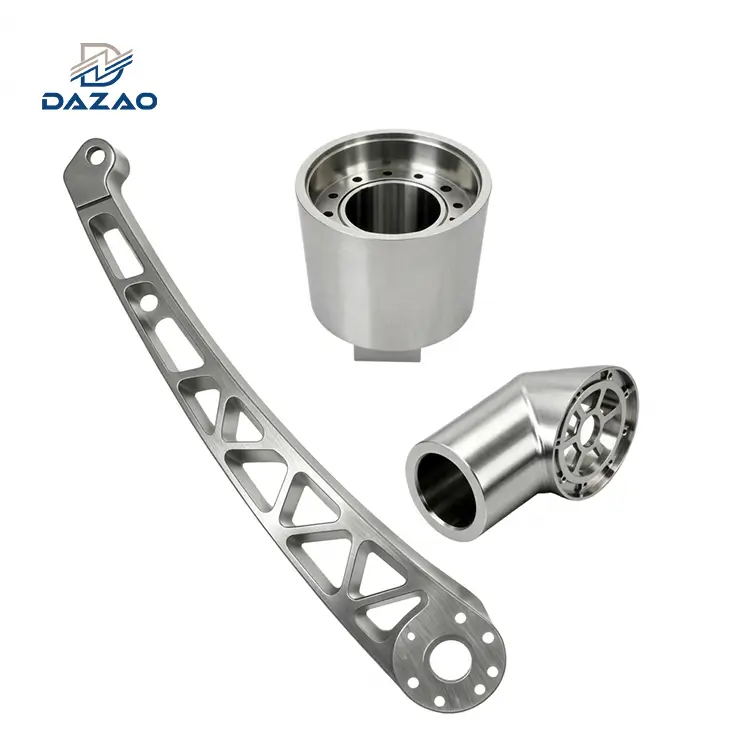
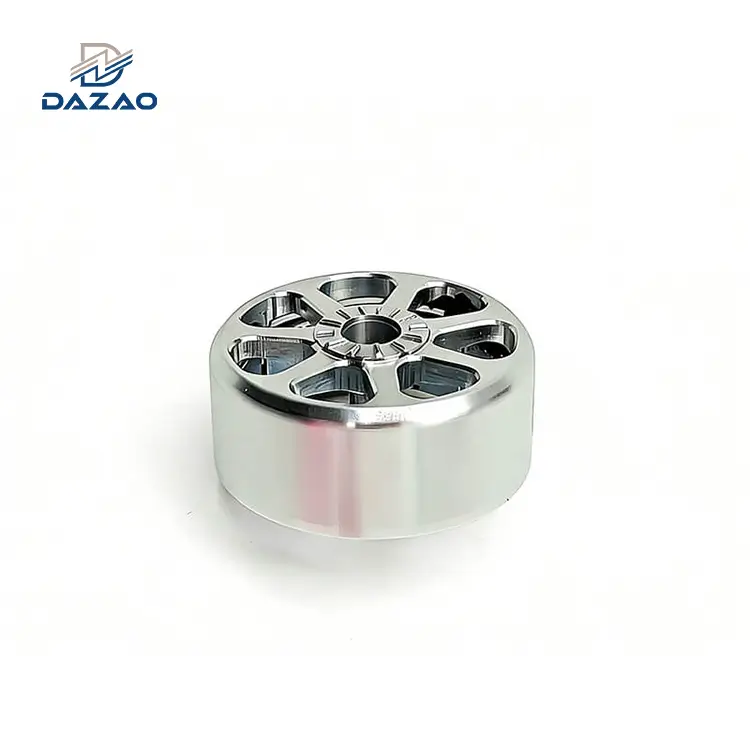
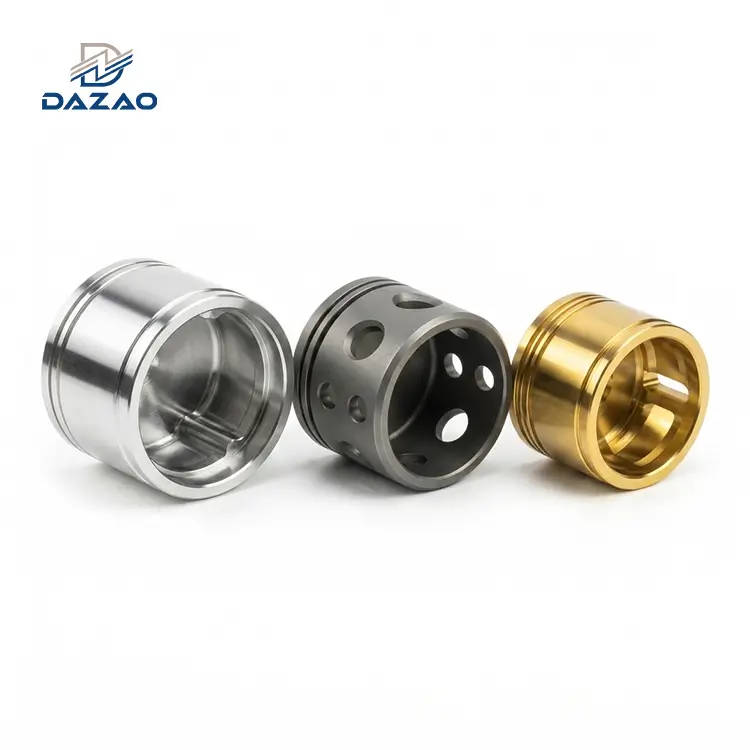
U svijetu odCNC obrada, nehrđajući čelik je poput temperamentne superzvijezde. Izgleda sjajno, otporan je na hrđu i jak je. To ga čini najboljim izborom za medicinske uređaje, dijelove zrakoplovstva i vrhunsku elektroniku-.
Mnogi strojari radili su u pogonu. Ako ih pitate, reći će vam da je obrada nehrđajućeg čelika teška.
Uobičajena pogreška je pretpostavka da je "metal metal" i primjenaobrada aluminijalogika za nehrđajući čelik. Rezultat su često katastrofalni-pokvareni alati, iskrivljeni dijelovi, odgođeni projekti i brzo rastući troškovi.
Kao inženjer s više od 20 godina iskustva, vidio sam mnoge propale projekte. To se često događa jer ljudi podcjenjuju težinu strojne obrade nehrđajućeg čelika.
U ovom članku neću samo reći da je teško-već ću objasniti i zašto. Ja ću to promatrati s fizičkog i metalurškog gledišta. Također ću pokazati kako vam profesionalne strategije DFM (Design for Manufacturability) mogu pomoći u rješavanju ovih izazova.
"Skrivena" znanost: Zašto se nehrđajući čelik ponaša drugačije?
Da biste riješili problem, prvo morate razumjeti svog protivnika. Nehrđajući čelik nije težak za strojnu obradu samo zato što je "tvrd" (titan je tvrđi). Pravi problem je u tomenjegova kombinacija fizičkih svojstava izrazito je nepovoljna za proces rezanja.
Noćna mora otvrdnjavanja radom
Prilikom strojne obrade aluminija ili mesinga, materijal se čisto odrezuje. Nehrđajući čelik ponaša se drugačije. Njegova kristalna struktura ojačava plastičnom deformacijom.
Zamislite miješenje tijesta-što ga više radite, to postaje tvrđe. Ako alat za rezanje ostane na površini, trlja umjesto da reže ili se kreće presporo, materijal se odmah stvrdne.
Sljedeći prolaz više ne reže uobičajeni čelik-on pogađa očvrsli "sloj oklopa", što dovodi do brzog trošenja alata ili katastrofalnog kvara alata.

Niska toplinska vodljivost: kamo odlazi toplina?
Ovo je klasična fizička zamka. Kod strojne obrade aluminija strugotine odvode većinu topline. Ovaj alat i obradak su hladni.
Međutim, nehrđajući čelik ima nisku toplinsku vodljivost-otprilike jednu-desetinu aluminija. Toplina nastala tijekom rezanja ne može se raspršiti i ne može pobjeći s strugotinama. Umjesto toga, koncentrira se na oštricu.
Temperature na vrhu alata mogu prekoračiti1000 stupnjevaomekšavaju premaze alata i uzrokuju preuranjeni kvar alata.

Visoka duktilnost i gumeni čips
Nehrđajući čelik je notorno "gumast". Pod mikroskopom ćete vidjeti da se materijal kida, a ne da se čisto siječe. Strugotina se obično lijepi za oštricu, stvarajućiBuilt{0}}Up Edge (BUE).
BUE pogoršava završnu obradu površine, mijenja geometriju alata i značajno smanjuje točnost obrade.
Stručni savjet:
Ključ borbe protiv otvrdnjavanja radom jestalno kretanje. Nikada nemojte dopustiti da se alat zadržava na površini. Koristite dovoljno agresivne brzine posmaka tako da alat reže, a ne trlja.
5Uobičajeni kvarovi u CNC obradi nehrđajućeg čelika
Ako vašem dobavljaču nedostaje iskustva, možete naići na sljedeće probleme prilikom isporuke. Ovo nisu nasumični problemi s kvalitetom-već su izravne posljedice ponašanja materijala nehrđajućeg čelika.
1. Brzo trošenje i lom alata
Visoka temperatura i otvrdnjavanje dramatično skraćuju vijek trajanja alata. Česte izmjene alata ili pomicanje dimenzija jaki su pokazatelji pretjeranog trošenja alata.

2. Loša završna obrada površine i pucanje
Velike sile rezanja čine nehrđajući čelik podložnim klepetu. Nedovoljna krutost stroja ili nestabilno učvršćenje rezultira vidljivim tragovima vibracija, lošom estetikom i kompromitiranom izvedbom brtvljenja.
3. Dimenzijska nestabilnost uslijed toplinskog širenja
Nehrđajući čelik značajno se širi pod utjecajem topline. Dio može mjeriti toleranciju tijekom strojne obrade, samo da bi se smanjio iz tolerancije nakon hlađenja na sobnu temperaturu.
U trgovini se to događa češće nego što ljudi očekuju.
Jednom smo imali kućište 304 koje je izgledalo savršeno tijekom-provjere u postupku. Nakon što se ohladio, CMM je ispričao drugačiju priču.
4. Ugrožena otpornost na koroziju
Da-čak i nehrđajući čelik može hrđati. Ako netko koristi alat ili opremu od ugljičnog-čelika, mikroskopske čestice željeza mogu kontaminirati površinu. Mjesecima kasnije pojavljuje se hrđa koja oštećuje pasivni sloj.

Stručni savjet:
Uvijek pitajte svog dobavljača:"Koristite li namjenski alat za nehrđajući čelik?"
Unakrsna-kontaminacija je-uzrok broj jedan -korozije nakon isporuke.
Mnogi od ovih kvarova mogu se izbjeći pravilnimDFMpregled prije obrade. U tvrtki Dazao, naši inženjeri označavaju te rizike tijekom ponude-prije nego što se pretvore u prekoračenje troškova.
Ratovi ocjena: 304 protiv . 316 protiv . 17-4 PH
Izbor materijala uvijek je ravnoteža između učinka i cijene.
304 / 304L– Industrijski standard (i zamka)
Pregled:Najrašireniji austenitni nehrđajući čelik s dobrom otpornošću na koroziju.
Izazov:Izrazito sklona radnom otvrdnjavanju.
Preporuka:Prikladan za kućišta i nosače, ali nikada ne podcjenjujte njegovu težinu obrade samo zato što je uobičajen.
316 / 316L – Superiorna otpornost na koroziju, viši trošak
Pregled:Sadrži molibden (Mo), koji nudi izvrsnu otpornost na koroziju za pomorska i medicinska okruženja.
Poteškoće obrade:Tvrđi od 304. Molibden povećava abrazivnost, smanjujući vijek trajanja alata za otprilike 20-30%.
17-4 PH – Prijatelj strojara?
Pregled:Nehrđajući čelik-otvrdnjavanje martenzitnim taloženjem.
Strojna stvarnost:Unatoč svojoj visokoj čvrstoći, često radi bolje od 304 u određenim uvjetima. Čips se lakše lomi i manje je gumast.
Preporuka:Za složene- dijelove visoke čvrstoće, 17-4 PH često je bolji izbor od 304.

Kako svladavamo izazov: Stručne strategije strojne obrade?
Za postizanje stope iskorištenja od preko 99% kod strojne obrade nehrđajućeg čelika potrebna vam je snažna oprema i pametna kontrola procesa.
Odabir alata: karbidni i napredni premazi
Brzo{0}}čelik nije opcija. Koristimo mikro-alate od tvrdog metala. Ovi alati imaju više-slojne premaze kao što je TiAlN. Ovi premazi pomažu kod topline i održavaju podmazivanje na visokim temperaturama.
Visok{0}}rashladna tekućina (HPC) nije-moguća pregovaranja
Nekoliko kapi rashladne tekućine neće raditi. mi koristimoHPC sustavi koji prelaze 1000 PSI, usmjeren izravno na oštricu.
· Lomi gumeni čips
· Trenutačno uklanja toplinu s vrha alata
Kruto postavljanje i usponsko glodanje
Prvenstveno koristimouspon glodanje, gdje alat zahvaća materijal pri najvećoj debljini i izlazi pri minimalnoj debljini. Ovo minimizira trenje površine i smanjuje otvrdnjavanje.
DFM savjeti: Dizajniranje dijelova od nehrđajućeg čelika za smanjenje troškova
Pametni izbori dizajna mogu smanjiti troškove obrade zado 30%.
Izbjegavajte duboke šupljine i tanke stijenke
Duboke rupe (L/D > 5:1) su izuzetno teške kod problema s odvodom strugotine od nehrđajućeg čelika. Tanke stijenke lako vibriraju pod silama rezanja, zbog čega je teško postići uske tolerancije.
Preporuke za radijus unutarnjeg kuta
Izbjegavajte oštre unutarnje kutove. Ako polumjer kuta točno odgovara radijusu alata, sile rezanja rastu.
Najbolja praksa:
Neka unutarnji radijusi budu malo veći od standardnih veličina alata. Na primjer, koristite R3,2 mm umjesto R3,0 mm. To će pomoći glatkom zahvaćanju alata.
Mudro odredite tolerancije
Strojevi od nehrđajućeg čelika polako. Primjena tolerancije od ±0,01 mm na ne-kritične značajke može udvostručiti vrijeme obrade. Koristite stroga odstupanja samo na funkcionalnim sučeljima.
Stručni savjet:
Za tekst ili logotipe odaberite lasersko označavanje ili naknadnu-obradu umjesto CNC graviranja. Alati za fino graviranje lako se lome i dramatično povećavaju vrijeme ciklusa.
Ako niste sigurni radi li vaš dizajn dobro za nehrđajući čelik, brzoDFM provjeramože pomoći. Ova provjera često može smanjiti troškove strojne obrade za 20-30%.
Kako odabrati pravog CNC partnera od nehrđajućeg čelika?
Sama cijena nije mjerilo. Prije slanja Zahtjeva za ponudu, procijenite ova tri čimbenika:
Čvrstoća stroja:Teški-strojevi su neophodni. Svjetlosni strojevi proizvode brbljanje.
Posebno iskustvo legure:Ako nehrđajući čelik čini samo 5% njihovog radnog opterećenja, nastavite s oprezom.
Termalna kontrola i inspekcija:Prostorije s-kontroliranom temperaturom iCMM inspekcijakritični su za upravljanje toplinskim širenjem.
Zaključak
CNC obrada od nehrđajućeg čelika prava je inženjerska bitka-koju pokreću fizika, toplina i ponašanje materijala. Ali s pravim alatom, strategijama hlađenja i DFM principima, postaje potpuno upravljivo.
Ne dopustite da kvarovi u obradi odgode vaš projekt. Ako trebate partnera koji može zadovoljiti tolerancije, završnu obradu površine i vrijeme isporuke, obratite nam se danas. Učitajte svoje CAD datoteke i primite besplatni DFM i točnu ponudu od našeg inženjerskog tima.

Često postavljana pitanja
1. Zašto je nehrđajući čelik teži za strojnu obradu nego aluminij?
O: Nehrđajući čelik ima nisku toplinsku vodljivost, visoku duktilnost i rad{0}}trenutačno stvrdnjava ako se alat trlja. Aluminij učinkovito odvodi toplinu i lako se reže.
2. Koje rashladno sredstvo najbolje radi za CNC obradu nehrđajućeg čelika?
O: Vodo{0}}topiva emulzija s visokim stupnjem podmazivanja dobro funkcionira za kontrolu strugotine i uklanjanje topline. Primjenjuju ga visoko{2}}sustavi rashladnog sredstva.
3. Je li 304 ili 316 teže obraditi?
O: 316 općenito ima tvrđi sadržaj molibdena, koji povećava žilavost i abrazivnost, ubrzavajući trošenje alata.