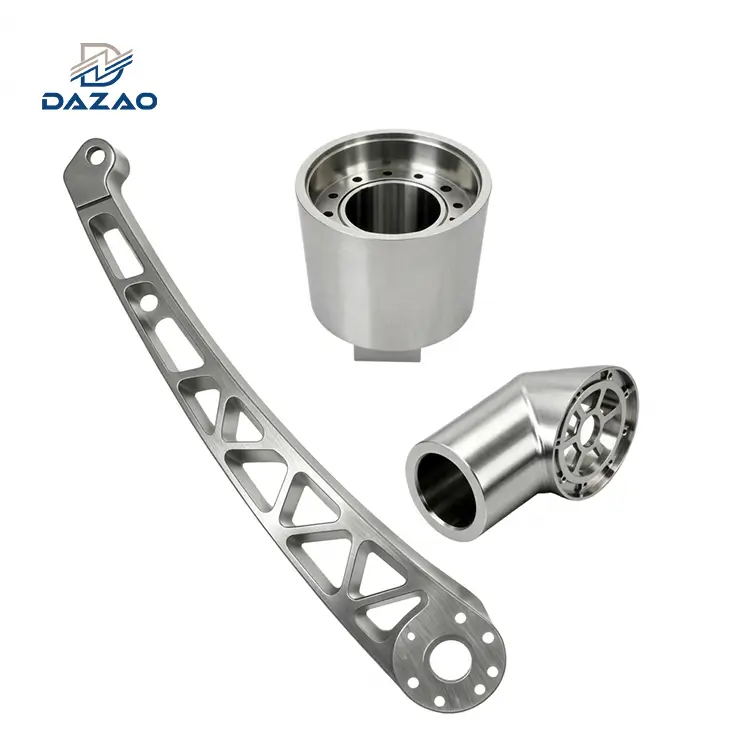
2024 aluminij (AlCu4Mg1) je-duraluminijska legura visoke čvrstoće koja sadrži 3,8% do 4,9% bakra, daje vlačnu čvrstoću do 483 MPa i granice izdržljivosti na zamor od 138 MPa. Specificirano je za-kritične konstrukcije zrakoplova, vlačne elemente i mehaničke komponente visokog{10}}opterećenja.
Strojna obrada2024 aluminijski cnc dijelovizahtijeva precizno upravljanje strugotinama i odabir alata: njegov visok sadržaj bakra uzrokuje trošenje alata putem Built-Up Edge (BUE) formacije pri korištenju konvencionalnog alata presvučenog TiAlN-. Prebacivanje na čejna glodala s poliranim karbidom bez premaza ili DLC-presvučena s visoko{4}}tlačnim rashladnim sredstvom (70 bara) sprječava prianjanje strugotine. Za strukturnu obradu ploča, specifikacija2024 T351 obrada aluminijapreko 2024-T3 smanjuje izobličenje strojne obrade od unutarnjeg zaostalog naprezanja do 70%.
2024 Aluminijski zrakoplovni dijelovi: Pregled inženjerstva
Strukturna okosnica zrakoplovne proizvodnje
2024 aluminijostaje primarna strukturna legura u cijeloj globalnoj zrakoplovnoj industriji. Predstavljen kao poboljšanje u odnosu na leguru 2017 (duraluminij), 2024 kombinira visoku granicu razvlačenja (325 MPa u stanju T351) s otpornošću na lom (KIC≈30−37 MPa√m) i niske stope rasta pukotine pod cikličkim vlačnim opterećenjem.
Za razliku od legura serije 6000, 2024 se oslanja na bakar i magnezij kao glavne elemente legure za taloženje Al2CuMg (S-faza) čestice koje otvrdnjavaju tijekom toplinske obrade. Ove mikrostrukturne značajke omogućuju2024 aluminijske zrakoplovne komponenteizdržati cikličke vibracije i napetost-zamor od napetosti bez katastrofalnog kvara.
Inženjerska svrha i uvid u Dazao strojeve
Ovaj vodič daje inženjerima strojarstva, direktorima nabave i tehničkim kupcima neobrađene podatke o strojnoj obradi, formule alata, kompromise-materijala i pravila-za-proizvodljivost (DFM) zaprecizna 2024 obrada aluminija.
U Xiamen Dazao Machineryju, naše postrojenje s certifikatom ISO9001:2015 i IATF16949:2016 obrađuje prilagođene aluminijske dijelove 2024 od 2000. Generički priručnici za strojnu obradu često tretiraju sve aluminijske legure identično. Razumijevanje nijansi standardaCNC procesi obrade aluminijaod vitalne je važnosti, budući da primjena osnovnih parametara rezanja 6061 na projekte CNC obrade aluminija visoke čvrstoće pomoću 2024 rezultira preuranjenim kvarom alata, savijanjem dijela zbog zaostalog naprezanja i degradacijom završne obrade površine.

Naše ugovorne proizvodne operacije usmjerene su na specifične2024 usluga strojne obrade aluminijakategorije, uključujući2024 glodanje aluminija, 2024 tokarenje aluminija, i složeno2024 obrada aluminijske ploče. Razumijevanje interakcije između temperature materijala, sila rezanja i naknadne-obrade diktira uspjeh projekta za2024 proizvođač aluminijskih CNC dijelova.
Usporedba svojstava i temperamenta aluminija 2024 (T3 vs T351 vs T851)
Kemijski sastav i fizikalne osnove
Mehanička izvedbaCNC obrađeni aluminij 2024proizlazi iz njegove precizne elementarne strukture definirane prema specifikacijama AMS 4037 / ASTM B209. Uspoređujući ovaj kemijski sastav ssvojstva obrade različitih vrsta aluminijaotkriva zašto 2024. zahtijeva različite parametre rezanja.
|
Element |
Minimum (težinski %) |
Maksimalno (težinski %) |
Inženjerska uloga |
|
Bakar (Cu) |
3.80 |
4.90 |
Primarno sredstvo za jačanje taloženja (Al2CuMg) |
|
magnezij (Mg) |
1.20 |
1.80 |
Povećava otvrdnjavanje pri radu i otvrdnjavanje starenjem |
|
mangan (Mn) |
0.30 |
0.90 |
Kontrolira strukturu zrna i povećava temperaturu rekristalizacije |
|
Željezo (Fe) |
- |
0.50 |
Nečistoća; ograničeno kako bi se spriječile lomljive intermetalne faze |
|
Silicij (Si) |
- |
0.50 |
Nečistoća; kontrolirati kako bi se očuvala žilavost loma |
|
Cink (Zn) |
- |
0.25 |
Manji dodatak legure |
|
Krom (Cr) |
- |
0.10 |
Sredstvo za kontrolu strukture zrna |
|
Titan (Ti) |
- |
0.15 |
Pročišćivač zrna tijekom lijevanja |
|
Aluminij (Al) |
Ravnoteža |
Ravnoteža |
Metalna osnovna matrica |
Osnovna fizikalna svojstva
· Gustoća:2,78 g/cm3(0,100 lb/in3)
· Modul elastičnosti (E):73,1 GPa (10,6×10⁶psi)
· Poissonov omjer:0.33
· Toplinska vodljivost:121 W/m⋅K (T3 temperatura na 25∘)
· Koeficijent toplinske ekspanzije (CTE):23.2μm/m⋅∘C(20∘C do 100∘C)
· Električna vodljivost:30% IACS
Usporedba temperamenta: 2024-T3 vs. 2024-T351 vs. 2024-T851
Odabir ispravne temperature utječe i na mehaničko opterećenje i na stabilnost dijela tijekom2024 CNC obrada aluminija.
1. 2024 T3 aluminij
Otopina toplinski obrađena, hladno obrađena i prirodno odležana do značajno stabilnog stanja.
· Mehanički profil:Visoka granica razvlačenja u kombinaciji s duktilnošću.
· Utjecaj obrade:Sadrži značajna zaostala naprezanja od brzog kaljenja i hladne obrade. Duboki prorezi ili asimetrični džepovi uzrokuju iskrivljenje ili uvijanje dijelova jer polja unutarnjeg naprezanja ne sjedaju.
2. 2024 T351 aluminij
Otopina toplinski obrađena, stres-oslobođen kontroliranim rastezanjem (0,5% do 3,0% trajno stvrdnjavanje) i prirodno odležao.
· Mehanički profil:Granica razvlačenja odgovara T3 (290−325 MPa), ali su zaostala naprezanja na makro-razini smanjena.
· Utjecaj obrade:Neophodan za2024 T351 obrada aluminijastrukturnih ploča, dubokih džepova i rebrastih profila tankih stijenki. Smanjuje izobličenje nakon-strojne obrade do 70%.
3. 2024 T851 aluminij
Otopina toplinski obrađena, stres-oslobođen rastezanjem i umjetno odležana na približno 190∘C (375∘F).
· Mehanički profil:Veća vlačna granica razvlačenja (410−440 MPa) u usporedbi s T3/T351, praćena blagim padom lomne žilavosti.
· Utjecaj obrade:Vrhunska stabilnost-temperature. Ne podliježe daljem prirodnom starenju kada je izložen radnim temperaturama do 150∘C.
|
Mehanička svojstva |
2024-T3 |
2024-T351 |
2024-T851 |
|
Krajnja vlačna čvrstoća (MPa) |
483 |
470 |
455 |
|
Vlačna čvrstoća tečenja (MPa) |
345 |
325 |
415 |
|
Snaga zamora / granica izdržljivosti (MPa) |
138 |
138 |
124 |
|
Istezanje pri lomu (%) |
18 |
19 |
6 |
|
Tvrdoća po Brinellu (HBW) |
120 |
120 |
130 |
|
Smična čvrstoća (MPa) |
283 |
283 |
290 |
|
Razina zaostalog naprezanja |
visoko |
Niska(<15 MPa) |
Niska(<20 MPa) |
|
Rizik od izobličenja tijekom intenzivnog glodanja |
Ekstremno |
Minimalno |
Minimalno |
Zamjena-za odabir materijala: 2024 aluminij naspram 6061
Inženjeri često raspravljaju2024 aluminij u odnosu na 6061za strukturne komponente. Dok je naš sveobuhvatan6061 CNC vodilica za obradu aluminijaobjašnjava zašto je 6061-T6 svestran i niže cijene, 2024-T351 je specificiran kada visoka čvrstoća i otpornost na ciklički zamor nadjačavaju zahtjeve za korozijom i spajanjem.
|
Metrika izvedbe |
2024-T351 Aluminij |
6061-T6 Aluminij |
Inženjerske implikacije |
|
Granica razvlačenja (MPa) |
325 |
276 |
2024 pruža 17,7% veću statičku nosivost |
|
Granica izdržljivosti na zamor (MPa) |
138 |
96 |
2024 nudi 43,7% veći vijek trajanja na zamor pod cikličkim opterećenjima |
|
Žilavost loma (KIC) |
34 MPa√m |
29 MPa√m |
2024 superiorno se odupire nestabilnom širenju pukotina |
|
Otpornost na koroziju |
Loše (Rupičasto/Intergranularno) |
Izvrsno (samo{0}}pasivirajuće) |
2024 zahtijeva Alclad obloge, Chem Film ili Anodizing |
|
Zavarljivost |
Nezavarljivo (vruće pucanje) |
Izvrsno (GTAW / GMAW) |
2024 dijelovi moraju biti spojeni mehanički (zakovice/vijci) |
|
Indeks obradivosti |
70% (slobodno rezanje, abrazivno) |
80% (glatko čišćenje strugotine) |
2024 pokazuje veće trošenje alata zbog faza Cu-faze |
|
Omjer troškova sirovina |
1,35x - 1.50x osnovni trošak |
1,00x (osnovna linija) |
2024. nosi premiju zbog zrakoplovne kvalifikacije |

Precizna 2024 obrada aluminija: posmaci, brzine i alati
Odabir parametara glodanja i tokarenja
Optimiziranje2024 glodanje aluminijai2024 tokarenje aluminijazahtijeva balansiranje brzine uklanjanja materijala (MRR) u odnosu na stvaranje topline i vijek trajanja alata.
Brzina rezanja i formule dodavanja
Brzina rezanja (Vc):
Vc=(π⋅D⋅n)/1000 [mm/min]
Brzina dodavanja (Vf):
Vf=fz⋅z⋅n[mm/min]
Gdje:
· D=Promjer alata (mm)
· n=Brzina vretena (RPM)
· fz= Posmak po zubu (mm/zub)
· z= Broj svirala
Preporučeni parametri za glodanje aluminija 2024 (neobloženi karbid)
|
Vrsta operacije |
Brzina rezanja Vc(m/min) |
Brzina vretena n(RPM,∅12 mm) |
Hrana po zubu fz(mm/zub) |
Aksijalna dubina ap(mm) |
Radijalna širina ae(mm) |
|
Grubo glodanje (prorezi) |
300 - 450 |
8,000 - 12,000 |
0.06 - 0.10 |
1.0×D |
1.0×D |
|
Grubo glodanje (dinamičko/trohoidno) |
500 - 800 |
13,000 - 21,000 |
0.12 - 0.20 |
2.0×D |
0.1×D |
|
Završno glodanje (bočni zid) |
600 - 1,000 |
16,000 - 26,000 |
0.03 - 0.06 |
1.5×D |
0.05×D |
|
Završno glodanje (pod) |
500 - 800 |
13,000 - 21,000 |
0.04 - 0.08 |
0.2 - 0.5 |
0.7×D |
Preporučeni parametri za tokarenje aluminija 2024 (bez premaza / dijamantni umetci)
|
Operacija |
Brzina rezanja Vc(m/min) |
hraniti se f(mm/okretaj) |
Dubina rezanjaap(mm) |
Umetnite radijus nosarϵ(mm) |
|
Grubo tokarenje |
350 - 550 |
0.25 - 0.45 |
2.0 - 4.0 |
0.8 - 1.2 |
|
Završite tokarenje |
500 - 850 |
0.08 - 0.18 |
0.2 - 0.5 |
0.4 - 0.8 |
|
Precizno žljebljenje |
200 - 350 |
0.04 - 0.10 |
- |
Specifikacija širine |
Geometrija alata, podloge i upravljanje vijekom trajanja alata
Uobičajen način kvara u2024 T3 obrada aluminijaje mikro-lomljenje i bočno trošenje uzrokovano sastavnim intermetalnim česticama (Al2CuMg i Al6Mn).
Zahtjevi za geometriju alata za glodanje 2024
· Kut zavojnice: 45∘do 55∘. Visoki kutovi spirale povlače strugotinu prema gore i van iz dubokih džepova, dok smanjuju radijalne sile rezanja koje skreću tanke stijenke.
· Nagibni kut ( ):15∘do 20∘pozitivni rake. Oštri rezni rubovi smiču rad-otvrdnjavajući materijal 2024 radije nego da oru ili trljaju.
· Kut zazora ( ): 10∘do 15∘. Sprječava trljanje bočne strane alata o opružnu-zadnju površinu radnog-kaljenog aluminija.
· Završna obrada površine žljebova:Uglačan-ogledalo (Ra<0.1μm). Prevents sticky copper-bearing aluminum chips from adhering to the flute core.
Built-Up Edge (BUE) ublažavanje i evakuacija strugotine
Built{0}}Up Edge nastaje kada lokalni pritisak i toplina trenja zavare mikro-slojeve aluminija 2024 na oštricu. Ovaj-nakupljeni materijal povremeno se lomi, otkidajući komadiće podloge alata i uništavajući završnu površinu dijela (Ra>3.2μm).
Tehničke kontrole za prevenciju BUE:
1. Visoko{1}}rashladno sredstvo (HPC):Izravno rashladno sredstvo koje se isporučuje kroz vreteno ili držač alata pri 70 bara (1000 psi) cilja točno na čip-sučelje alata. Ovo spušta lokalnu temperaturu ispod prijelaza faze duktilnosti i ispire žilaste strugotine iz dubokih šupljina.
2. Koncentracija rashladnog sredstva:Održavajte koncentraciju od 8% do 10% vodo{2}}topljive sintetičke ili polu-sintetičke emulzije s aditivima za ekstremni tlak (EP) (bez sumpora/fosfora kako bi se izbjeglo mrljanje).
3. Održavanje velikog opterećenja strugotinom:Nikada se nemojte zadržavati ili hraniti presporo. Održavanje minimalnog posmaka od 0,05 mm/zubu osigurava da oštrica ostane ispod -očvrslog površinskog sloja koji je ostao nakon prethodnog prolaza.
2024. Obrada aluminijske ploče: 4 skupe inženjerske zamke
Zamka 1: Asimetrično uklanjanje zaliha na obradi ploče 2024-T351 (zamka deformacije)
Uobičajeno uvjerenje u strojnoj obradi aluminija je da je specificiranje2024 T351 aluminijjamči nultu deformaciju nakon-strojne obrade jer je ploča podvrgnuta kontroliranom istezanju od 0,5% do 3,0% kako bi se smanjio stres. Ova pretpostavka ne vrijedi kada se strojno obrađuju velike, asimetrične strukturne komponente.
Studija slučaja kvara tvornice Dazao
U 2018., Xiamen Dazao Machinery sklopio je ugovor za proizvodnju serije 1200 mm dugih konstrukcijskih potpornih greda za zrakoplove od 50 mm debljine2024 obrada aluminijske pločezaliha. Klijent je naveo 2024-T351.
Naš tim za strojnu obradu programirao je standardnu rutinu grube obrade u 3 osi: držanje ploče u hidrauličnom škripcu, gruba obrada 80% volumena džepa na strani A u jednom postavljanju, okretanje dijela i završna obrada strane B.
· Rezultat neuspjeha:Nakon odvajanja dijela nakon završnog prolaska, greda od 1200 mm povila se prema gore duž svoje uzdužne osi, pokazujući središnji otklon od 2,8 mm-što daleko premašuje dopuštenu toleranciju profila od ±0,15 mm. Cijela početna serija od 15 dijelova (ukupna cijena materijala i stroja 14.200 dolara) je rashodovana.
· Analiza temeljnog uzroka:Rastezanje do temperature T351 smanjuje toplinsko naprezanje na makro-razini, ali ne eliminira gradijent unutarnjeg naprezanja preko poprečnog-presjeka ploče. Strojno uklanjanje 80% materijala s jedne strane uništilo je unutarnju ravnotežu sila, dopuštajući preostalom neobrađenom donjem sloju da se skupi i povuče dio u banana krivulju.
· Dazao standardno procesno rješenje:
1. Simetrično uklanjanje zaliha jednake-dubine:Obradite 30% dubine na strani A, okrenite i obradite 30% dubine na strani B, ponovite naizmjeničnim prolazima kako biste održali ravnotežu momenta preko neutralne osi.
2. Srednje toplinsko rasterećenje:Izvedite srednji ciklus-odmaranja za ublažavanje stresa (150∘C tijekom 2 sata) između koraka grube i polu{1}}završne obrade.
3. Pričvršćivanje niske -sile stezanja:Upotrijebite vakuumske stezne glave ili rubne stezaljke -ograničenog okretnog momenta (8 Nm) tijekom završnih završnih prolaza kako biste spriječili-nazad oprugu nakon otpuštanja.

Zamka 2: eloksiranje površinske gorenja i mutna završna obrada na visoko-bakrenoj 2024 leguri
Voditelji nabave često određuju prozirnu anodizaciju tipa II ili eloksiranje tvrdog premaza tipa III na prilagođenim 2024 aluminijskim dijelovima pod pretpostavkom da će rezultati odgovarati izgledu legure 6061. To dovodi do odbijenih pošiljki.
Mehanizam kvara anodizacije
2024 aluminij sadrži do 4,9% bakra. Tijekom anodizacije sumpornom kiselinom, netopljive intermetalne čestice bakra (Al2CuMg) otapaju se brže od aluminijske matrice. To stvara mikroskopske praznine, lokaliziranu koncentraciju struje (gorenje) i kredasti, smećkasto-sivi oksidni film s niskom otpornošću na trošenje (<350 HV vs >450 HV na 6061).
Dazao rješenja za površinsku obradu
Za dijelove koji zahtijevaju zaštitu od korozije bez dimenzionalnog rasta ili opasnosti od opeklina od anodizacije, Dazao preporučuje:
1. MIL-DTL-5541 Kemijski film tipa II klase 1A (Alodine / SurTec 650):Preferirano za dijelove zrakoplovstva. Dodaje nultu debljinu filma, čuva električnu vodljivost i u potpunosti izbjegava spaljivanje bakrene faze.
2. Dazao stepenasti-naponski-protokol eloksiranja temperature:Kada se ne može pregovarati o eloksiranju tvrdog premaza tipa III (MIL-A-8625):
· Temperatura elektrolita: Snižena na 0∘C±1∘C (32∘F).
· Dodatak elektrolitu: Dodajte 15 g/L oksalne kiseline u kupku sumporne kiseline kako biste spriječili otapanje bakrene faze.
· Rampa gustoće struje: Počnite od 0,5 A/dm2i rampu do 2,5 A/dm2u 0,2 A/dm2 u koracima tijekom 15 minuta kako biste spriječili opekotine rubova.
Zamka 3: Galvanska korozija na sučeljima spojnica od nehrđajućeg čelika
Inženjeri koji projektiraju2024 aluminijski zrakoplovni dijelovičesto navodite spirale, vijke i klinove od nehrđajućeg čelika 304 ili 316 za visoko{2}}opterećene montažne spojeve.
Problem mikro-galvanske ćelije
U vlažnim, obalnim okruženjima ili okruženjima -s prskanjem soli (5% NaCl), razlika električnog potencijala između 2024-T3 (−0,68 V u odnosu na standardnu kalomel elektrodu) i nehrđajućeg čelika 316 (−0,08 V) stvara potencijal galvanske korozije od 0,60 V.
Budući da je aluminij 2024 anoda, dolazi do brzog pitinga izravno unutar otvora za vijke s navojem, uzrokujući skidanje navoja i katastrofalni kvar sklopa unutar 200 sati nakon izlaganja slanom spreju.
Protokol prevencije
· Površinska izolacija:Nanesite kromatni pretvorbeni premaz (MIL-DTL-5541) unutar svih navojnih rupa.
· Izbor pričvršćivača:Navedite čelične pričvršćivače presvučene kadmijem-ili pocinčanim-niklom (AMS 2417) umjesto golog nehrđajućeg čelika.
· Temeljni premaz barijere:Mokro -postavite sve konstrukcijske pričvrsne elemente pomoću epoksidne mase za fuge ili cink kromatne temeljne boje (MIL-PRF-23377).
Zamka 4: mikro-odlomljenje i oštećenje granica zrna u mljevenju s velikim-posmakom 2024-T851
Prilikom izvođenjaCNC obrada aluminija visoke čvrstoćena temperatu 2024-T851, strojari se susreću s većom tvrdoćom (130 HBW) i manjim istezanjem (6%) u usporedbi s temperamentom T351.
Pokušaj pokretanja dodavanja zuba (fz>0,18 mm) pri brzinama rezanja iznad 600 m/min izaziva mikro-krhotine na karbidnim reznim rubovima zbog udara tvrdog Al2CuMg taložne faze. Ovi mikro-napuknuti rubovi alata kidaju granice površinskih zrna izratka, stvarajući mikro-pukotine koje smanjuju vijek trajanja gotove komponente do 35%.
Strategija ublažavanja
· Ograničite posmak po zubu na 0,08−0,12 mm/zub u T851 stanju.
· Pratiti istrošenost alata pomoću senzora akustične emisije; zamijenite alat nakon istrošenja boka (VB) doseže 0,15 mm (nemojte koristiti alate do konvencionalne granice trošenja od 0,30 mm).
2024 Aluminijske CNC tolerancije i kontrola toplinske ekspanzije
Toplinsko širenje i mehanika kontrole temperature
Strojna obrada uskih tolerancija (±0,005 mm) na velikom2024 aluminijske zrakoplovne komponentezahtijeva upravljanje toplinskim rastom. Recenzirajući naševodič za tolerancije CNC obrade aluminijapruža dodatni kontekst o ograničenjima standarda ISO 2768-mK u odnosu na tolerancije preciznosti.
Formula toplinske ekspanzije
ΔL=L0⋅ ⋅ΔT
Gdje:
· ΔL=Promjena dimenzija (mm)
· L0= Nazivna dimenzija (mm)
· = Koeficijent toplinskog širenja (23,2×10⁻⁶ K−1)
· ΔT=Varijanca temperature od standarda 20∘C ()
Praktični proračun toplinskog utjecaja
Za strukturnu komponentu od 500 mm koja doživljava 6∘Porast temperature C zbog trenja pri rezanju ili nekondicioniranog zraka u radnji:
ΔL=500 mm×(23,2×10−6)×6∘C=0.0696 mm (69,6 μm)
Ova toplinska varijanca troši gotovo 70% standardnog opsega ukupne tolerancije od ±0,05 mm!
Standardi zaštite okoliša u trgovini Dazao
· Temperatura područja obrade zaključana je na 20∘C±0.5∘C (68∘F).
· Temperatura rashladnog sredstva regulirana preko aktivnih rashladnih jedinica na 19,5∘C±0.5∘C.
· U -procesu CMM inspekcija odgođena je 4 sata nakon-strojne obrade kako bi se omogućilo potpuno toplinsko izjednačavanje dijelova.
Učvršćivanje-tankih zidova i kontrola deformacije
Geometrije džepova u zrakoplovstvu često imaju debljinu poda i stijenke džepa do 0,8 mm. Prilikom strojne obrade složenih konstrukcijskih komponenti u zrakoplovstvu s debljinom stijenke do 0,8 mm, korištenje specijaliziranihUsluge 5-osne precizne 2024 strojne obrade aluminijaosigurava-pristup s više kutova dok minimalizira postavke radnog držanja i izobličenje dijelova.
Inženjerska pravila za tanko{0}}glodanje zidova:
1. Metoda stezanja:Zamijenite standardne mehaničke stezne čeljusti prilagođenim mekim čeljustima koje odgovaraju vanjskoj konturi ili koristite vakuumske stezne ploče s prilagođenim silikonskim perimetralnim brtvama.
2. Strategija putanje alata:Upotrijebite kontinuirano z-nivo spiralnog nagiba ili trohoidalne putanje alata umjesto izravnih koraka poniranja. Održavajte radijalnu dubinu rezanja (ae) ispod 10% promjera alata kako bi se smanjile sile potiskivanja.
3. Redoslijed obrade zidova:Završite unutarnje zidove džepova prije uklanjanja materijala sa suprotne vanjske strane. Okolni neobrađeni čvrsti materijal djeluje kao kruta potporna matrica.
Inspekcija geometrijskog dimenzioniranja i tolerancije (GD&T).
Za visoko{0}}precizne zrakoplovne komponente, procjena dimenzija oslanja se na koordinatne mjerne strojeve (CMM) koji koriste temperaturno{1}}kompenzirane rubinske igle.

Mogućnosti završne obrade i naknadne-obrade
Matrica usporedbe procesa za aluminij 2024
Odabir post{0}}obrade diktira konačno trošenje, koroziju i vijek trajanja CNC strojno obrađenog aluminija 2024. Pridržavanje strogihstandardi za završnu obradu površina u zrakoplovstvu i eloksiranjesprječava preuranjenu degradaciju komponenti u teškim radnim okruženjima.
|
Površinska obrada |
Vojni / industrijski standard |
Rast debljine |
Otpornost na koroziju (solni sprej) |
Utjecaj na vijek trajanja baze |
Primarna primjena |
|
Kemijski film (Alodine 1200S) |
MIL-DTL-5541 Tip I Klasa 1A |
<0.001 mm (Zanemarivo) |
168 sati |
0% (bez gubitka) |
Zrakoplovno električno lijepljenje / Temeljni premaz |
|
Kemijski film (SurTec 650) |
MIL-DTL-5541 tip II (bez heksadecimala) |
<0.001 mm |
168 sati |
0% (bez gubitka) |
Zrakoplovna i svemirska šasija usklađena s RoHS-om |
|
Sumporna anodizacija (tip II) |
MIL-A-8625 Tip II Klasa 1/2 |
0,005−0,015 mm |
336 sati |
−10% do −15% |
Općeniti nosači kućišta (zahtijeva nisku temperaturu) |
|
Anodizirani tvrdi premaz (Tip III) |
MIL-A-8625 Tip III Klasa 1 |
0,025−0,050 mm |
1000+ sati |
−25% do −40% |
Klizači-za visoko trošenje (zahtijeva posebnu kupku) |
|
Penjenje sačmom |
AMS 2431 |
Nula (sloj tlačnog naprezanja) |
Osnovna linija |
+30% do +50% |
Oprema zrakoplova-kritična za zamor |
|
Epoksidni temeljni premaz |
MIL-PRF-23377 |
0,015−0,030 mm |
2000+ sati |
0% |
Vanjski strukturni paneli zrakoplova |
Penjenje sačmom za produljenje životnog vijeka umora
Budući da eloksiranje smanjuje otpornost aluminija 2024 na zamor stvaranjem površinskih mikro-pukotina u krhkom oksidnom sloju, zrakoplovni crteži često zahtijevaju sačmarenje prije premazivanja površine.
· Mehanizam:Bombardiranje strojno obrađene površine 2024 sačmom od lijevanog čelika ili keramičkim kuglicama izaziva sloj tlačnog zaostalog naprezanja (150-250 MPa) do 0,25 mm dubine.
· Rezultat:Suprotstavlja se radnim napetostnim opterećenjima, sprječavajući nastanak pukotina uslijed zamora na mikro-zarezima površinskih oznaka alata (Ra).
Primjene u zrakoplovstvu i-visoke čvrstoće
Primarne kategorije primjene u zrakoplovstvu
2024 aluminijski zrakoplovni dijeloviodabrani su za komponente koje rade pod režimima vlačnog opterećenja i ciklusima vibracija gdje bi kvar legura bio katastrofalan.
1. Zatezne obloge donjeg krila i gornje prirubnice poluge:Djeluje prvenstveno u napetosti tijekom manevara leta. Visoka otpornost na lom (KIC) sprječava iznenadni kvar ako se razvije mikro{0}}pukotina.
2. Okviri trupa i obloge:Otporan je na ciklička naprezanja izazvana ciklusima pritiska i smanjenja tlaka u kabini.
3. Strukturni priključci i nosači stajnog trapa:Strojno izrađen od teških2024 obrada aluminijske pločekundak za podupiranje velikih udarnih opterećenja tijekom dodira.
4. Kućišta robotskih i obrambenih pokretača:Primjene s visokim zakretnim momentom--omjerom težine koje zahtijevaju krute unutarnje provrte za ležajeve.
Zašto 6061 ili 7075 ne mogu izravno zamijeniti 2024 u aplikacijama zamora?
· 6061-T6 Ograničenje:Nedostaje dovoljna granična vlačna granica razvlačenja (276 MPa naspram 325 MPa) i granica izdržljivosti (96 MPa naspram 138 MPa). Komponente redizajnirane u 6061 moraju povećati debljinu stijenke za 25-35%, eliminirajući uštedu mase.
· 7075-T6 Ograničenje:Dok 7075-T6 nudi veću statičku vlačnu granicu tečenja (503 MPa), njegova stopa širenja pukotina uslijed zamora pod cikličkim naprezanjem znatno je veća od 2024-T351. U režimima cikličkog opterećenja napetost-napetost, 2024-T351 traje duže od 7075-T6 faktorom 2:1 prije nego što dođe do pojave pukotine.
2024. Odabir proizvođača aluminijskih CNC dijelova i pokretači troškova
2024. Pokretači troškova CNC obrade aluminija
Razumijevanje strukture troškova odprecizna 2024 obrada aluminijaomogućuje timovima za nabavu da optimiziraju proračune bez žrtvovanja mehaničkih performansi.
Izravna usporedba troškova: materijal u odnosu na složenost strojne obrade
1. Premija za sirovine:Sirove 2024-T351 zalihe ploča koštaju približno 4.50 - $6,50/kg-otprilike 35% do 50% više od standardne ploče 6061-T6. Zalihe certificirane za zrakoplove s potpunom sljedivošću (AMS 4037) nose dodatnu premiju za pregled.
2. Vrijeme ciklusa obrade:Veća otpornost na rezanje i strogi posmaci/brzine potrebni za sprječavanje Built{0}}Up Edge povećavaju vrijeme ciklusa obrade za 20% u usporedbi s 6061.
3. Specijalizirana završna obrada površine:Rizici odbacivanja tijekom eloksiranja zahtijevaju strožu kontrolu kupke, povećavajući troškove u usporedbi sa standardnom komercijalnom završnom obradom.
DFM (Design for Manufacturability) savjeti za smanjenje jedinične cijene
· Radijusi kutova unutarnjeg džepa:Specificirajte radijus unutarnjeg okomitog kuta R Veći ili jednak 0,25 × dubina džepa. To omogućuje korištenje čeonih glodala većeg promjera pri maksimalnom MRR-u umjesto malih alata koji rade sporo po dubini.
· Standardizirati debljine zidova:Održavajte debljinu stijenke na ili više od 1,5 mm gdje je to moguće. Obrada ispod 1,0 mm zahtijeva specijalizirane lagane-putove alata i prilagođeno vakuumsko učvršćenje, povećavajući vrijeme strojnog ciklusa za 40%.
· Navedite T351 Temper Zadano: Unless elevated temperature capability (>120∘C) je potrebno, navedite 2024-T351 umjesto 2024-T3 ili T851. T351 sirovina ima široke zalihe, isplativa je i smanjuje stope otpada zbog ublažavanja stresa.
Ocjenjivanje proizvođača aluminijskih CNC dijelova iz 2024
Prilikom odabira a2024 proizvođač aluminijskih CNC dijelova, provjerite dobavljača u odnosu na ove inženjerske metrike:
|
Stavka kontrolnog popisa revizije |
Standardni zahtjev |
Zašto je to važno za aluminij 2024 |
|
Certifikati kvalitete |
ISO 9001:2015 / IATF 16949 / AS9100D |
Jamči kontrolu procesa i sljedivost serije materijala |
|
Sljedivost materijala |
MTC (Material Test Certificate) prema EN 10204 3.1 |
Sprječava krivotvorenu ili ne{0}}certificiranu zamjenu aluminija |
|
Kontrola temperature |
Klimatizirana-radionica za strojnu obradu (20∘C±1∘C) |
Neophodno za održavanje tolerancije od ±0,005 mm na aluminiju |
|
Sposobnost inspekcije |
CMM s kalibriranom toplinskom kompenzacijom |
Provjerava tolerancije profila i položaja nakon-olakšanja-stresa |
|
Strategija alata |
Namjenski DLC / karbid bez premaza za aluminij |
Sprječava degradaciju površine od neprikladnih premazanih alata |
Proizvodne mogućnosti i inženjerska podrška
Preciznost2024 CNC obrada aluminijazahtijeva iskusnog partnera u proizvodnji koji razumije metalurgiju legura, upravljanje zaostalim naprezanjem i osiguranje kvalitete zrakoplovne{0}}gradnje.
Od 2000. Xiamen Dazao Machinery pruža usluge precizne CNC strojne obrade za kritične aplikacije u zrakoplovstvu, obrani, medicini i robotici. Radeći prema sustavima kvalitete ISO9001:2015 i IATF16949:2016, naši 5-osni CNC obradni centri isporučuju tolerancije do ±0,005 mm (0,0002 in) na složenim 2024 aluminijskim strukturnim komponentama.

Često postavljana pitanja
01.Kako spriječiti da se aluminij 2024 izluči i izgori tijekom anodizacije?
02.Zašto se strojno obrađene aluminijske ploče 2024 deformiraju nakon otpuštanja?
03.Kako spriječiti zavarivanje aluminijskih čipova 2024 na CNC glodala?
04.Zašto je aluminij 2024 klasificiran kao nezavariv prema standardnim TIG/MIG postupcima?
05.Što uzrokuje otvrdnjavanje i trljanje alata pri glodanju navoja 2024 aluminija?
06.Kako kupci zrakoplovne industrije provjeravaju je li sirovina originalna 2024-T351?