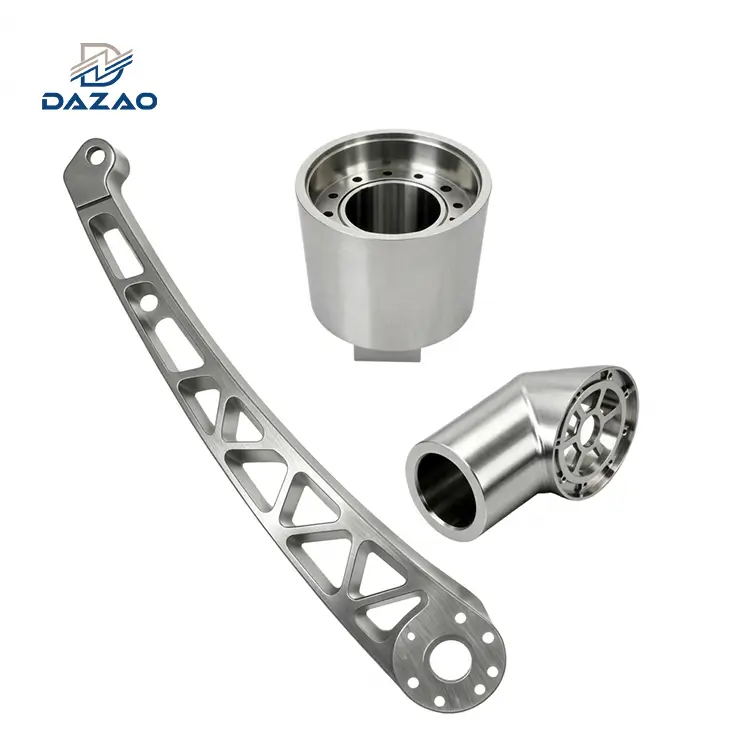
CNC obrada prototipaza aluminijske komponente zahtijeva balansiranje dimenzionalnih tolerancija, strukturne mehanike i varijabli naknadne-obrade. Standardne tolerancije slijede ISO 2768-m (±0,1 mm za dimenzije od 6–30 mm), dok značajke preciznosti dosežu ±0,005 mm preko-brzinskih 5-CNC glodajućih centara. Pretjerano određivanje uskih tolerancija preko geometrije koja se ne spaja eksponencijalno povećava troškove proizvodnje (C∝1/T1.5).
Primarni uzroci neuspjeha prototipa uključuju distorziju zaostalog naprezanja tijekom uklanjanja tankostjejnog -materijala, nekompenzirani rast debljine eloksiranja (5-25 µm po površini) i varijancu toplinske ekspanzije između podova strojarnice (30 stupnjeva ) i CMM inspekcijskih laboratorija (20 stupnjeva ). Implementacija rigoroznih pregleda dizajna za proizvodnost (DFM) i više{6}}tokova rada strojne obrade eliminira sukobe inženjerskih crteža i osigurava pouzdan prijelaz s jednogfunkcionalni aluminijski prototipdomale količine proizvodnje aluminija.
Strateška uloga aluminijskih prototipova u istraživanju i razvoju hardvera
Imperativ metalnih prototipova u funkcionalnoj provjeri
U inženjerstvu hardvera, strukturalna i toplinska validacija zahtijeva fizičke dijelove koji odražavaju svojstva konačne proizvodnje. Dok tehnologije aditivne proizvodnje poput stereolitografije (SLA), selektivnog laserskog sinteriranja (SLS) i modeliranja taloženog taloženja (FDM) nude brze vizualne iteracije, one otkazuju pod funkcionalnim mehaničkim opterećenjem. Plastični polimeri pokazuju nisku vlačnu čvrstoću, slabu otpornost na puzanje i nisko rasipanje topline.
Za rigorozno funkcionalno testiranje, aninženjerski prototipmoraju izdržati mehanička opterećenja-stvarnog svijeta, pritiske tekućine i toplinske cikluse.CNC obrada prototipapremošćuje jaz između digitalnih CAD dizajna i proizvodnog -hardvera. Strojno obrađeni metalni dijelovi daju izotropna svojstva materijala, eliminirajući interlaminarne smične greške svojstvene 3D ispisu sloj-po-sloj. Za širi pregled osnova strojne obrade, konzultirajte našopsežan vodič za CNC obradu aluminija.
|
Vlasništvo |
SLA smola (tvrda vrsta) |
FDM ABS plastika |
3D ispisani AlSi10Mg (DMLS) |
Strojno obrađeni Al6061-T6 |
|
Vlačna čvrstoća (MPa) |
40 – 55 |
30 – 40 |
330 – 400 |
310 |
|
Granica razvlačenja (MPa) |
30 – 40 |
20 – 30 |
230 – 260 |
276 |
|
Modul elastičnosti (GPa) |
2.1 – 2.8 |
1.8 – 2.3 |
68 – 75 |
68.9 |
|
Toplinska vodljivost (W/m·K) |
0.18 – 0.25 |
0.17 – 0.20 |
110 – 130 |
167 |
|
Izotropna mehanička pouzdanost |
Nisko (Anizotropno) |
Vrlo nisko (Cijepanje slojeva) |
Umjereno (rizici od poroznosti) |
Visoko (100% izotropno) |
|
Standard tolerancije dimenzija |
±0,20 mm |
±0,30 mm |
±0,10 mm |
±0,010 mm |
Izravno lasersko sinteriranje metala (DMLS) proizvodi funkcionalne metalne prototipove, ali površinska hrapavost (Ra6,3–12,5 µm) zahtijeva sekundarnu strojnu obradu kako bi se postigle uske tolerancije sklopa. Posljedično, subtraktivnoobrada prototipa aluminijaostaje primarni standard za funkcionalnu validaciju.

Materijalna ravnoteža: Zašto aluminij dominira u proizvodnji prototipa
Aluminijske legure predstavljaju preko 70% svih strojno obrađenih metalnih prototipova. Njihov odabir pokreću tri fizičke karakteristike:
1. Omjer snage-na-težine:Al6061-T6 pruža granicu razvlačenja od 276 MPa pri gustoći od 2,70 g/cm³, nudeći visoku strukturnu učinkovitost za zrakoplovne, automobilske i robotske sklopove.
2. Indeks obradivosti:Aluminijske legure rade 3 do 5 puta brže od srednje-ugljičnih čelika i titana. Visoka toplinska vodljivost raspršuje toplinu kroz strugotinu, a ne kroz obradak, smanjujući trošenje alata i opterećenje vretena tijekombrzi aluminijski prototiptrči.
3. Prijemljivost eloksiranja:Aluminij tvori kontrolirani, tvrdi sloj aluminijevog oksida (Al2O3) putem elektrokemijske obrade, poboljšavajući otpornost na koroziju, površinsku tvrdoću (do 60 HRC za tvrdi premaz tipa III) i dielektrični probojni napon.
Fizika tolerancija: Preciznost nasuprot mogućnosti izrade
Dimenzijska tolerancija definira dopuštenu varijaciju u fizičkoj dimenziji. Uprototip cnc obrade, preciznost izravno diktira jediničnu cijenu. Matematički odnos između troškova proizvodnje (C) i tolerancije dimenzija (T) slijedi inverznu krivulju snage:
C(T)=C0+k/Tn
Gdje C0 predstavlja osnovnu postavku i trošak materijala, k je konstanta sposobnosti procesa, a eksponent n obično se kreće između 1,2 i 1,8 za operacije CNC glodanja.
Pooštravanje tolerancije s ±0,05 mm na ±0,005 mm povećava troškove proizvodnje za 300% do 500%. Postizanje ±0,005 mm zahtijeva CNC strojeve s niskim-vibracijama,-okruženje s kontroliranom klimom, specijalizirane alate za rezanje, smanjene brzine dodavanja i 100% CMM inspekciju.
Cilj ovog inženjerskog vodiča
Ovaj vodič pruža inženjerima strojarstva, voditeljima projekata i osoblju za nabavu korisne inženjerske podatke. Opisuje kako odrediti tolerancije, odabrati legure, procijenitiusluge izrade prototipa od aluminija, i dizajnirati dijelove za minimiziranjetrošak aluminijskog prototipazadržavajući funkcionalnu izvedbu.
Empirijska perspektiva Dazao strojeva
Posluje od 2000. prema okvirima kvalitete ISO9001:2015 i IATF16949:2016,Strojevi Xiamen Dazaoproizveo preko 15.000 unikataprilagođeni aluminijski prototipovii male{0}}serije proizvodnje. Načini kvarova, podaci o toleranciji i DFM pravila u ovom vodiču odražavaju-stvarnu proizvodnu izvedbu u tvornici.
Standardi ISO 2768 i GD&T pravila za CNC aluminijske prototipove
Standardni okviri tolerancija i međunarodne specifikacije
U globaluizrada metalnih prototipa, dimenzije crteža bez izričitih oznaka tolerancije prema zadanim su međunarodnim standardima. Najčešći standard jeISO 2768-1, koji regulira linearne i kutne dimenzije.
|
Raspon nominalnih dimenzija (mm) |
ISO 2768-f (dobro) |
ISO 2768-m (srednji) |
ISO 2768-c (grubo) |
ISO 2768-v (vrlo grubo) |
|
0,5 do 3 |
±0,05 mm |
±0,10 mm |
±0,20 mm |
±0,40 mm |
|
Preko 3 do 6 |
±0,05 mm |
±0,10 mm |
±0,30 mm |
±0,50 mm |
|
Preko 6 do 30 |
±0,10 mm |
±0,20 mm |
±0,50 mm |
±1,00 mm |
|
Preko 30 do 120 |
±0,15 mm |
±0,30 mm |
±0,80 mm |
±1,50 mm |
|
Preko 120 do 400 |
±0,20 mm |
±0,50 mm |
±1,20 mm |
±2,50 mm |
|
Preko 400 do 1000 |
±0,30 mm |
±0,80 mm |
±2,00 mm |
±4,00 mm |
Za standardstrojno obrađeni aluminijski prototip, ISO 2768-m služi kao zadana osnova. Određivanje ISO 2768-f zahtijeva preciznu toplinsku stabilnost i namjenske završne prolaze.
Klase tolerancije preciznosti (±0,010 mm do ±0,005 mm)
Postizanje tolerancija preciznosti ispod ±0,010 mm zahtijeva specijaliziranu opremu, kontrolirane procese i visoku-preciznostUsluge 5-osne CNC obrade:
· Kinematika alatnog stroja:Linearne staklene vage s rezolucijom od 0,1 µm, algoritmima kompenzacije toplinske ekspanzije i dinamičkom ravnotežom vretena ispod 1,0 G.
· Odabir alata:Monokristalna dijamantna ili ultra{0}}fina mikrozrnasta karbidna glodala koja rade pri brzinama vretena većim od 18 000 okretaja u minuti.
· Kontrola okoliša:Temperatura prostora u radionici održavana je unutar ±1,0 stupnja kako bi se ograničilo širenje obratka tijekom dugih završnih operacija.
Geometrijsko dimenzioniranje i tolerancija (GD&T)
Linearne tolerancije kontroliraju veličinu značajke, aliGeometrijsko dimenzioniranje i tolerancija (GD&T)prema ASME Y14.5-2018 kontrolira oblik, orijentaciju, lokaciju i odvod.
Zašto dijelovi prolaze linearne provjere, ali ne sklapaju
Čest neuspjeh uprototip aluminijskih dijelovadogađa se kada linearne dimenzije zadovoljavaju specifikacije, ali sklapanje ne uspije zbog geometrijskih pogrešaka.
· Ravnost nasuprot paralelizmu:Stijenka kućišta može zadovoljiti specifikacije debljine u svakoj točki, ali ipak pokazati iskrivljen površinski profil koji sprječava brtvljenje na dodirnoj površini.
· Pomicanje pravog položaja:Razmak između dviju montažnih rupa može se mjeriti ispravno linearno, ali pomak van-osi uzrokuje zaglavljivanje vijaka tijekom sastavljanja.
· Pomak datumskog cilja:Značajke obrade u višestrukim postavkama bez jedinstvenog referentnog okvira datuma (DRF) uvode kumulativne pogreške pozicioniranja.
Tri uobičajene pogreške specifikacije tolerancije
Pogreška 1: Opća primjena uskih tolerancija
Dizajneri često primjenjuju zadane tolerancije bloka naslova crteža (npr. ±0,01 mm) na sve dimenzije. Ovo tjera strojara da pokreće ne-kritične značajke, kao što su vanjske skošene ivice i praznine, pri sporim posmacima s čestim izmjenama alata, napuhujućiusluga CNC obrade prototipatrošak.
Pogreška 2: Ignoriranje tolerancije Stack-Up Analysis
Kod sastavljanja višestrukihprilagođeni aluminijski prototipovi, pojedinačne tolerancije značajki se nakupljaju.
KorištenjeNajgori-tolerancija-skupmodel:

KorištenjeStatistički korijen zbroja kvadrata (RSS).model:

Ako svaka od pet spojnih komponenti ima toleranciju od ±0,08 mm, u najgorem{1}}slučaju skup-doseže ±0,40 mm. Ovo odstupanje može uzrokovati smetnje na kliznim vratilima ili ostaviti široke praznine na zatvorenim kućištima.
Pogreška 3: Određivanje geometrija koje krše fiziku alata
· Nula-unutarnji kutovi radijusa:Krajnja glodala su cilindrična. Oštar unutarnji okomiti zid od 90 stupnjeva zahtijeva beskonačno mali radijus alata. Navođenje R=0 zahtijeva sekundarnu obradu električnim pražnjenjem (EDM), što povećava troškove. Projektanti bi trebali odrediti polumjere unutarnjih kutova najmanje 15% veće od standardnih radijusa glodala (npr. R=3.5 mm za glodalo od 6 mm) kako bi se omogućilo kontinuirano kretanje putanje alata bez zadržavanja.
· Visok{0}}omjer dubokih džepova:Obrada zida ili džepa dubljeg od 8 puta promjera alata uzrokuje deformaciju alata:
Gdje otklon (δ) eksponencijalno raste s duljinom alata (L). Otklon alata uzrokuje lupanje zidova, pogreške u konusnom obliku i lomljenje alata.

Stvarni-načini kvarova u brzoj izradi aluminijskih prototipova
1: Deformacija tankog-zida i-deformacija stezanja
Studija tehničkog slučaja: Kućište senzora za zrakoplove
· Materijal:Al6061-T6 pločasti materijal (početna debljina 50 mm).
· Geometrija dijela:220 mm × 140 mm pravokutno kućište s 1,2 mm debljine stijenke i 1,5 mm debljine poda.
· Kvar:Nakon otpuštanja dijela iz vakuumskog učvršćenja, pod se povio prema gore za 0,38 mm, premašivši toleranciju ravnog brtvljenja od 0,05 mm.
Analiza temeljnog uzroka
1. Distribucija zaostalog naprezanja:Ekstrudirane i valjane aluminijske ploče sadrže unutarnja polja naprezanja (σstvar) nastalih tijekom brzog kaljenja u procesu toplinske obrade T6.
2. Asimetrično uklanjanje materijala:Asimetrično uklanjanje materijala oslobađa unutarnje naprezanje neravnomjerno, uzrokujući da se komponenta savija prema strani s većom zaostalom napetosti.
3. Preko-Sila stezanja:Primjena velikih hidrauličkih ili mehaničkih sila stezanja tijekom završnih operacija elastično deformira elemente tankih stijenki. Kada se pusti, materijal se vraća u svoje nesputano stanje.
Dazao inženjerski protokol za ublažavanje
· Tijek rada za ublažavanje stresa s više-prolaskom:
1. Grubo obradite sve strane kako biste ostavili 1,5 mm osnovnog materijala.
2. Izvršite žarenje za smanjenje toplinskog naprezanja: zagrijavajte na 180 stupnjeva 3 sata, nakon čega slijedi sporo hlađenje u peći.
3. Polu{1}}mašina za ostavljanje 0,3 mm osnovnog materijala.
4. Potpuno otpustite stezaljku kako biste smanjili unutarnje naprezanje.
5. Lagano ponovno -stegnite pomoću prilagođenih mekih čeljusti ili vakuumskih učvršćivača za završni završni prolaz.
· Simetrično uklanjanje zaliha:Obradite jednake dubine materijala s obje strane matične ploče kako biste održali unutarnju ravnotežu naprezanja.
Bolna točka 2: Razlike između 2D inženjerskih crteža i 3D CAD modela
Industrijski sukob
Čest izvor prerade ucnc obrada prototipadogađa se kada je 3D STEP/IGES model u sukobu s 2D PDF crtežom.
· Tipični scenarij:Inženjer ažurira promjer rupe s 8,00 mm na 8,50 mm na listu s detaljima 2D crteža, ali izostavlja ažuriranje temeljnog 3D čvrstog modela.
· Dilema proizvođača:CAM programeri generiraju putanje alata izravno iz 3D CAD modela. Ako odaberu alat temeljen na 3D geometriji, gotovi dio neće proći pregled 2D PDF crteža.
Pravni presedan i standardni operativni protokol
To tvrde industrijski standardi2D PDF crteži imaju pravnu prednost nad geometrijom 3D modelaosim ako nije drugačije navedeno u ugovoru o narudžbi.
Dazao automatizirana pret{0}}proizvodna provjera
Kako bi spriječio sukobe crteža, Dazao implementira automatizirani postupak provjere valjanosti DFM-a prije pokretanja CAM programiranja:
Ovaj protokol identificira nepodudaranje parametara prije nego što se generiraju putanje alata, sprječavajući otpad komponente.
Bolna točka 3: Puzanje ponude, skriveni troškovi i pomak proizvodnje
Puzanje cijena
Početne niske-procjene troškova za abrzi aluminijski prototipmože balonirati zbog sekundarnih operacija koje nisu kotirane:
Transparentnost u ponudi zahtijeva potpunu raščlambu-stavke vremena obrade, naknade za postavljanje, završnu obradu površine i inspekcije osiguranja kvalitete.
Pomak kvalitete u-izvođenjima s malom količinom
Čest izazov pri prijelazu s jednog prototipa namale količine proizvodnje aluminija(50 do 1000 jedinica) je dimenzionalni pomak po šarži.
· Uzroci odstupanja serije:
1. Trošenje alata za rezanje:Recesija rubova na alatima od tvrdog metala povećava sile rezanja i pomicanje dimenzija tijekom dugih vožnji.
2. Toplinski drift kinematike CNC stroja:Kako vreteno radi kontinuirano, toplinsko nakupljanje širi kuglične vijke osi Z, uzrokujući puzanje dubine elementa tijekom vremena.
3. Trošenje učvršćenja:Klinovi za lociranje na mekim čeljustima se troše tijekom višestrukih ciklusa stezanja, uzrokujući pomak referentne točke.
Napredne mjeriteljske i procesne nijanse u izradi prilagođenih aluminijskih prototipova
Varijacije temperature okoline i sporovi o toleranciji od mikro-inča
Jednadžba toplinskog širenja
Odstupanja u inspekciji dimenzija često se javljaju kada se dijelovi mjere u ne-standardiziranim okruženjima. Aluminij ima visok linearni koeficijent toplinske ekspanzije (CTE):
ΔL=L0⋅ ⋅ΔT
Gdje:
· L0=Nazivna dimenzija (mm)
· = Koeficijent toplinskog širenja za Al6061 (23,6×10⁻⁶ K−1)
· ΔT=Temperaturna razlika u odnosu na standardnu referentnu temperaturu (Tref=20∘C/68∘F)
Spor oko-mjeranja stvarnog svijeta
Radionica radi bez kontrole klime na temperaturi okoline od 32 stupnja ljeti. Duljine 500 mmstrojno obrađeni aluminijski prototipkonstrukcijski okvir se strojno obrađuje i provjerava pomoću čeljusti na proizvodnom podu.
ΔL=500 mm⋅(23,6×10−6 K−1)⋅(32∘C−20∘C) =0.1416 mm (141,6 μm)
Strojar mjeri dio na 32 stupnja kao 500,00 mm. Nakon isporuke, kupac pregledava komponentu unutar klimatizirane-CMM prostorije na 20 stupnjeva. Izmjerena duljina pada na 499,86 mm. Ako crtež zahtijeva toleranciju od 500,00 ± 0,05 mm, dio se odbija kao premali.
Dazao standard toplinske stabilizacije
1. Protokol termičkog namakanja:Svi prototipovi aluminijskih dijelova koji stižu iz strojarnice moraju ostati u mjeriteljskom laboratoriju CMM najmanje 4 sata prije završne inspekcije kako bi se postigla toplinska ravnoteža na 20 stupnjeva ± 0,5 stupnjeva.
2. Na-provjeri temperature stroja:Visoko{0}}precizni 5-osni CNC strojevi u Dazaou integriraju toplinske senzore na kuglastim vijcima i vretenima, dinamički pomičući koordinate osi na temelju očitanja temperature obratka u stvarnom vremenu.
Pre-kompenzacijski zahvati površinskog premaza i kvarovi ležajeva
Anodiziranje je proces elektrokemijske pretvorbe koji površinski aluminij pretvara u aluminijev oksid (Al2O3). Anodizacija raste i prema unutra u podlogu i prema van od izvorne površine.
Pravila dimenzija anodizacije
· Sumporna anodizacija tipa II:Tipična debljina filma kreće se od 10 µm do 20 µm. Dimenzionalno nakupljanje po površini iznosi 50% ukupne debljine (5 µm do 10 µm). Time se vanjski promjer igle povećava za 10 µm do 20 µm i smanjuje unutarnji promjer rupe za 10 µm do 20 µm.
· Anodiziranje tvrdog premaza tipa III:Tipična debljina filma kreće se od 25 µm do 50 µm. Dimenzionalno nakupljanje po površini doseže 12,5 µm do 25 µm, pomičući vanjske promjere za 25 µm do 50 µm.
Pomak promjera koraka u unutarnjim navojima
Anodiziranje unutarnjih M6×1.0 navoja bez pred-kompenzacije često uzrokuje zaglavljivanje vijaka. Efektivni promjer koraka (d2) unutarnjeg navoja od 60 stupnjeva smanjuje se prema:

Gdje je tizgraditije vanjski rast po površini. Povećanje površine od 10 µm smanjuje zazor unutarnjeg promjera koraka za 40 µm, uzrokujući zaglavljivanje standardnih M6 vijaka tijekom sastavljanja.
Tijek rada Dazao prije-kompenzacije CAM-a
Da biste održali tolerancije nakon-nanošenja premaza za ISO H7 preša{2}}ležajni rukavac (npr. Ø28.000 +0.021/-0,000 mm) podvrgnut eloksiranju tvrdog premaza tipa III (debljine 50 µm):
1. Izračunajte površinski rast:(0,025 mm).
2. Podesite cilj CAM obrade:Obradite unutarnji provrt promjera većeg za 0,050 mm. Ciljana veličina pre-eloksiranog otvora=Ø28,050 mm.
3. Izvršite elektrokemijsku obradu:Tvrdi sloj eloksiranja taloži 0,025 mm po površini, smanjujući konačni ID natrag na potrebnih Ø28.000 mm.

Istrošenost alata i pomak učvršćenja u prototipu-na-mali-prijelaz volumena
Prelazak sa singlacnc aluminijski prototipdo serije od 500 jedinica uvodi progresivno trošenje alata i deformaciju učvršćenja.
Fizika recesije ruba alata
Dok glodala od karbida režu aluminij, abrazivne inkluzije silicija uzrokuju trošenje boka (VB). Zaobljenje ruba alata povećava radijalne sile rezanja (Fr), izazivajući otklon alata:
Fr ∝ VB0.65
Kao Frpovećava, alat se savija od obratka, uzrokujući smanjenje promjera provrta i širenje izbočina preko uzastopnih dijelova.
Kontrole stabilnosti proizvodnje Dazao
· Postavka alata za automatski in-proces:Laserski uređaji za postavljanje alata mjere polumjer alata (r) i duljinu (L) unutar stroja svakih 25 operacija, primjenjujući-dinamičke pomake u stvarnom{1}}vremenu na memoriju CAM registra.
· Umetci za učvršćenje od kaljenog čelika:Meke čeljusti nadograđene su na klinove za lociranje od kaljenog D2 čelika (60 HRC) za narudžbe veće od 50 jedinica, čime se eliminira trošenje referentne točke tijekom ponovljenog stezanja.
Matrica odabira aluminijske legure za inženjerske prototipove
Odabir odgovarajuće legure uravnotežuje mehaničku čvrstoću, otpornost na koroziju, kompatibilnost završne obrade površine i jediničnu cijenu.
Detaljni profili legure
Al6061-T6: Univerzalni standard
Al6061-T6 sadrži silicij i magnezij kao svoje primarne legirajuće elemente. Omogućuje uravnoteženu obradivost, zavarljivost i otpornost na korozijsko pucanje pod utjecajem okoliša. Lako prihvaća eloksiranje tipa II i tipa III, što ga čini zadanim izborom materijala za funkcionalne prototipove.
Al7075-T6: Zrakoplovna i svemirska oprema visoke čvrstoće
Legiran s cinkom (5,1–6,1%) i magnezijem (2,1–2,9%), Al7075-T6 daje vlačnu čvrstoću do 572 MPa, slažući se s mnogim konstrukcijskim čelicima uz zadržavanje jedne-trećine masene gustoće. Koristi se u konstrukcijskim nosačima za zrakoplovstvo, visokonapregnutim robotskim rukama i trkaćim ovjesnim rukama. Međutim, njegov visok sadržaj bakra smanjuje otpornost na koroziju, zahtijevajući zaštitnu anodizaciju.
Al2024-T3: Visoka otpornost na zamor
Sadrži bakar (3,8–4,9%) kao primarni aditiv, Al2024-T3 pokazuje visoku žilavost na lom i otpornost na ciklički zamor. Koristi se u oblogama krila zrakoplova i konstrukcijskim elementima opterećenim napetostima. Obradivost je visoka, ali zavarljivost je loša i zahtijeva zaštitne premaze za sprječavanje galvanske korozije.
Al5052-H32: Metalni lim i kućišta koji se-ne mogu toplinski obraditi
Magnezij (2,2–2,8%) služi kao primarni pojačivač čvrste-otopine u Al5052. Ne može se toplinski -tretirati do viših temperatura, ali nudi visoku obradivost za kombiniranu CNC obradu i operacije savijanja metalnog lima, uz visoku otpornost na morsku koroziju.
Tehnička matrica usporedbe materijala
|
Oznaka legure |
Vlačna čvrstoća tečenja (MPa) |
Tvrdoća (Brinell / HB) |
Ocjena obradivosti (%) |
Otpornost na koroziju |
Kvaliteta eloksiranja |
Faktor troškova sirovina |
Idealna primjena |
|
Al6061-T6 |
276 |
95 |
90% |
Izvrsno |
Izvrsno |
1.0x |
Strukturalna kućišta, nosači, hladnjaci |
|
Al7075-T6 |
503 |
150 |
70% |
Umjereno |
Dobro |
2.1x |
Zrakoplovne poluge,-robotika visokog stresa |
|
Al2024-T3 |
345 |
120 |
75% |
Jadno |
Fer |
1.8x |
Visok{0}}komponente leta za zamor |
|
Al5052-H32 |
193 |
60 |
55% |
Vrhunski |
Dobro |
1.1x |
Brodski kućišta, savijeni nosači |
|
Al7050-T7451 |
469 |
140 |
65% |
Dobro |
Fer |
2.6x |
Debele zrakoplovne pregrade |
Pravila optimizacije DFM-a i analiza smanjenja troškova prototipa
Pet strukturnih elemenata cijene prototipa
Za dublji uvid u čimbenike određivanja cijena, pogledajte naš kompletananaliza troškova CNC obrade aluminija.
1. Sati stroja / vrijeme vretena (50%):Satnica stroja pomnožena s vremenom ciklusa. Duboki džepovi, visoki zahtjevi za završnu obradu površine i složene putanje alata u 5 osi povećavaju ukupno vrijeme ciklusa.
2. Zalihe sirovina (15%): Billet size required to enclose the part envelope. High scrap rates (removing >85% početne mase trupca) povećavaju troškove materijala.
3. Učvršćivanje i postavke strojeva (15%):Ne-ponavljajući troškovi inženjeringa (NRE) za programiranje CAM putanja alata, postavljanje radnih koordinatnih sustava (WCS) i strojnu obradu prilagođenih mekih čeljusti.
4. Površinska obrada (10%):Troškovi sekundarne obrade za pjeskarenje, eloksiranje tipa II/III, lasersko označavanje i precizno maskiranje.
5. Osiguranje kvalitete & CMM mjeriteljstvo (10%):Izvješća prve inspekcije proizvoda (FAI), GD&T verifikacija i dokumentacija izvješća o ispitivanju materijala (MTR).
Šest DFM pravila za smanjenje troškova prototipa
Primjenjujući naše praktičnevodič za dizajn CNC obrade aluminijatijekom faze CAD modeliranja osigurava maksimalnu preciznost uz minimalne troškove.
Pravilo 1: Optimizacija radijusa (R Veći ili jednak 0,35 × dubina)
Izbjegavajte oštre prijelaze od poda-do-zida. Radijusi unutarnjeg okomitog kuta trebaju biti jednaki najmanje jednoj-trećini dubine šupljine. To dopušta upotrebu većih, krućih čeonih glodala, koja rade pri većim opterećenjima strugotine bez klepetanja alata.
Pravilo 2: Standard minimalne debljine stijenke
Održavajte minimalnu debljinu stijenke od najmanje 0,8 mm za poduprte unutarnje rebra i 1,5 mm za nepoduprte vanjske stijenke. Tanji zidovi zahtijevaju spori korak-preko završnih prolaza za kontrolu deformacije, povećavajući vrijeme ciklusa.
Pravilo 3: Dubina navoja kapice na2×Nazivni promjer
Urezivanje navoja dublje od dvostrukog nominalnog promjera navoja (2D) omogućuje zanemarivo poboljšanje strukturne čvrstoće zahvaćanja navoja, dok eksponencijalno povećava rizik od loma navoja unutar dubokih rupa.
Maksimalna dubina navoja=2.0⋅Dnominalni
Pravilo 4: Konsolidirajte orijentacije postavljanja
Geometrija dizajna tako da se značajke mogu strojno obrađivati u 3 ili manje usmjerenja. Svaki dodatni korak postavljanja zahtijeva fizičku ručnu intervenciju, ponovnu kalibraciju WCS-a i izradu specijalizirane meke-čeljusti.
Pravilo 5: Ograničite omjere širine šupljine (dubina-na-širinaManje ili jednako 4:1)
Džepovi dublji od 4 puta veći od njihove širine prisiljavaju strojara da koristi-alate s dugim dohvatom. Smanjena krutost alata zahtijeva lakše rezne prolaze za upravljanje otklonom alata, povećavajući vrijeme obrade.
Pravilo 6: Standardizirajte specifikacije rupa
Poravnajte veličine rupa sa standardnim promjerima svrdla (npr. 3,0 mm, 4,2 mm, 5,0 mm, 6,8 mm, 8,5 mm). Prilagođene veličine rupa zahtijevaju ne-standardna razvrtala ili specijalizirane spiralne interpolacijske prolaze glodanja.
Dazao studija slučaja smanjenja-troška
Optimizacija kardanske ruke drone kamere
· Početni dizajn kupca:Strojno izrađen od čvrstog bloka Al7075-T6. Značajke su uključivale unutarnje džepove nultog radijusa, bočne stijenke debljine 0,5 mm, duboke izreze omjera 12:1 i prilagođene dubine konca (3,5D).
· Izvorni jedinični trošak (10 prototipova):485,00 USD / dio
· Dazao DFM radnje optimizacije:
1. Izbor konvertirane legure iz Al7075-T6 u Al6061-T6 (dovoljan izračunati faktor sigurnosti razvlačenja od 2,8).
2. Povećana debljina stijenke s 0,5 mm na 1,2 mm.
3. Modificirani radijusi unutarnjih kutova s R=0.5 mm na R=3.0 mm.
4. Ograničena dubina navoja na 1,8D.
5. Konsolidirane značajke bočnih-rupa za smanjenje orijentacije postavljanja s 5 na 2.
· Konačni jedinični trošak:281,30 USD / dio (Smanjenje jediničnih troškova od 42%.bez ugrožavanja čvrstoće strukture ili sučelja za montažu kamere).
Naknadna-obrada i utjecaj završne obrade na mehanička odstupanja
Post-postupci strojne obrade mijenjaju profil dimenzija i hrapavost površinealuminijski prototip.
Mehanika pjeskarenja kuglica
Peskarenje perlama projicira medij staklene kugle (100–170 mesh) pri kontroliranom tlaku zraka (0,3–0,5 MPa) kako bi se uklonili tragovi alata i proizvela jednolika mat površina.
· Dimenzionalni utjecaj:Uklanja 2 µm do 5 µm metalne podloge s izloženih vanjskih površina.
· Pomak hrapavosti:Zaglađuje visoke izbočine alata (Ra3.2 μm→Ra1,6 μm), ali prekomjerno -pjeskarenje kritičnih brtvenih površina može pogoršati planarnost.
Mogućnosti eloksiranja
Prilikom ocjenjivanjamogućnosti završne obrade eloksirane površine, inženjeri moraju uzeti u obzir rast zaštitnog filma i tvrdoću površine u tri osnovne industrijske klasifikacije:
· Anodizacija tipa I (kromna kiselina):Daje tanak sloj (1 µm do 3 µm). Koristi se na-komponentama zrakoplovstva osjetljivim na zamor zbog neznatnog smanjenja vijeka trajanja od zamora.
· Anodizacija tipa II (sumporna kiselina):Debljina sloja od 10 µm do 20 µm. Pruža umjerenu otpornost na habanje i prihvaća boje u boji (crna, crvena, plava, prozirna).
· Anodiziranje tvrdog premaza tipa III:Debljina sloja od 25 µm do 50 µm. Povećava površinsku mikrotvrdoću na 400–600 HV (50–55 HRC), pružajući otpornost na habanje usporedivu s kaljenim alatnim čelikom.
Precizne tehnike maskiranja
Kada specifične zone (kao što su podloge za uzemljenje, spojevi ležajeva ili klizni rukavci) moraju ostati sirovi aluminij ili održavati stroge tolerancije, prije eloksiranja primjenjuje se posebno maskiranje:
· Silikonski čepovi i potezni-čepovi:Zabrtvite slijepe i kroz-rupe s navojem od tekućina za eloksiranje.
· Precizna die{0}}cut vinilna traka:Maskira ravne spojne površine i kontakte za električno uzemljenje.
· Tekuće maskirne smole:Nanosi se putem automatiziranih dozatora na složene zakrivljene površine časopisa, stvrdnjava pomoću UV svjetla i odstranjuje se nakon -anodizacije.
Matrica za završnu obradu površine
|
Završni postupak |
Tipična promjena debljine sloja |
Promjena hrapavosti površine (RaRa) |
Površinska tvrdoća |
Električna vodljivost |
Primarna funkcija |
|
Kao -strojno (standardno) |
0,000 mm |
1.6 − 3.2 μm |
Osnovna legura (95 HB) |
Potpuno vodljiv |
Ispitivanje sirove funkcionalne prilagodbe |
|
Fino prolazno glodanje |
0,000 mm |
0.4 − 0.8 μm |
Osnovna legura (95 HB) |
Potpuno vodljiv |
O-prstenaste brtve, sjedišta ležajeva |
|
Pjeskarenje kuglica (staklo) |
-0,003 mm |
1.2 − 1.8 μm |
Osnovna legura |
Potpuno vodljiv |
Uklanjanje oznaka usmjerenog alata |
|
Anodizirati tip II |
+0.005 do +0.010 mm |
+0.2 µm pomaka |
200 – 300 HV |
Ne{0}}provodljiv (izolator) |
Kozmetičko bojanje, lagano nošenje |
|
Tvrda dlaka tipa III |
+0.012 do +0.025 mm |
+0.5 µm pomaka |
400 – 600 HV |
Ne{0}}provodljiv (izolator) |
Ekstremno trošenje, hidraulički otvori |
|
Kemijski film (kromat) |
< +0.001 mm |
Nema promjene |
Osnovna legura |
Vodljivi |
Zaštita od korozije s EMI uzemljenjem |
Strategija skaliranja: od prototipa do-niskoserijske proizvodnje
Prelazak s jednog prototipa namale količine proizvodnje aluminija(50 do 1000 komponenti) zahtijeva prijelaz s ručnih postavki na ponovljive proizvodne procese.
Evolucija učvršćenja: nadgrobni spomenici od jednog-dijela do više-stanica
· Učvršćivanje prototipa:Koristi standardne strojne škripce i meke čeljusti. Strojna obrada se izvodi jedan po jedan dio, što rezultira višim troškovima rada po jedinici.
· Učvršćivanje-proizvodnje male količine:Koristi-pričvršćivače za nadgrobne spomenike s više stanica montirane na 4-osne ili 5-osne horizontalne obradne centre (HMC). Više trupaca učitava se na jedno učvršćenje, smanjujući troškove izmjene alata i povećavajući vrijeme neprekidnog rada stroja.
Protokoli kontrole kvalitete
Održavanje ponovljivosti dimenzija kroz proizvodne serije zahtijeva rigorozuCMM inspekcija i kontrola kvaliteteprotokoli.
Prva inspekcija proizvoda (FAI)
Prije pokretanja proizvodne serije, generira se potpuno izvješće o prvoj inspekciji proizvoda (FAI) u skladu sa smjernicama AS9102. Svaka dimenzija crteža, GD&T oznaka i certifikacija materijala mjere se, verificiraju i dokumentiraju.
Statistička kontrola procesa (SPC)
Tijekom proizvodnih ciklusa, kritične karakteristike (CC) i ključne kontrolne karakteristike (KCC) prate se pomoću kontrolnih karata (Cpi Cpakindeksi).

Održavajte cilj CpakVeći ili jednak 1,33 kako bi se osiguralo da varijabilnost procesa ostaje unutar navedenih granica crtanja.
Matrica odluke kupca i okvir za procjenu dobavljača
Procjena potencijaladobavljač aluminijskih prototipazahtijeva provjeru njihove infrastrukture opreme, sustava kvalitete i inženjerskih sposobnosti.
Kontrolni popis za procjenu sposobnosti dobavljača
1. Profil strojne opreme:Rade li u objektu 4-osni i 5-osni CNC centri za glodanje opremljeni brzim vretenima i aktivnom toplinskom kompenzacijom?
2. U-kućna mjeriteljska oprema:Je li tvornica opremljena namjenskim laboratorijem za-kontrolu klime u kojem se nalazi koordinatni mjerni stroj (CMM) s kalibriranim sondama za skeniranje?
3. Certifikati kvalitete:Posjeduje li proizvođač -certificirane treće strane ISO9001:2015 ili IATF16949:2016 vjerodajnice za upravljanje kvalitetom?
4. DFM inženjerski pregled:Pruža li dobavljač službeni tehnički pregled DFM-a s detaljima o ograničenjima pristupa alatu, prilagodbama radijusa i kompenzaciji prethodnog premaza prije početka proizvodnje?{0}}
Pet potrebnih ulaznih dokumenata za podnošenje Zahtjeva za ponudu
Da biste dobili točnu i pravovremenu ponudu za acnc aluminijski prototip, osigurati sljedećih pet ulaza:
1. 3D CAD model:Izvorna STEP (.step) ili IGES (.iges) datoteka.
2. 2D inženjerski crtež:PDF format koji sadrži eksplicitne GD&T oblačiće, kritične tolerancije pristajanja, referentne ciljeve i specifikacije navoja.
3. Specifikacija materijala:Točna oznaka legure i temperature (npr. Al6061-T6, Al7075-T6).
4. Oblačić za završnu obradu površine:Detaljne specifikacije premaza (npr. MIL-A-8625 Tvrdi premaz tipa III, proziran sloj 1, debljina 50 µm) s jasno definiranim maskirnim zonama.
5. Količina narudžbi i ciljni raspored:Količina potrebna za početnu provjeru valjanosti prototipa uz predviđene male{0}}zahtjeve proizvodnje.
Zašto odabrati Xiamen Dazao Machinery kao partnera za izradu prototipa?
Osnovano 2000. godine,Strojevi Xiamen Dazaoupravlja specijaliziranim proizvodnim pogonom opremljenim više{0}}osnim CNC strojevima i automatiziranom mjeriteljskom opremom. Naš inženjerski tim provodi pred{2}}proizvodne DFM preglede na svakom CAD modelu, procjenjujući slaganje-tolerancije, pristup alatu i nadogradnju-prevlake kako bi se spriječili problemi s kvalitetom prije rezanja metala. Trebate li singlfunkcionalni aluminijski prototipili male{0}}serijske proizvodnje, Dazao isporučuje komponente izrađene prema točnim inženjerskim specifikacijama.
Zaključak i djelotvorni sljedeći koraci
Visoka-preciznostobrada prototipa aluminijazahtijeva odabir materijala za balansiranje, GD&T oznake, toplinsku stabilnost, rast završne obrade površine i kontrole procesa proizvodnje. Pre-navođenje tolerancija bez uzimanja u obzir fizike proizvodnje povećava troškove proizvodnje i produljuje vrijeme isporuke. Primjenom čvrstih načela DFM-a, uspostavom jedinstvenih struktura datuma i uzimanjem u obzir pomaka dimenzija nakon-obrade, proizvodni timovi mogu optimizirati jedinične troškove uz održavanje funkcionalne pouzdanosti.
Sljedeći inženjerski koraci
Pregledajte svoje CAD modele i 2D inženjerske crteže u odnosu na DFM načela navedena u ovom vodiču.
Provjerite specifikacije navoja i tolerancije rukavca ležaja kako biste bili sigurni da je rast površine nadoknađen.
Pošaljite svoje datoteke našem inženjerskom timu za sveobuhvatan DFM pregled i ponudu-stavke.

FAQ
01.Zašto se moj aluminijski prototip s tankim-stjenkama povijao nakon što sam ga skinuo sa škripca?
02.Kako spriječiti da eloksiranje uništi moje uske tolerancije otvora ležaja?
03.Zašto moja radionica odbija moj 2D PDF crtež kada 3D STEP datoteka izgleda ispravno?
04.Zašto CMM inspekcija nije uspjela kada su čeljusti u radionici pokazale točne nazivne dimenzije?
05.Koja je-najekonomičnija aluminijska legura za funkcionalno testiranje prototipa?
06.Kako mogu izbjeći neočekivane skrivene naknade za svoje prilagođene ponude prototipa aluminija?