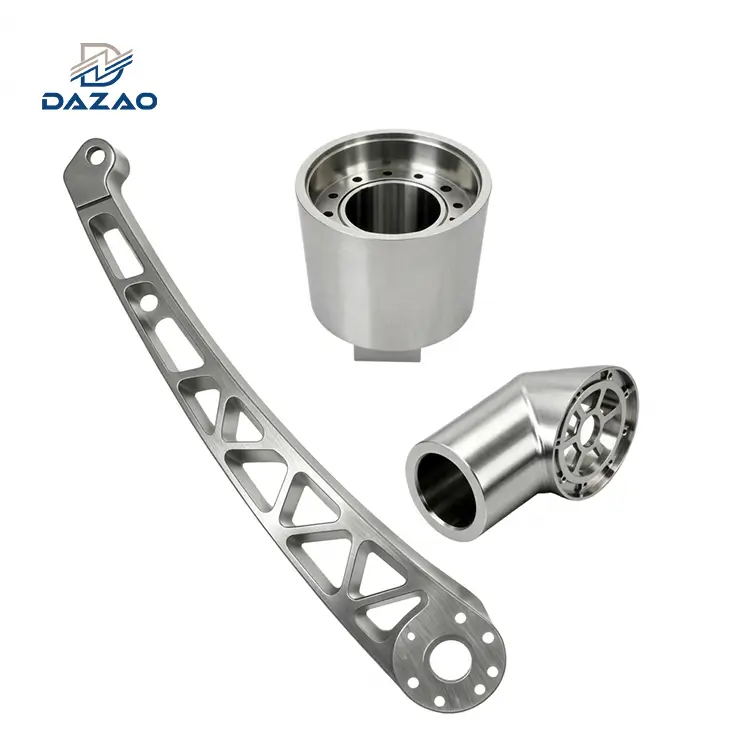
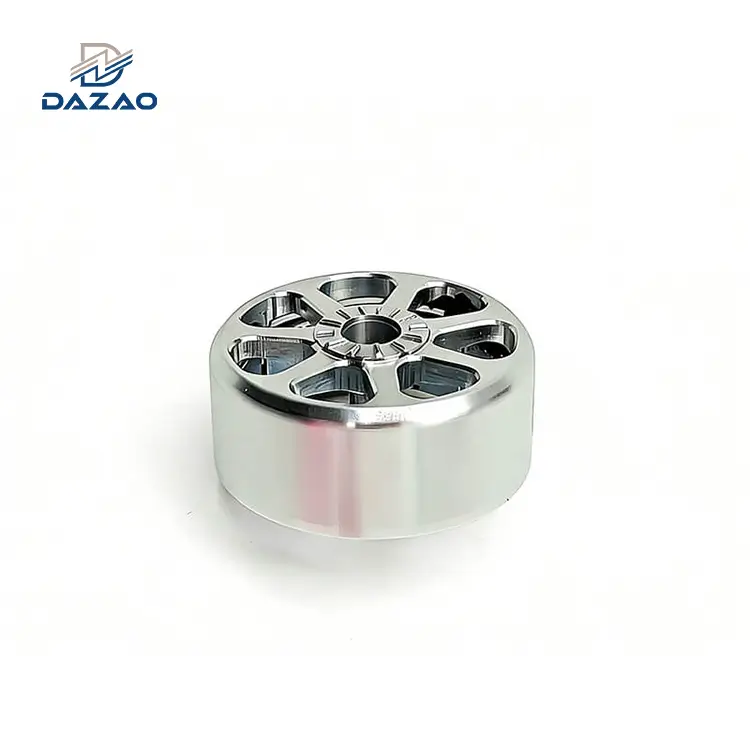
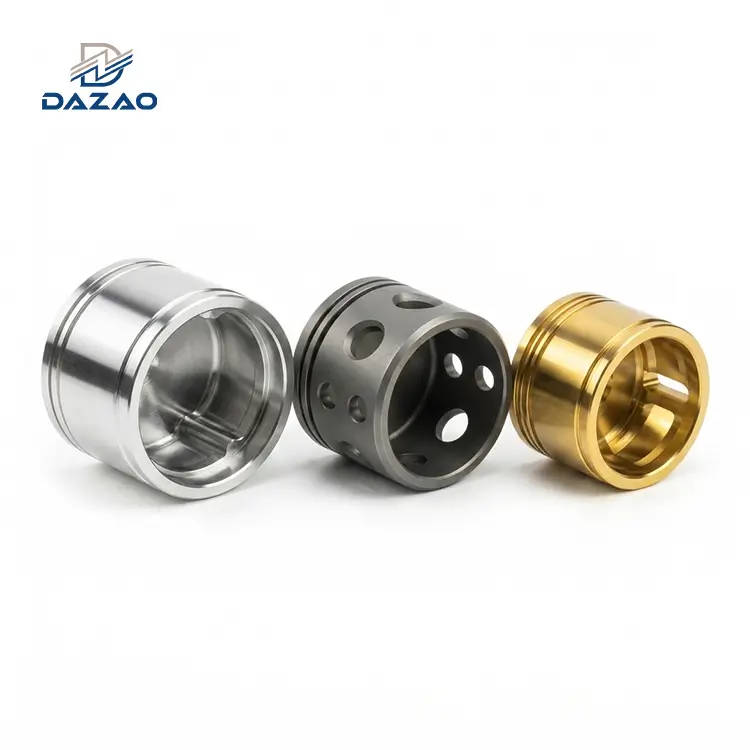
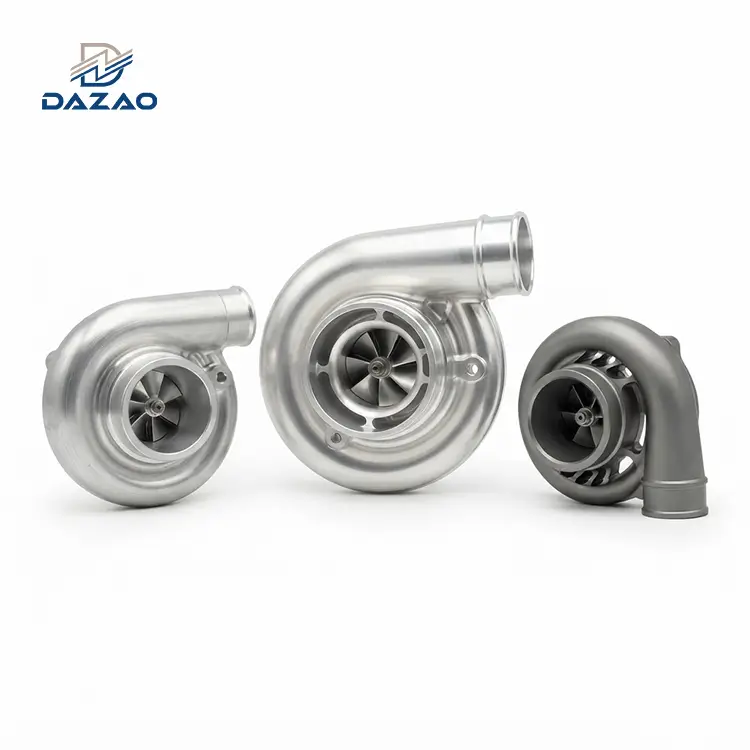
Strojna obrada aluminijaproizvodi strukturne komponente bez{0}}poroznosti subtraktivnim putemCNC obrada pune grediceod ekstrudiranog, valjanog ili kontinuirano{0}}lijevanog materijala. Dok stope škarta sirovina često prelaze 80%, odabir stresa-ublažava raspoloženje (kao što je6061-T651ili7075-T651) u kombinaciji sa simetričnim protokolima grube obrade sprječava savijanje dijelova uzrokovano oslobađanjem unutarnjeg zaostalog naprezanja. Za količine proizvodnje ispod 500 do 1000 jedinica,obrada gredica aluminijaeliminira vrijeme izrade tvrdog alata i troškove amortizacije povezane s tlačnim lijevanjem.
Gredica vs lijevani vs kovani aluminij: metalurška stvarnost i mehanička ograničenja
U preciznoj proizvodnji,billet aluminijodnosi se na čvrste polu{0}}proizvode proizvedene kontinuiranim lijevanjem, vrućim istiskivanjem ili valjanjem. Za razliku od gotovo-net-odljevaka oblika,CNC obrada od punog aluminijau potpunosti se oslanja na subtraktivno uklanjanje materijala kako bi se postigla konačna nominalna geometrija. Inženjeri koji traže širu osnovu o općim svojstvima legura mogu konzultirati našetemeljni vodič za CNC obradu aluminija.
Industrijski sektori poput zrakoplovstva, motosporta, rukovanja poluvodičima i kirurške robotike daju prioritetstrojno izrađen od aluminijske gredicekomponente zbog strukturne predvidljivosti. Tlačni odljevci nose inherentne rizike od unutarnje vodikove poroznosti, šupljina skupljanja i uključivanja oksida. Za dublju-usporedbu alternativnih glumaca pregledajte našnamjenska vodilica za CNC obradu od lijevanog aluminija. CNC dijelovi od aluminijanude kontinuirane, guste matrice materijala koje jamče hermetičko brtvljenje, jednoliku dielektričnu probojnu čvrstoću i dosljedan mehanički odgovor pod cikličkim zamornim opterećenjima.

Usporedba mikrostrukture, stope nedostataka šupljina i mehaničkih svojstava
Kako bi odabrali ispravan proizvodni proces za strukturne komponente, inženjeri moraju procijeniti unutarnju kristalnu rešetku i karakteristike protoka zrna svakog formata zalihe:
1. Lijevani aluminij (npr. A380, A356):Tekući metal izliven u šupljinu kalupa. Stvrdnjavanje daje izotropnu, dendritsku mikrokristalnu strukturu. Sklon je zarobljavanju plina, mikro-skupljanju i lokaliziranoj segregaciji silicijskih faza, ograničavajući krajnju vlačnu čvrstoću (Rm) i ciklički vijek trajanja.
2. Aluminijski materijal (npr. 6061-T651, 7075-T651):Čvrsti lijevani ingoti mehanički obrađeni preko ekstruzijskih preša ili valjaonica. Ova uzdužna plastična deformacija razbija dendritične mreže, poravnava zrnate strukture duž primarne mehaničke osi i zatvara mikro-praznine.
3. Zatvoreni-matrični otkovci:Čvrsti predoblici deformirani pod više-smjernim hidrauličkim pritiskom unutar oblikovanih matrica. Kovanjem se stvara kontinuirano strujanje zrna koje se oblikuje izravno oko vanjske geometrije dijela.
|
Mehanička i fizička svojstva |
Aluminijska gredica (6061-T651 ploča) |
Tlačno lijevani aluminij (A380.0 As-lijevano) |
Kovani aluminij (6061-T6 kovanje) |
|
Granica tečenja (Rp0.2) |
276 MPa (40,0 ksi) |
160 MPa (23,2 ksi) |
276 MPa (40,0 ksi) |
|
Krajnja vlačna čvrstoća (Rm) |
310 MPa (45,0 ksi) |
324 MPa (47,0 ksi) |
310 MPa (45,0 ksi) |
|
Istezanje pri lomu (A5) |
12% do 17% |
3.5% |
12% do 15% |
|
Modul elastičnosti (E) |
68,9 GPa |
71,0 GPa |
68,9 GPa |
|
Granica zamora (N=5×10⁸ ciklusi) |
96,5 MPa (14,0 ksi) |
138 MPa (20,0 ksi - bez zareza) |
103 MPa (15,0 ksi) |
|
Stopa oštećenja unutarnje šupljine i poroznosti |
< 0.01% (Hermetic grade) |
1,5% do 5,0% (zahtijeva impregnaciju) |
< 0.001% (Aviation structural) |
|
Orijentacija granice zrna |
Usmjereno (Anizotropno duž osi kotrljanja) |
Izotropni (ne{0}}usmjereni dendriti) |
Konturirano (slijedi geometriju komponente) |
|
Prepreka amortizacije alata |
0 USD (nula fiksnih troškova alata) |
$15,000 do $65,000+ (Cijena čeličnog kalupa) |
$25,000 do $90,000+ (matrice za kovanje) |
Anizotropija kristalnog zrna i orijentacija strukturnog opterećenja
DokCNC obrada pune gredicepruža strukturni integritet bolji od lijevanja, ne odgovara više-smjernoj dinamičkoj snazi prilagođenog kovanja. Ekstrudirano ili valjanobillet aluminium stockpokazuje mehaničku anizotropiju:
Tensile Strength (Longitudinal L)>Tensile Strength (Long Transverse LT)>Vlačna čvrstoća (kratki poprečni ST)
In heavy-gauge rolled plates (>75 mm debljine), kratka-poprečna (ST) granica razvlačenja može pasti za 10% do 15% u odnosu na uzdužni smjer valjanja (L). Prilikom izrade visoko{5}}konzolnih nosača ili-razdjelnika za zadržavanje tlaka, osi strojne obrade moraju poravnati maksimalne vektore zatezanja duž primarnog kotrljajućeg zrna materijala.
Odabir legure i zamka kaljenja: zašto navođenje 6061-T6 dovodi do savijanja dijelova
Odabir odgovarajuće legure zaprecizna obrada aluminijazahtijeva balansiranje obradivosti,-omjera-na-težinu, otpornosti na koroziju i stabilnost dimenzija nakon-strojne obrade.

Mehanički profili 6061-T651, 7075-T651, 2024-T351 i 5083-H111
· 6061-T651: Silicij-legura magnezija. Standardni izbor zabillet obrada prototipa aluminijai komponente proizvodnje. Odlikuje se visokom otpornošću na lom, zavarljivošću i ujednačenim odgovorom na eloksiranje tipa II i tipa III (tvrdi premaz).
· 7075-T651: Cinkov-legiran,-strukturni materijal visoke čvrstoće. Granica razvlačenja prelazi 500 MPa. Koristi se za zrakoplovne pregrade, klackalice ovjesa s velikim-opterećenjima i robotske veze gdje je potrebna optimizacija-na-težinu. Niža otpornost na koroziju od legura serije 6000; zahtijeva zaštitne površinske premaze.
· 2024-T351:Vrsta-legirane bakrom s visokom žilavošću loma i otpornošću na širenje pukotina od cikličkog zamora. Uobičajeno u zateznim elementima konstrukcije u zrakoplovstvu. Slaba zavarljivost i osjetljivost na atmosfersku koroziju.
· 5083-H111:Legura magnezija koja-se-ne može toplinski obraditi. Zadržava mehaničku čvrstoću nakon zavarivanja i pokazuje visoku otpornost na koroziju u morskoj vodi. Često se navodi za brodska kućišta i poluvodičke vakuumske komore.
T6 u odnosu na T651 dinamiku gradijenta naprezanja i smanjenje zaostalog naprezanja
Određivanje standardaT6umjestoT651na tehničkim crtežima je skupa greška uobrada gredica aluminija.
· Mehanizam T6:U standardnoj obradi T6, materijal se podvrgava toplinskoj obradi otopinom na približno 530 stupnjeva (986 stupnjeva F), nakon čega slijedi trenutno gašenje hladnom-vodom. Vanjske površine se hlade i brzo skupljaju, dok unutarnja jezgra ostaje toplinski proširena. Ova dinamika uspostavlja strmi gradijent unutarnjeg naprezanja: vanjska površina ulazi u tlačno naprezanje (-80 MPa do -120 MPa), dok jezgra zadržava vlačno naprezanje (+80 MPa do +120 MPa).
· Način neuspjeha:Kada se elektroničko kućište s otvorenom{0}}upljinom ili strukturni dio izvuče iz T6 baklje, asimetrično uklanjanje materijala uništava ovu ravnotežu. Kako je unutarnja zatezna jezgra izložena, komponenta se odmah izvija prema van, kršeći tolerancije ravnosti.
· Rješenje T651:U kaljenju T651, mlin mehanički rasteže ploču za 1,5% do 3,0% njene trajne duljine neposredno nakon kaljenja i prije umjetnog starenja. Ova kontrolirana plastična deformacija redistribuira i neutralizira profil unutarnjeg zaostalog naprezanja, smanjujući vršna unutarnja naprezanja ispod ±15 MPa.
Uska grla na podu-kupnje: zaostalo naprezanje, tragovi eloksiranja i zamke troškova kupnje-to-Fly
Standardni vodiči za strojnu obradu zanemaruju tri specifična fenomena u -radionici koji izravno pokreću stope otpada, kozmetičke nedostatke i troškove jedinične proizvodnje uCNC obrada aluminija.
Asimetrično uklanjanje materijala i kontrola izobličenja u dubokim šupljinama
Prilikom iskopavanja dubokih strukturnih džepova gdjegredica uklanjanje aluminijskog materijalaprelazi 75% do 85% početnog volumena zaliha, čak i unaprijed-nategnutoT651materijal se može iskriviti ako su putanje rezanja programirane bez kompenzacije naprezanja.
Ako operater stegne ploču debljine 50 mm u standardni pneumatski škripac i izgloda šupljinu duboku 42 mm samo s jedne strane, eliminira se zona kompresije uravnotežene površine. Donja neobrađena opna tjera dno dijela da se savija prema gore u konkavni luk (0,30 mm do 1,20 mm preko raspona od 300 mm).
Dazao Shop-Protokol za ublažavanje podova
1. Simetrično grubo grubo-okretanje-grubo:Obradite 50% neobrađenog volumena s lica A, okrenite komponentu na lice B i otpustite sile stezanja kako biste omogućili prirodno rasterećenje prije izvođenja polu{1}}završnih prolaza.
2. Srednje prirodno/toplinsko starenje:Za ultra{0}}precizna kućišta koja zahtijevaju geometrijske tolerancije manje od ±0,015 mm, dijelovi prolaze pod-kritično naprezanje-reljefni toplinski ciklus na 160∘C tijekom 4 sata između grube i završne obrade.
3. Odvojeni stezni uređaji:Čvrste mehaničke čeljusti škripca uvode-stezanje izazvano elastičnim otklonom. Dazao koristi namjenske vakuumske stezne glave i prilagođene obradive aluminijske meke čeljusti koje podupiru dijelove bez izazivanja momenata savijanja.

5-osni putanje alata i optička eloksirana promjena boje preko zrnatih osi
Uobičajeno odbijanje kvalitete za više-osialuminijska gredica 5-osna obradauključuje trake u boji, optičke pruge i varijacije refleksije nakon sumporne anodizacije tipa II.
Glavni uzrok
Ekstrudirani trupac ima izdužena zrna paralelna s osi ekstruzije. Tijekom 5-osne obrade aluminijske gredice, kontinuirane promjene vektora putanje alata izlažu različite kristalne ravnine reznoj površini:
· Uzdužne površine (L):Alat za rezanje škara duž granica zrna. Kemijsko pre-anodizirajuće jetkanje ravnomjerno uklanja materijal, dajući zrcalni, svijetli završni sloj.
· Poprečne/krajnje-površine zrna (ST):Alat reže izravno preko krajeva granica zrna. Inter-granularno kemijsko nagrizanje događa se agresivnije, stvarajući mikro-rupice. Ovo mijenja površinski indeks loma, čineći da anodizirani film izgleda vidljivo tamniji i mutniji pod izravnim svjetlom.
Dazao standardizacija površinske obrade
Da biste postigli dosljednu optičku ujednačenost na više-osno oblikovanim površinama:
1. Kontrola izvora sirovina:Specificirajte homogene fino{0}}zrnate kontinuirano-lijevane ili unakrsno-valjane ploče radije nego standardne izravno-ekstrudirane poluge za kozmetičke dijelove.
2. Kondicioniranje površine pjeskarenjem:Primijenite automatizirano pjeskarenje staklenim kuglicama od 120-mesh pri tlaku mlaznice od 0,35 MPa (50 PSI). Ovo hladno-obrađuje vanjski sloj od 15 μm do 25 μm, mehanički homogenizirajući površinsku kristalnu matricu i eliminirajući razlike u refleksiji smjera zrna prije eloksiranja.
Realnost omjera kupnje-to-letenja i pokretači troškova vremena ciklusa obrade
U visoko-složenim komponentama, omjer Buy-to-Fly (BTF) primarni je pokretačtrošak obrade aluminija. Za potpunu raščlambu cijena sirovina, amortizacije alata i stopa strojnih sati, konzultirajte našedetaljna analiza troškova CNC obrade aluminija.

Mnogi modeli nabave pogrešno pretpostavljaju da se velika količina otpada u velikoj mjeri nadoknađuje kreditima za recikliranje otpadnog metala. U proizvodnim okruženjima, prihod dobiven od otpadnog čipsa iznosi manje od 8% do 12% početnih troškova nabave sirovina.
Pravi pokretač troškova jeVrijeme rada vretenapotreban za čišćenje velikih količina čvrstog aluminija kroz ograničene putove.
Radijusi uglova dubokog džepa: Eksponencijalni množitelj troškova
Kada strukturni džep ima omjer radijusa dubine-i-kuta- (D/R) veći od 5:1, ne mogu se koristiti standardni alati za dinamičku grubu obradu.
Umjesto postavljanja krutog ∅20 mm dinamičkog čeonog glodala za grubu obradu pri velikim posmacima (vf=6,000 mm/min), CNC programer mora koristiti dugačko-prevjesno glodalo ∅6 mm koje radi smanjenim brzinama posmaka (vf=1,200 mm/min) kako biste izbjegli otklon alata, tragove klepetanja i lom rezača. Ovo povećava vrijeme ciklusa za 300% do 500% na identičnim nominalnim volumenima značajki.
Okvir za{0}}smanjenje troškova dinamičke grube obrade Dazao
· Visoko{0}}učinkovito volumetrijsko glodanje (HEM):Primjenite-trohoidalne putanje alata velike brzine održavajući konstantan radijalni kut zahvata alata (θeManje od ili jednako 40∘), keeping chip thickness constant and maximizing material removal rates (MRR >800 cm3/min u 6061-T651).
· Modularni više{0}}dijelni DFM re-inženjering:Ako integralni dizajn generira BTF omjer veći od 10:1, Dazao inženjering procjenjuje razdvajanje monolitne strukture u dva međusobno povezana pod-sklopa pričvršćena preciznim klinovima i strukturalnim pričvršćivačima. Ovaj pristup smanjuje potrošnju sirovina do 60% i smanjuje vrijeme ciklusa za više od 45%.
Tijek CNC proizvodnog procesa za aluminijske komponente
Precizno izvođenje tijekompostupak obrade aluminijskih trupacazahtijeva sustavnu kontrolu tijeka rada od pripreme sirovog materijala do konačnog izvođenja više{0}}osne putanje alata.
Kvadratura zaliha, prijenos podataka i površinska de{0}}oksidacija
Visoka-preciznostobrada aluminijskih blokovapočinje piljenjem pravokutnih ili kružnih trupaca iz glavnog materijala s dodanim dodatkom za strojnu obradu od 3,0 mm do 5,0 mm po strani.
1. Površinska de-oksidacija:Ekstrudirana i valjana gredica pokazuje vanjski oksidirani sloj neujednačene mikro{0}}tvrdoće. Okretanje na svih šest strana uklanja ovaj površinski sloj i uspostavlja okomitost unutar ±0,010 mm.
2. Uspostava primarnog datuma:Tri primarne referentne točke (A, B, C) strojno se obrađuju u prvoj postavci. Namjenske rupe za alate ili precizno brušene vanjske referentne površine sprječavaju kumulativni pomak referentne točke tijekom sekvenci obrade s više-postavljanjem.

Kinematika stroja: 3-pričvršćivanje u odnosu na 5-osno postavljanje točnosti
Odabir odgovarajuće kinematike stroja izravno diktira ponovljivost dimenzija, tolerancije geometrijskog pravog položaja i ukupna vremena ciklusa zagredica aluminijskih CNC dijelova. Inženjeri se mogu pozvati na našestandardni vodič za tolerancije CNC obrade aluminijaza detaljne precizne klasifikacije.
· 3-osna obrada:Zahtijeva tri do šest pojedinačnih postavki učvršćenja za obradu prizmatičnih geometrija. Svako ponovno stezanje izratka dovodi do pogrešaka prijenosa referentne točke (±0,025 mm do ±0,050 mm), povećavajući troškove rada i geometrijske tolerancije-.
· 5-osna simultana obrada:5-centralno središte osovine omogućuje jedno-obrađivanje pet dostupnih površina. Tolerancije pravog položaja kritičnih središnjih linija provrta prema vanjskim referentnim točkama mogu se držati unutar ±0,010 mm. U složenim hidrauličkim razdjelnicima, duboki spojni kutni otvori za tekućinu obrađuju se bez prilagođenih spojnih kutnih učvršćenja.
|
Konfiguracija obrade |
Količina postavljanja |
Rizik -nagomilavanja podataka |
Sposobnost geometrijske tolerancije |
Cijena sata stroja |
|
3-osna vertikalna glodalica |
4 do 6 postavki |
Visoko (±0,050 mm) |
Ravnost: 0,025 mm, Položaj: ±0,035 mm |
Nisko (45 USD do 65 USD/h) |
|
4-osna horizontalna glodalica (HMC) |
2 Postavke |
Umjereno (±0,020 mm) |
Ravnost: 0,015 mm, Položaj: ±0,020 mm |
Srednje (75 do 95 USD/h) |
|
5-osno središte osovine |
1 do 2 postavke |
Minimalno (±0,008 mm) |
Ravnost: 0,008 mm, Položaj: ±0,010 mm |
Više (110 do 150 USD/h) |
Brza-dinamika glodanja, premazi alata i ugrađena-spriječavanje rubova
Subtraktivnaobrada gredica aluminijauključuje ekstremne stope uklanjanja materijala (MRR) gdje zahvaćanje alata za rezanje, upravljanje toplinom i evakuacija strugotine diktiraju cjelovitost površine i stabilnost dimenzija.
1. Kinematika, radijalno stanjivanje strugotine i suzbijanje harmonijskog tresanja
Kod grube obrade aluminijskih trupaca s dinamičkim trohoidnim stazama gdje je radijalni zahvat (ae) manji je od 30% promjera rezača (Dc), stvarna debljina strugotine (hmax) znatno je tanji od programiranog posmaka po zubu (fz). Strojari moraju primijeniti radijalnu kompenzaciju stanjivanja strugotine kako bi održali odgovarajuće opterećenje strugotine i spriječili trljanje alata:

· Odabir geometrije alata:Krajnja glodala konfigurirana s diferencijalnim razmakom žljebova i promjenjivim kutovima spirale (37∘/40∘/45∘) ometaju harmonijsku frekvencijsku spregu tijekom profiliranja dubokog džepa, eliminirajući regenerativno brbljanje.
· Dizajn nagibnog kuta:Pozitivni primarni nagibni kutovi između 15∘i 22∘smanjiti otpornost na smicanje oštrice, snižavajući temperature rezanja ispod točke prianjanja plastike.
2. Podloge alata za rezanje i specijalizirana metalurgija premaza
Aluminijske legure pokazuju snažan kemijski afinitet za vezivne elemente (kao što je kobalt) u alatu od volfram karbida. Na lokalnim temperaturama smicanja između 200∘C i 350∘C, aluminij kemijski difundira i-zavaruje se na nagnutu površinu, razvijajući izgrađen-rub (BUE).
Odabir ispravne obrade površine alata obavezan je kako bi se spriječilo prianjanje:
|
Materijal alata i vrsta premaza |
Tvrdoća premaza (HV) |
Koeficijent trenja (μ u odnosu na čelik/Al) |
Maksimalna radna temp |
Kemijska kompatibilnost s aluminijskom gredicom |
|
Polirani karbid s mikro-zrnom bez premaza |
1600 do 1800 |
0,30 do 0,40 |
600∘C |
Dobro:Zrcalno{0}}polirane svirale (Ra<0.05 μm) minimize mechanical keying. |
|
Titanijev diborid ( TiB2TiB2 ) PVD |
3.000 do 3.500 |
0,15 do 0,22 |
850∘C |
Izvrsno:Kemijski inertan na obojeni aluminij-; sprječava sekundarno zavarivanje. |
|
Diamond-Like Carbon (DLC / ta-C) |
4000 do 6000 |
0,05 do 0,10 |
450∘C |
Superior:Ultra{0}}nisko trenje; idealno za suhu brzu-završnu obradu i tanke podove. |
|
Umetci od polikristalnog dijamanta (PCD). |
8.000 do 10.000 |
0,05 do 0,08 |
700∘C |
Maksimalni vijek trajanja:Ekstremna otpornost na abrazivno trošenje za-aluminijske stupnjeve s visokim sadržajem silicija. |
|
TiAlN / AlCrN (izbjegavati za aluminij) |
3.200 do 3.600 |
0,50 do 0,70 |
900∘C |
Katastrofalni kvar: Aluminij u premazu uzrokuje trenutačno kemijsko nagrizanje. |
3. Mehanika toplinske ekspanzije i-procesni rast dijelova
Aluminij ima visok koeficijent toplinskog širenja (=23.1×10⁻⁶/K za 6061-T651). Gruba obrada velikom brzinom stvara značajna lokalizirana toplinska opterećenja. Ako se velika konstrukcijska gredica zagrijava od temperature okoline u radionici (20∘C) na temperature rezanja (45∘C), linearni dimenzionalni rast izračunava se kao:
ΔL=L0⋅ ⋅ΔT
Za ploču od 500 mm s ΔT=25∘C:ΔL=500 mm×(23,1×10−6)×25=+0.288 mm
Toplinsko širenje od +0.288 mm premašuje standardne tolerancije crtanja (±0,025 mm). Ako se završni završni prolazi izvode dok je komponenta još vruća, gotovi dio se skuplja izvan tolerancije dok se vraća na sobnu temperaturu okoline. Dazao primjenjuje razdoblja toplinskog namakanja i u-ciklusima mjerenja na vretenu stroja-sondom nakon grube obrade za provjeru ravnoteže prije konačnog dimenzioniranja.
4. Strategija isporuke rashladne tekućine: TSC visokog{1}}tlaka u odnosu na poplavu u odnosu na MQL
Učinkovita evakuacija strugotine sprječava ponovno -rezanje strugotine, zaglavljivanje alata i površinsko grebanje u dubokim džepovima:
· Visok{0}}tlak-rashladne tekućine kroz vreteno (TSC pri 7,0 MPa/1000 PSI):-Mlazovi tekućine velike brzine koji izlaze izravno na vrh rezača lome kontinuirane žilaste aluminijske strugotine u kratke iglice i otpuhuju ih iz šupljina dubljih od 50 mm. To osigurava toplinsku stabilizaciju preko obratka.
· Minimalna količina podmazivanja (MQL):Kapljice sintetičkog esterskog ulja u obliku aerosola (1 μm do 5 μm) isporučene čistim komprimiranim zrakom pri 0,6 MPa. MQL eliminira troškove zbrinjavanja tekućine i toplinski udar na alatima od tvrdog metala, ali zahtijeva velike-nape za odvod zraka velike brzine za uklanjanje nakupina strugotine iz dubokih okomitih slijepih džepova.
· Standardna rashladna tekućina (0,4 MPa do 0,8 MPa):Effective for external profile milling, but lacks the kinetic energy required to evacuate deep enclosed cavities, resulting in chip re-cutting and degraded surface finishes (Ra >1.6 μm).
Pravila dizajna za proizvodnost (DFM) za strojno obrađene aluminijske gredice
Optimiziranje geometrije komponenti smanjuje-vrijeme rada stroja i umanjuje rizik od otpada ualuminijske gredice za preciznu obradu. Za sveobuhvatan pregled pravila modeliranja, istražite našesmjernice za dizajn CNC obrade aluminija.

Omjeri dubine džepa-prema-radijusu, debljine stijenke i dubine navoja
· Radijusi džepnog kuta:Neka radijus kuta R bude veći ili jednak 0,2 × dubina džepa H. Za dubinu džepa od 40 mm odredite unutarnji polumjer kuta od najmanje R8 mm. To omogućuje krutom čeonom glodalu ∅12 mm ili ∅16 mm da dovrši profil bez kontinuiranog usporavanja kuta ili klepetanja.
· Ograničenja debljine stijenke: Avoid wall thicknesses below 0.8 mm on tall unsupported vertical fins (H/t>10). Pritisci-strane alata za rezanje uzrokuju elastično savijanje tankih stijenki tijekom strojne obrade, stvarajući konusne pogreške i tragove klepetanja.
· Urezane rupe:Dubina zahvaćanja navoja ne smije prelaziti 2,0 × nominalni promjer navoja (2D). Zahvaćanje navoja nakon 2D ne pruža mjerljivo povećanje čvrstoće izvlačenja u 6061-T651 i povećava rizik od loma navoja tijekom narezivanja slijepih rupa.
Dopušteno odstupanje dimenzijskog rasta i preciznog provrta za eloksiranje
Anodizacija je konverzijski premaz koji troši osnovni metal i stvara sloj aluminijevog oksida na vanjskoj površini. Prilikom pripreme proizvodnih crteža, inženjeri moraju uzeti u obzirSpecifikacije eloksiranja tvrdog premaza tipa II i tipa IIIza izračunavanje pomaka dimenzija nakon-tretmana tijekom faze CAD modeliranja:
ΔDimenzija površine (po površini)=+(ukupna debljina premaza×0,50)
ΔVanjski promjer (OD)=+(2×ukupna debljina premaza×0,50)=+ukupna debljina premaza
ΔUnutarnji promjer (ID)=−(2×ukupna debljina premaza×0,50)=−ukupna debljina premaza
· MIL-A-8625 Anodizacija tipa II (klasa 1 i 2):Tipična ukupna debljina premaza je 10 μm do 20 μm (0,0004 in do 0,0008 in). Pola debljine prodire u podlogu, a pola se nakuplja na vanjskoj strani. Promjeri se povećavaju ili smanjuju za 10 μm do 20 μm.
· MIL-A-8625 eloksiranje tvrdog premaza tipa III:Debljina premaza kreće se od 45 μm do 60 μm (0,0018 in do 0,0024 in). Vanjski promjeri rastu do 0,060 mm, dok se unutarnji promjeri otvora smanjuju za 0,060 mm.
Precizni ležajni rukavci i kritične rupe za klinove s H7 tolerancijama (manje ili jednake +0.015 mm) moraju se maskirati prije nanošenja tvrdog premaza ili konačnog-brušenog/brusljenog naknadnog-anodiziranja.
Ekonomska analiza prijeloma: Kada prijeći s CNC gredica na odljevke
Odabir izmeđugredica u odnosu na CNC od lijevanog aluminijastrojna obrada zahtijeva analizu neponavljajućih ulaganja u alate za inženjering (NRE) u odnosu na količine proizvodnje.
|
Parametar |
CNC obrada čvrste gredice |
Visok{0}}lijev pod pritiskom (HPDC) + CNC |
Zatvoreno-Kovanje + CNC završna obrada |
|
Početni trošak izrade alata / kalupa (NRE) |
$0 |
25.000 USD do 60 USD,000+ |
35.000 USD do 80 USD,000+ |
|
Vrijeme prve inspekcije proizvoda (FAI). |
3 do 7 dana |
8 do 14 tjedana |
12 do 18 tjedana |
|
Fleksibilnost iteracije dizajna |
Odmah (ažuriranje G-koda) |
Visoka cijena (5 do 20 tisuća USD modifikacija kalupa) |
Ekstremna cijena (potreban je novi kockica) |
|
Prinos materijala/postotak otpada |
60% do 90% strugotine |
5% do 10% gubitka trima |
10% do 15% gubitka bljeskalice |
|
Vrijeme ciklusa obradnog vretena |
Dugo (100% subtraktivno) |
Kratko (samo završni kritični datumi) |
Kratko (samo završni kritični datumi) |
|
Optimalna ekonomična proizvodnja |
1 do 500 jedinica |
2500 do 100,000+ jedinica |
1000 do 50,000+ jedinica |
NRE alata u odnosu na modele amortizacije po jediničnoj cijeni
At small quantities (1 to 500 pieces), billet machining delivers the lowest total program cost by eliminating five-figure tooling outlays. When scaling into sustained high-volume production (>2500 komada godišnje), visoko{2}}tlačno lijevanje brzo amortizira početna ulaganja u alate kroz manje{3}}minutne cikluse.
Agilnost NPI prototipa i Izvršenje naloga za promjenu inženjeringa
Tijekom faza uvođenja novih proizvoda (NPI), geometrije proizvoda se često mijenjaju. Modificiranje unutarnjeg rebra ili džepa senzoraCNC strojno obrađeni aluminijski dijelovizahtijeva reviziju CAD/CAM programa dovršenu u satima bez troškova alata.
Modificiranje kalupa za -tlačno lijevanje od kaljenog čelika često zahtijeva spore procese EDM zavarivanja ili potpunu ponovnu izradu kalupa, što tjednima odgađa rokove proizvodnje.
Precizna proizvodnja trupaca i provjera kvalitete u tvrtki Dazao
Proizvodnja pouzdane, visoke{0}}preciznostibillet CNC dijelovizahtijeva strogu kontrolu nad temperamentima sirovog materijala, metodama stezanja i izvođenjem putanje alata:
1. Uvijek navediteT651temperira u odnosu na standardni T6 za visoko-uklanjanje-strukturalnih komponenti materijala kako bi se spriječilo savijanje nakon-strojne obrade.
2. Neutralizirajte unutarnje zaostalo naprezanje kroz simetrične sekvence grube obrade i odvojeno učvršćivanje s niskim-naprezanjem prije završne-obrade.
3. Upravljajte omjerima Buy-to-Fly i proporcijama polumjera kuta (H/R Manje od ili jednako 5:1) tijekom DFM faze kako biste spriječili ne-linearne troškove vremena strojnog ciklusa.
Xiamen Dazao Machinery upravlja naprednim 3-osnim, 4-osnim horizontalnim i namjenskimusluge više{0}}osne 5-osne CNC obradekoristeći središta osovine visoke-krutosti. S-kućnim Zeiss koordinatnim mjernim strojevima (CMM) i optičkim profilometrima, Dazao isporučuje certificiraneprecizna obrada aluminijausluge za strukturne prototipove i proizvodne serije.

Često postavljana pitanja o strojnoj obradi aluminijskih gredica
01.Zašto se tanko{0}}aluminijska ploča od 6061 deformira nakon CNC glodanja?
02.Je li aluminijska gredica uvijek čvršća od lijevanog ili kovanog aluminija?
03.Što uzrokuje mrljaste varijacije boja prilikom eloksiranja 5-osnih strojno obrađenih dijelova trupaca?
04.Zašto visok omjer Buy{0}}to-Fly toliko značajno povećava troškove strojne obrade trupaca?
05.Koliko duboke rupe s navojem trebaju biti u strojno obrađenim komponentama 6061-T651?
06.Kako radijusi unutarnjih kutova utječu na troškove strojne obrade u dubokim aluminijskim džepovima?